هڪ اسڪرو ٽپ ايترو ننڍڙو هوندو آهي جو هڪ اسپيئر پارٽ وانگر علاج ڪيو وڃي، پر اهو فيصلو ڪرڻ لاءِ ڪافي آهي ته ڇا هر شاٽ پگھلڻ جي ساڳئي حجم سان شروع ٿئي ٿو. ان کي خريد ڪريو هڪ ملندڙ وهڪري ۽ سيلنگ اسيمبليءَ جي طور تي، نه ته ڌاڳو واري ڌاتوءَ جي نقطي طور.


تڪڙو جواب
چار شين جي ذريعي هڪ انجيڪشن مولڊنگ اسڪرو ٽپ چونڊيو: نان ريٽرن والو ڊيزائن، درست اسڪرو ۽ بيرل انٽرفيس، پروسيس ٿيل رال ۽ فلر، ۽ موجوده اسيمبليءَ جو لباس نمونو. اڪيلو مشين ماڊل ڪافي نه آهي جڏهن نسخن، پوئين مرمت يا غير معياري اسڪرو موجود هجن.
متبادل آرڊر لاءِ، اصل ڊرائنگ موڪليو جڏهن دستياب هجي، پوءِ اصل مشين جي مقابلي ۾ ڌاڳو، ڪلهي، ٽپ جي ڊيگهه، انگوزي جي سفر، سيٽ، ٻاهرئين قطر ۽ پگھل پاسن جي تصديق ڪريو. هڪ سٺو اقتباس جاميٽري سان شروع ٿئي ٿو. مواد ۽ مٿاڇري جو علاج اڳيان اچي ٿو.
سکرو ٽپ ٻنهي طرفن ۾ وهڪري کي ڪنٽرول ڪري ٿو
اسڪرو جي بحالي دوران، نان ريٽرن والو کولي ٿو ۽ پگھليل پوليمر کي اسڪرو جي اڳيان طرف وڃڻ جي اجازت ڏئي ٿو. انجيڪشن جي شروعات تي، اهو بند ٿي ويندو آهي، تنهنڪري اسڪرو حرڪت ۽ دٻاء شاٽ تي عمل ڪرڻ بدران اسڪرو سان گڏ پوئتي ڌڪڻ جي بدران.
اهو ئي سبب آهي ته اسڪرو ٽپ، چيڪ انگ ۽ سيٽ جو تعلق عمل سان آهي، نه صرف سار سنڀال سان.ENGEL جو غير واپسي والو ٽيوٽوريلبيان ڪري ٿو ساڳيون ٻه آپريٽنگ رياستون ۽ ڳنڍڻ واري رويي کي سڌو سنئون انجيڪشن ريپٽيبلٽي ڏانهن.
اسان جي ڪارخاني جو ڏيک:سڀ کان مهانگو اسڪرو-ٽپ غلطي گهٽ ۾ گهٽ ٻن مادي درجي جي وچ ۾ فرق آهي. اھو ھڪڙو حصو آھي جيڪو اسڪرو تي ڌاڳو ٿو پر سفر نٿو ڪري، سيل يا صحيح طرح سان ترتيب ڏئي ٿو. هڪ ڪامياب فٽ ٽيسٽ وڪرو صفتن جي ڊگهي لسٽ کان وڌيڪ قيمتي آهي.
مولڊنگ فرض جي چوڌاري اسيمبلي چونڊيو
صحيح ڊيزائن کي بحالي دوران آزاديءَ سان کولڻ گهرجي، انجيڪشن دوران اڳڪٿي طور بند ڪيو وڃي ۽ پگھلڻ واري رستي ۾ گهڻي پابندي کان پاسو ڪيو وڃي. اهو پڻ لازمي آهي ته ان جي ملن واري سطحن کي نقصان پهچائڻ کان سواءِ رال جي ٻرندڙ ، چپڪندڙ ۽ corrosive لوڊ کان بچڻ گهرجي.
| خريداري جو سوال | ڇو ته اهو سکرو ٽپ کي تبديل ڪري ٿو | ڇا فراهم ڪرڻ وارو موڪلڻ لاء |
|---|---|---|
| ڪهڙي رال ٺهيل آهي؟ | Viscosity, lubricity, degradation sensitivity ۽ corrosion duty اثر انداز ٿئي ٿو وهڪري جي پاسن، مواد ۽ سطح جي علاج کي. | ٺيڪ ٺاڪ resin گريڊ، رنگ نظام، شعاع retardant ۽ عام پروسيسنگ جي حد. |
| ڇا رال مضبوط يا ڀريل آهي؟ | شيشي فائبر، معدني ڀريندڙ ۽ ٻيهر اعلانيل آلودگي انگوزي، سيٽ ۽ پگھل لنگهن تي رگڙيندڙ لباس کي تيز ڪري سگهي ٿي. | فلر جو قسم، وزن جو سيڪڙو ۽ ڇا اھو پراڊڪٽ طرفان تبديل ٿئي ٿو. |
| شاٽ ڪيترو صحيح هجڻ گهرجي؟ | ٿلهي ڀت، گھڻائي گفا ۽ تنگ وزن وارا حصا والو بند ڪرڻ ۽ لڪيج ۾ ننڍيون تبديليون ظاهر ڪن ٿا. | حصو وزن، گفا ڳڻپ، شاٽ-وزن رواداري ۽ تازو رجحان ڊيٽا. |
| موجوده والو انداز ڇا آهي؟ | سلائيڊنگ انگ، بال-چڪ ۽ ٻين ڊيزائن ۾ مختلف وهڪري جا علائقا، سفر ۽ بند ٿيڻ جو طريقو آهي. | اصل حصو نمبر، ڊرائنگ، فوٽو ۽ مڪمل ختم ٿيل اسيمبلي. |
| ڇا سکرو اڳ ۾ تبديل ڪيو ويو آهي؟ | هڪ مشين ماڊل هاڻي نصب ٿيل ڌاڳو، ٽپ جي ڊيگهه يا سيٽ جي جاميٽري کي سڃاڻي نٿو سگهي. | موجوده اسڪرو ڊرائنگ ۽ سڌي ماپ، نه رڳو مشين جو نالو. |
| حصو ڇو تبديل ڪيو پيو وڃي؟ | هڪ ٽٽل ڌاڳو، خراب ٿيل وهڪري جو رستو ۽ لڪڻ واري انگوزي ساڳئي اصلاحي عمل ڏانهن اشارو نه ڪندا آهن. | ڪپڙا فوٽو، عمل جي علامات، سار سنڀال جي تاريخ ۽ ناڪام طول و عرض. |
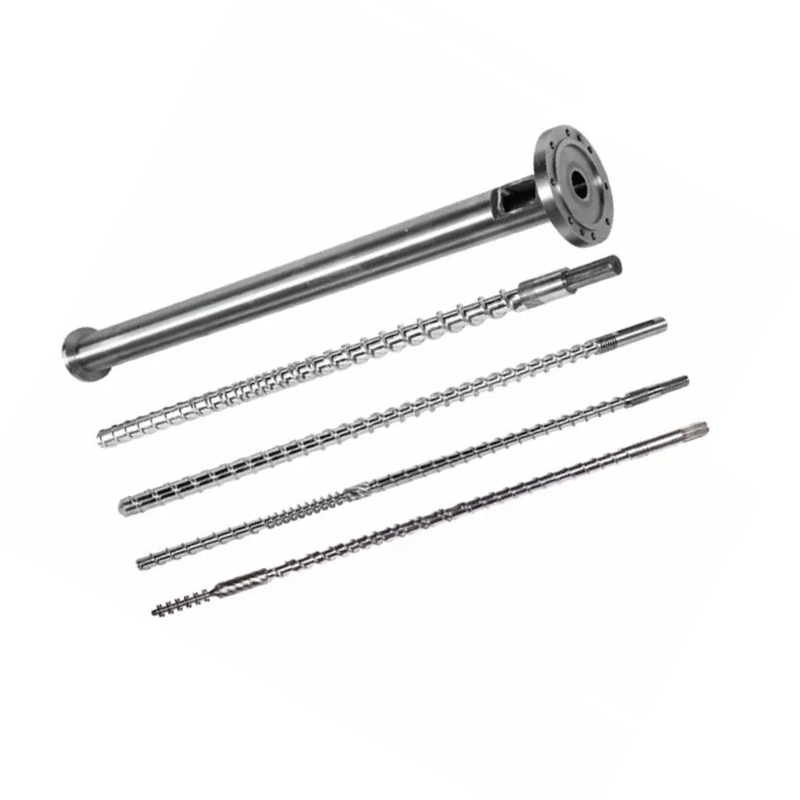
Nanhaiya پيش ڪري ٿو معياري ۽ ڪسٽمائيز ٿريڊ جا نمونا، گڏوگڏ خاص پوليمر لاءِ ريورس فلو ٽپ جا اختيار. منتخب ٿيل حصو هڪ سان ملائي سگهجي ٿوانجيڪشن مولڊنگ اسڪرويا وسيع جي حصي طور فراهم ڪيو ويوانجيڪشن مولڊنگ ۽ extrusion اسپيئر پارٽس جي حد.


اسيمبليء کي ختم ڪرڻ کان اڳ پروسيس سگنل پڙهو
هڪ متغير کشن، ٻرندڙ شاٽ وزن يا خراب منتقلي جي ورجائي قابليت والو جي رسي ڏانهن اشارو ڪري سگهي ٿو، پر انهن مان ڪو به اهو اڪيلو ثابت نٿو ڪري. رين جي تبديلين، فيڊ جي عدم استحڪام، حرارت تي ڪنٽرول، بيرل لباس، پگھل ۾ هوا، دٻاء جي سيٽنگون ۽ ٺهيل حالتون ساڳيون علامتون پيدا ڪري سگھن ٿيون.
ENGEL سفارش ڪري ٿو ته غير واپسي والو، اسڪرو ۽ پلاسٽڪائيزنگ بيرل کي چيڪ ڪريوجڏهن پگھل کشن fluctuates. ساڳيو مسئلو حل ڪرڻ واري هدايت کشن ۽ شاٽ-وزن جي تبديلي کي پروسيس سيٽنگون ۽ جزو جي لباس سان ڳنڍيندي آهي.
| مشاهدو سگنل | ممڪن اسڪرو-ٽپ ڪنيڪشن | آرڊر ڪرڻ کان پهريان چيڪ ڪريو |
|---|---|---|
| کشن پوزيشن شاٽ کان شاٽ تائين مختلف آهي | انگوزي مختلف نقطي تي بند ٿي سگھي ٿو يا ويهڻ کان پوءِ لڪي سگھي ٿو. | رجحان حقيقي پوزيشن، دٻاء ۽ شاٽ وزن هڪ مستحڪم عمل جي تحت. |
| سيٽنگون مقرر رهڻ دوران حصو وزن وڌائي ٿو | Backflow مولڊ تائين پهچائي موثر مقدار کي گھٽائي سگھي ٿو. | کاڌ خوراڪ، درجه حرارت، مواد ۽ مولڊ گفا سببن کي رد ڪريو. |
| مختصر شاٽ وقتي طور تي ظاهر ٿيندا آهن | والو شايد بار بار سيل نه ڪري سگھي، خاص طور تي بحالي جي تبديلين کان پوء. | منتقلي جي جواب جو مقابلو ڪريو ۽ مشين ٺاهيندڙ جي منظور ٿيل والو ٽيسٽ کي هلائڻ. |
| وصولي محدود ٿي وڃي ٿي | هڪ خراب ٿيل انگوزي، جمع يا گهٽ ۾ گهٽ وهڪري جو رستو شايد اڳتي وڌڻ واري وهڪري جي مزاحمت ڪري سگهي ٿي. | مفت حرڪت، جمع، گولي ۽ گذرڻ جي رڪاوٽ جي چڪاس ڪريو. |
| ڪارو داغ هڪ مادي تبديلي جي پيروي ڪندا آهن | مئل اسپاٽ يا خراب ٿيل سطحون خراب ٿيل پوليمر کي برقرار ۽ جاري ڪري سگھن ٿيون. | مڪمل پگھلڻ واري رستي جو معائنو ڪريو، نوزل، اسڪرو سامهون ۽ صفائي جي طريقيڪار. |
| ڌاتو جو شور يا انگوزي جي ضبط | گلنگ، خرابي، غلط ترتيب يا غير ملڪي مواد موجود ٿي سگھي ٿو. | بند ڪريو ۽ مشين ٺاهيندڙ جي محفوظ سار سنڀال جي طريقيڪار جي تحت معائنو ڪريو. |
اسيمبليءَ کي هٽائڻ کان پوءِ، چيڪ رنگ جي ٻاهرئين قطر جي جانچ ڪريو، ٻنهي پاسن جا منهن، ويهڻ جي مٿاڇري، ٽِپ باڊي، گلي جا پاسا ۽ ڌاڳو. هڪARBURG ٽيڪنيڪل آرٽيڪلرگڻ، آسنجن ۽ سنکنرن کي لباس جي ميڪانيزم جي طور تي سڃاڻي ٿو ۽ ڏيکاري ٿو ته رنگ جي قطر تي پائڻ، آخري منهن ۽ سيلنگ سيٽ رنگ جي سفر ۽ کشن جي استحڪام کي تبديل ڪري سگهي ٿو.
هولڊنگ پريشر شامل ڪندي چيڪ رنگ جي تشخيص نه ڪريو جيستائين حصو ڀرجي نه وڃي.سيٽنگ جي تبديلي ان کي درست ڪرڻ کان سواء ليکڪ لڪائي سگھي ٿو. هڪ مستحڪم بيس لائين کي پڪڙيو، مشين ٺاهيندڙ جي منظور ٿيل ٽيسٽ طريقي جي پيروي ڪريو ۽ متبادل جي وضاحت کي تبديل ڪرڻ کان پهريان هارڊويئر جو معائنو ڪريو.
ھڪڙو حصو تبديل ڪريو صرف جڏھن ملن جا حصا اڃا سٺا آھن
هڪ چيڪ انگوٽي پاڻ کي تبديل ڪري سگهجي ٿو جڏهن ان جي ميلاپ ٽپ ۽ سيٽ منظور ٿيل طول و عرض جي اندر رهي ٿي، سيلنگ سطحون آواز آهن، ۽ نئين انگوزي پنهنجي مڪمل سفر ذريعي آزاديء سان منتقل ٿي سگهي ٿي. هي گهٽ قيمت جي مرمت آهي، پر صرف ان صورت ۾ جڏهن انسپيڪشن ان جي حمايت ڪري ٿي.
ملائيندڙ ٽپ، انگو ۽ سيٽ کي تبديل ڪريو جڏهن ڪيتريون ئي مٿاڇريون ڪپڙا ڏيکارين ٿيون، هڪ انگوڙي کي پڪڙيو ويو آهي يا ٻئي جزو جي خلاف ڦٽو ڪيو ويو آهي، پراڻن حصن کي مشين ۾ ملايو ويو آهي، يا ڪو به قابل اعتماد اصل طول و عرض نه رهي. ھڪڙي نئين سيلنگ واري حصي کي ٻن ڪپڙن جي ملن حصن سان گڏ ڪرڻ سان ھڪڙو نئون رستا رستو ٺاھي سگھي ٿو.
اسان جي ڪارخاني جو ڏيک:هڪ ڀريل نمونو ثبوت آهي، ماسٽر ڊرائنگ نه. جيڪڏهن اسان هڪ خراب ٿيل سيٽ، ننڍو انگوزي يا خراب ٿيل ڌاڳو نقل ڪريون ٿا، نئون حصو پراڻي مسئلي کي صاف ڪرڻ واري سطح سان ٻيهر پيدا ڪري سگهي ٿو. اسان ڊرائنگ، ملن جي اجزاء ۽ اڻ ڄاتل حوالن واري پوائنٽن مان مطلوب تعلق کي ٻيهر ٺاهيندا آهيون.


Nanhaiya انجيڪشن مولڊنگ سکرو ٽپ ڊيٽا
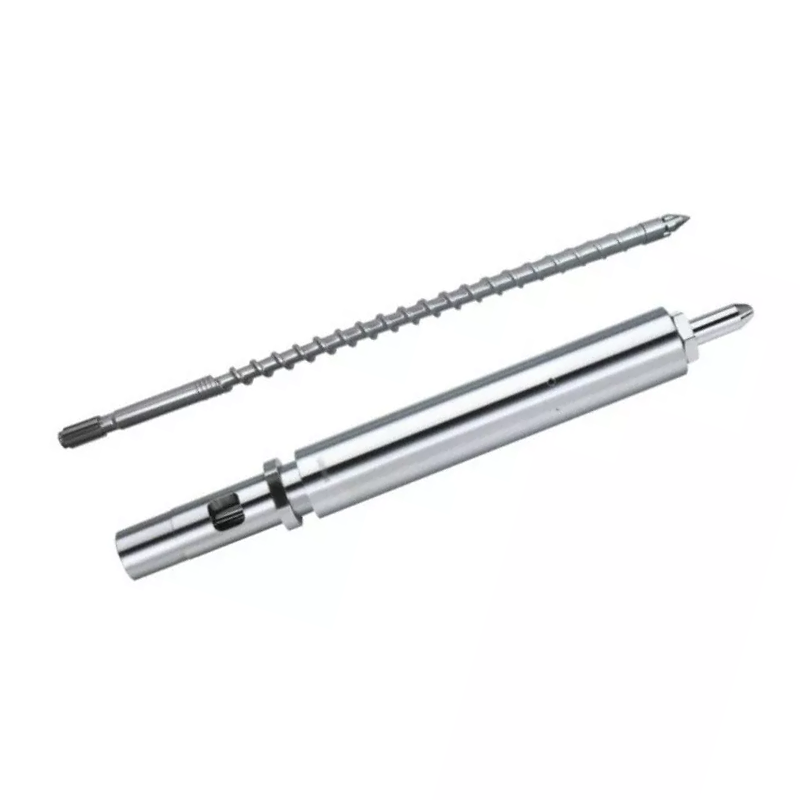
جيNanhaiya انجيڪشن مولڊنگ اسڪرو ٽپاسڪرو ۽ نوزل-سائيڊ ميلٽ واٽ جي وچ ۾ انٽرفيس جي طور تي ٺهيل آهي. اهو مختلف اسڪرو قطر ۽ انجيڪشن مشين برانڊز لاءِ دستياب آهي، ڪسٽم ٿريڊز ۽ جزو جاميٽري سان متبادل ڪم لاءِ.
| تفصيل | Nanhaiya پراڊڪٽ ڊيٽا | خريداري سان لاڳاپيل |
|---|---|---|
| بنيادي مواد | ڊي2 | اقتباس ۽ معائنو دستاويزن تي حقيقي مواد کي رڪارڊ ڪريو. |
| سختي | HRC45-62 | منتخب ٿيل قدر کي گرميء جي علاج، لباس جي فرض ۽ ملن واري مواد سان ملائڻ گهرجي. |
| سڌائي | 0.02 ايم ايم / م | جاميٽري ۽ ترتيب وارو معاملو سکرو-فرنٽ انٽرفيس تي. |
| هٿياربند منهن | بائيميٽالڪ | بي نقاب ڪم ڪندڙ سطحن تي لباس جي مزاحمتي اختيار فراهم ڪري ٿي. |
| گلاس فائبر جي جوڙجڪ | 30% / 60% | RFQ ۾ حقيقي گلاس فائبر فيصد ۽ رال گريڊ بيان ڪريو. |
| حصو وزن | 1 ڪلو | پراڊڪٽ-صفحو حوالو قدر؛ آخري وزن منظور ٿيل جاميٽري جي پٺيان آهي. |
| پيداوار جو رستو | CNC مشيني، گرمي علاج ۽ سڌائي پالش | اهي آپريشن ڪنٽرول فارم، مٿاڇري جي حالت ۽ ختم ٿيل فٽ. |
| معياري ايپليڪيشنون | PE، PP، ABS ۽ PVC thermoplastic مولڊنگ | پڻ موڪليو additives, colorants, recycled content and filler data. |
مڪمل plasticizing يونٽ لاء، Nanhaiya به بڻائي ٿوmutant انجيڪشن مولڊنگ screws, تدريجي انجيڪشن مولڊنگ اسڪرو۽ ملندڙ متبادل بيرل. آس پاس واروانجيڪشن nozzleساڳئي وقت جائزو وٺي سگهجي ٿو جڏهن ليڪ، ترتيب يا پگھلڻ واري وهڪري جا مسئلا اسڪرو ٽپ کان اڳتي وڌندا آهن.
طول و عرض جيڪي فيصلو ڪن ٿا ته ڇا حصو مناسب ٿيندو
هڪ مشين ٺاهيندڙ ۽ ماڊل ڳولها کي تنگ ڪري سگهي ٿو، پر اهو ڊرائنگ کي تبديل نٿو ڪري سگهي. ماڊل خاندان شايد ڪيترن ئي انجيڪشن-يونٽ سائزن کي استعمال ڪري سگھن ٿا، ۽ ھڪڙي مشين اڳ ۾ ئي ھڪڙو متبادل اسڪرو کڻي سگھي ٿو جيڪو پنھنجي اصلي تعمير کان مختلف آھي.
- نصب ٿيل اسڪرو جي سڃاڻپ ڪريو.ريڪارڊ مشين ٺاهڻ وارو، ماڊل، انجيڪشن-يونٽ نامزدگي، اسڪرو قطر، سيريل ڄاڻ ۽ اڳوڻو اسڪرو متبادل.
- موضوع جي مڪمل وضاحت ڪريو.شامل ڪريو وڏو ۽ ننڍڙو قطر، پچ، ڌاڳو جي هدايت، ڌاڳو جي ڊيگهه، شروعاتي پوزيشن، رليف ۽ ڪلهي جي جڳھ.
- محوري اسٽيڪ کي ماپ ڪريو.رڪارڊ مجموعي ٽپ جي ڊيگهه، انگوزي جي ڊيگهه، سيٽ جي ڊيگهه، انگوزي سفر ۽ هر ڪلهي جيڪو بند ڪرڻ واري پوزيشن کي سنڀاليندو آهي.
- ريڊيل انٽرفيس کي ماپ ڪريو.رڪارڊ ٽپ باڊي ڊيميٽر، انگوٽي ٻاهران ۽ اندر جو قطر، سيٽ جو قطر، بيرل بور ريفرنس ۽ گهربل ڪم ڪليئرنس.
- پگھلڻ واري رستي جو نقشو ٺاھيو.ڏيکاريو بانسري جي ڳڻپ، گذرڻ جي چوٽي، گذرڻ جي کوٽائي، نڪ جي پروفائيل ۽ ڪو به ريڊيس جيڪو وهڪري يا صفائي کي متاثر ڪري ٿو.
- نشان سيلنگ ۽ پائڻ جي مٿاڇري.سڃاڻپ ڪريو بند ڪرڻ دوران ڪهڙن منهن جو رابطو آهي ۽ ڪهڙا طول و عرض اڻ ڄاتل حوالن مان ماپيا ويندا آهن.
برداشت جي اندر ۾ غير يقيني صورتحال کي نه لڪايو.جيڪڏهن پراڻي مٿاڇري پائڻ آهي، ماپيل قيمت کي حقيقي ڳڻي ماپ جي طور تي ليبل ڪريو. پيش ڪيل ختم ٿيل ماپ کي الڳ رکو. اهو فرق انجنيئرنگ کي نقصان جي صحيح ڪاپي کي منظور ڪرڻ بدران حصو کي درست ڪرڻ جي اجازت ڏئي ٿو.
پيداوار ۾ داخل ٿيڻ کان اڳ متبادل جي چڪاس ڪريو
ايندڙ معائنو کي سڃاڻپ، طول و عرض ۽ تحريڪ جي تصديق ڪرڻ گهرجي ان کان اڳ اسيمبليء کي گرمي ۽ دٻاء جي سامهون اچڻ کان اڳ. منظور ٿيل ڊرائنگ، مواد رڪارڊ ۽ انسپيڪشن جو نتيجو ساڳيو حصو نمبر هيٺ رکو.
- حصو نمبر ۽ ڊرائنگ جي نظرثاني خريداري جي آرڊر سان ملن ٿا
- مواد ۽ گرمي جي علاج جا رڪارڊ ڪوٽا سان ملن ٿا
- نازڪ قطر ۽ محوري ڊگھائي ڊرائنگ رواداري جي اندر آھن
- ٿريڊ گيجز يا ميٽنگ چيڪ ڪنيڪشن جي تصديق ڪن ٿا
- چيڪ ڪريو انگن اکرن کي آزاديء سان سفر ڪرڻ کان سواء بغير ڏسڻ واري پٿر يا قبضي جي
- انگو ۽ سيٽ مطلوب سيلنگ سطحن سان رابطو ڪريو
- پگھريل پاسا صاف، هموار ۽ ٻرندڙ کان خالي آهن
- پالش ڪيل مٿاڇريون ڪو به هٿ ڪرڻ واري نقصان يا ڪوٽنگ جي خرابين کي نه ڏيکاريندا آهن
- اسيمبليء جي هدايت ۽ جزو آرڊر دستاويز ٿيل آهن
- بيس لائين شاٽ وزن ۽ کشن انسٽاليشن کان پوء رڪارڊ ٿيل آهن
انسٽاليشن کان پوء، هڪ منظور ٿيل شروعاتي طريقيڪار استعمال ڪريو ۽ پروسيس کي برقرار رکيل بيس لائين سان موازنہ ڪريو. هڪ نئين ٽپ وصولي، ڊمپپريشن ردعمل يا والو بند ڪرڻ واري رويي کي تبديل ڪري سگهي ٿي، تنهنڪري فرض نه ڪريو هر پراڻي سيٽنگ کي اڻڄاتل رهڻ گهرجي.
ڇا ڪارخاني کي ڪنٽرول ڪرڻ گهرجي
اسڪرو-ٽپ معيار حصن جي وچ ۾ تعلق مان اچي ٿو. ٿريڊ جي سنسڪرت، ڪلهي جي پوزيشن، انگوزي سفر، سيلنگ-منهن جي جاميٽري، وهڪري جي رستي جي ختم ٿيڻ ۽ گرمي جي علاج واري حالت گڏجي ڪم ڪرڻ گهرجي. ھڪڙو متاثر ڪندڙ سختي نمبر غلط اسٽيڪ ڊگھائي يا ھڪڙي سيلنگ مٿاڇري لاء معاوضو نٿو ڏئي سگھي.
ننهائي جيپيداوار جو سامان0.1 ملي ميٽر تي يا ان کان هيٺ فيڊ جي غلطي سان سي اين سي آري، 6 ميٽر تائين ڪم جي پيس لاءِ سي اين سي ليٿز، ۽ 0.02 ايم ايم پوزيشن جي درستگي سان سوراخ ڪرڻ ۽ ملنگ جو سامان شامل آهي. پنج-محور مشيني استعمال ڪيو ويندو آهي غير منظم اڏام ۽ خاص flange جوڙجڪ لاء.

خريد ڪندڙن لاءِ، عملي سوال اهو ناهي ته ڇا هڪ سپلائر هڪ مشين ٽول جو مالڪ آهي. پڇو ته ڊرائنگ جو جائزو ڪيئن ورتو وڃي ٿو، ڪهڙن طول و عرض جو معائنو ڪيو وڃي ٿو، مواد ۽ گرمي جو علاج ڪيئن معلوم ٿئي ٿو، ۽ مڪمل ٿيل انگوزي جي حرڪت کي ڪيئن جانچيو وڃي ٿو. Nanhaiya ان جي ذريعي پري سيلز ڊرائنگ جو جائزو ۽ ٽيڪنيڪل سپورٽ مهيا ڪري ٿوسروس ٽيم.
متبادل اسڪرو ٽپ لاءِ RFQ چيڪ لسٽ
جزوي پيغامن جي سلسلي جي بدران ھڪڙو صاف پيڪيج موڪليو. هيٺ ڏنل معلومات فراهم ڪندڙ کي اهو فيصلو ڪرڻ جي اجازت ڏئي ٿي ته ڇا نوڪري هڪ معياري متبادل آهي، هڪ ريورس-انجنيئر ٿيل جزو يا ٻيهر ڊزائين.
- مشين ٺاهيندڙ، ماڊل، سيريل نمبر ۽ انجڻ-يونٽ سائيز
- انسٽال ٿيل اسڪرو قطر ۽ اسڪرو ڊرائنگ
- اصل اسڪرو ٽپ حصو نمبر ۽ ڊرائنگ جي نظرثاني
- پراڻن اسيمبليءَ کي مڪمل ڪيو ويو آهي، حصن سان ترتيب ۾ رکيل آهي
- سامهون، پاسي، ڌاڳو ۽ سيلنگ منهن مان تصويرون
- ڌاڳو، ڪلهي، انگو، سيٽ ۽ پاسن جا طول و عرض
- رين گريڊ، ڀريندڙ قسم ۽ ڀريندڙ سيڪڙو
- Colorant، recycled مواد ۽ corrosive additives
- عام پگھل گرمي پد ۽ شاٽ سائيز
- حصو وزن، گفا جي ڳڻپ ۽ قبول ٿيل تبديلي
- هٽائڻ کان اڳ کشن، منتقلي ۽ بحالي جي رجحان
- مشاهدو لباس، ناڪامي موڊ ۽ مقدار گهربل
جيڪڏهن ڊرائنگ غائب آهي، هر ماپيل مٿاڇري کي نشان لڳايو ۽ ماپ سيٽ اپ کي فوٽو ڪريو. هڪ به ٻاهران قطر نه موڪليو ۽ ڪارخاني کان پڇو ته ان مان ڌاڳو، سيٽ ۽ سفر جو اندازو لڳايو.
اڪثر پڇيا ويا سوال
انجيڪشن مولڊنگ اسڪرو ٽپ ڇا ڪندو آهي؟
سکرو ٽپ اسيمبلي هڪ غير واپسي والو کڻندو آهي. اهو اسڪرو بحالي دوران کوليندو آهي تنهنڪري پگھل اسڪرو جي سامهون منتقل ٿي سگهي ٿو، پوءِ انجيڪشن دوران بند ٿي وڃي ٿو پٺتي جي وهڪري کي محدود ڪرڻ ۽ دٻاءُ کي مولڊ ۾ منتقل ڪرڻ لاءِ.
ڇانيل چيڪ انگ يا اسڪرو ٽپ جا نشان ڇا آهن؟
عام پروسيس سگنلن ۾ شامل آهن هڪ متغير پگھل کشن، متضاد شاٽ وزن، خراب دٻاء جي ورهاڱي، مختصر شاٽ کان پوء ٻين سببن کي خارج ڪيو ويو آهي، ۽ هڪ ڊگهو يا گهٽ مستحڪم منتقلي ردعمل. هڪ ڪنٽرول ليڪ ٽيسٽ ۽ طول و عرض جي معائنو سان لباس جي تصديق ڪريو.
ڇا مان آرڊر ڪري سگهان ٿو متبادل اسڪرو ٽپ صرف مشين ماڊل ذريعي؟
مشين ٺاهيندڙ ۽ ماڊل مفيد شروعاتي نقطا آهن، پر هڪ قابل اعتماد متبادل آرڊر ۾ شامل ٿيڻ گهرجي اسڪرو قطر، ڌاڳو ۽ ڪلهي جا طول و عرض، ٽپ جي ڊيگهه، چيڪ انگ ۽ سيٽ جي ماپ، وهڪري جو رستو، رال، فلر مواد، ڊرائنگ ۽ صاف تصويرون.
ڇا مون کي صرف چيڪ رنگ يا مڪمل اسڪرو ٽپ اسيمبلي کي تبديل ڪرڻ گهرجي؟
صرف پائڻ وارو حصو مٽايو جڏهن ملن جي ٽپ، سيٽ ۽ ڌاڳو منظور ٿيل طول و عرض ۽ سطح جي حالت ۾ رهي. ملندڙ اسيمبليءَ کي تبديل ڪريو جڏهن ڪيترائي سيلنگ مٿاڇري پائڻ وارا آهن، طول و عرض غير يقيني آهن، يا ملايو پراڻا ۽ نوان حصا قابل اعتماد حرڪت ۽ سيلنگ پيدا نٿا ڪري سگهن.
انجيڪشن مولڊنگ اسڪرو ٽِپس لاءِ ننهيا ڪهڙو مواد استعمال ڪندو آهي؟
Nanhaiya پيش ڪري ٿو D2 انجيڪشن مولڊنگ اسڪرو ٽوپس سان گڏ شايع ٿيل سختي واري حد HRC45-62، 0.02 mm/m سڌيءَ ۽ بيميٽالڪ آرمرڊ-منهن جي آپشن سان. حتمي ترتيب رين، فلر، مشين انٽرفيس ۽ لباس جي فرض سان ملائي وئي آهي.
ڇا هڪ سخت اسڪرو ٽپ هميشه گهڻي وقت تائين رهي ٿو؟
نه. سختي صرف لباس جي ڪارڪردگي جو هڪ حصو آهي. مصر جي ڪيمسٽري، گرمي جو علاج، سنکنرن جي مزاحمت، ملائڻ واري مواد، سطح ختم، ترتيب، صاف ڪرڻ ۽ پروسيس ٿيل رال سڀ خدمت جي زندگي کي متاثر ڪن ٿا.
مون کي ڇا موڪلڻ گهرجي Nanhaiya هڪ screw ٽپ quotation لاء؟
مشين ٺاهڻ وارو ۽ ماڊل موڪليو، اسڪرو قطر، رال ۽ فلر جو سيڪڙو، اصل حصو نمبر يا ڊرائنگ، مڪمل ملائڻ جا طول و عرض، ڪيترن ئي زاوين کان فوٽو، لباس جي علامات، شاٽ وزن جي رجحان ۽ گهربل مقدار.
تجارتي ظاھر: Nanhaiya ٺاھيندو آھي انجيڪشن مولڊنگ اسڪرو ٽوپس ۽ لاڳاپيل اجزاء ھن گائيڊ ۾ ڳنڍيل آھن. ٽيڪنيڪل سفارشون مشين ٺاهيندڙ جي حفاظت جي طريقيڪار ۽ منظور ٿيل پروجيڪٽ ڊرائنگ سان لاڳو ٿيڻ گهرجن.