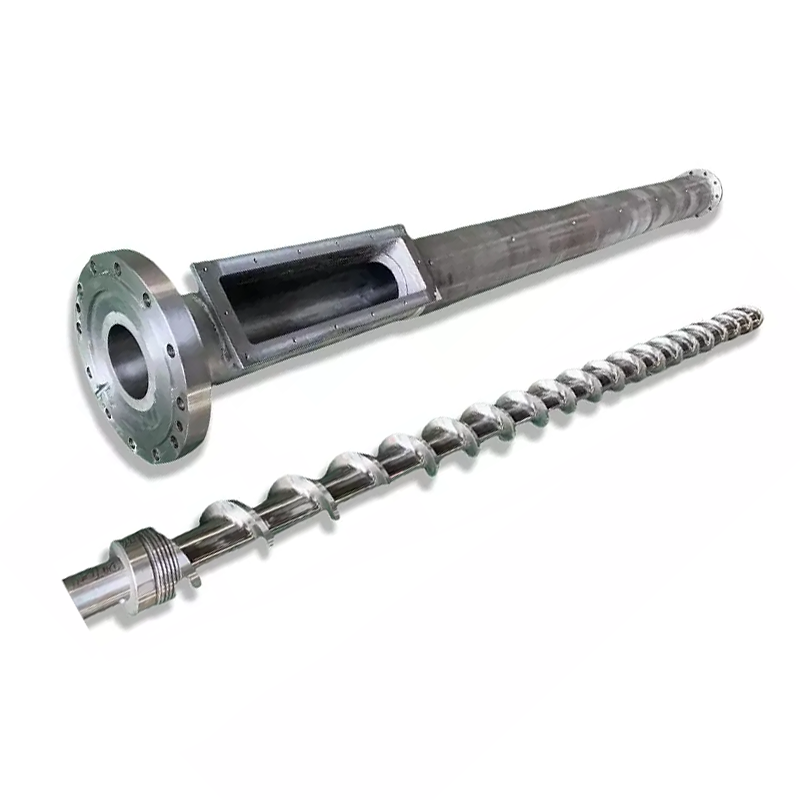

سکرو بيرل اصل ۾ ڇا ڪندو آهي
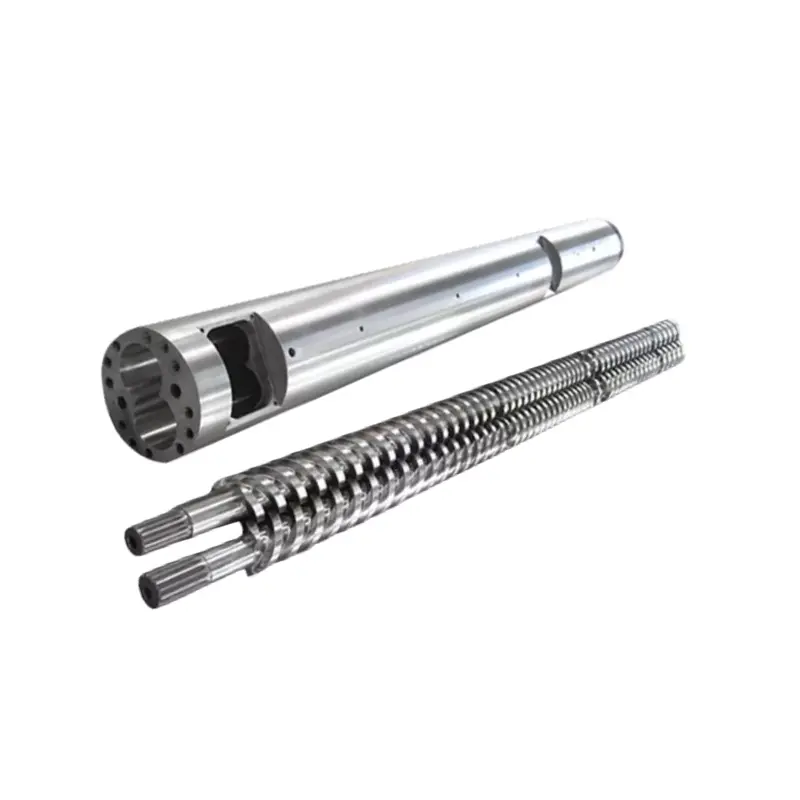
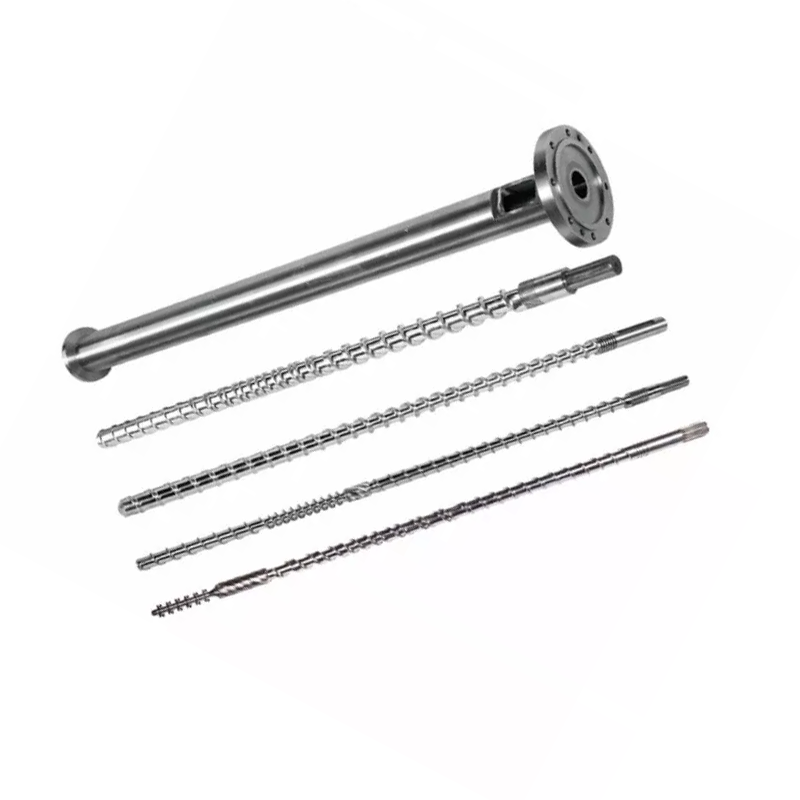
اسڪرو ۽ بيرل هڪ ملندڙ جوڙي وانگر ڪم ڪن ٿا. هتي هر چڪر جو سلسلو آهي:
- کارائڻ- پلاسٽڪ پيلٽ هاپر کان فيڊ زون ۾ ڇڏيا وڃن ٿا.
- ڳرڻ- گھمڻ وارو اسڪرو شيئر گرمي پيدا ڪري ٿو. بيرل هيٽر سان گڏ، پيلٽ پگھل ۽ دٻايو.
- ماپڻ- پگھل انجيڪشن کان اڳ درجه حرارت ۽ دٻاء ۾ يونيفارم ٿي ويندو آهي.
- انجڻ- اسڪرو پلنجر وانگر اڳتي وڌي ٿو، پگھليل پلاسٽڪ کي مولڊ ۾ ڌڪي ٿو.
هر ڊزائين متغير - جاميٽري، زون جي تناسب، سطح جو علاج - متاثر ڪري ٿو ته اهي چار مرحلا ڪيئن ٿين ٿا. انهن مان ڪنهن هڪ ۾ هڪ بي مثال پيداوار جي مسئلي جي طور تي ظاهر ٿئي ٿو.
فيصلو 1: L/D تناسب
L/D تناسب (اسڪرو فلائيٽ ڊگھائي ان جي قطر سان ورهايل) اسپيڪ شيٽ تي سڀ کان اهم نمبر آهي. اهو سنڀاليندو آهي رهائش جو وقت، ملائڻ جي معيار، ۽ گرمي جي ورڇ.گهڻو ڪري عام-مقصد انجيڪشن مولڊنگ ايپليڪيشنون 20: 1 استعمال ڪن ٿيون.
| رال | تجويز ڪيل L/D |
|---|---|
| پي پي، پي، پي ايس (معياري) | 18:1 – 20:1 |
| ABS، PC | 20:1 – 24:1 |
| پي وي سي (گرمي سان حساس) | 16:1 – 20:1 |
| پي اي ٽي | 20:1 – 22:1 |
| نائلون (PA) | 18:1 – 20:1 |
| GF-مضبوط مواد | 20:1 – 24:1 |
فيصلو 2: ڪمپريشن ريشو
ڪمپريشن ريشو (CR) ماپ ڪري ٿو ته اسڪرو چينل ڪيترو تنگ ٿئي ٿو فيڊ زون کان ميٽرنگ زون تائين. اعليٰ CR پگھل کي وڌيڪ جارحيت سان دٻائي ٿو - بيڪار ريزين لاءِ سٺو جيڪي بتدريج نرم ٿين ٿا. لوئر سي آر نرم آهي، جيڪو توهان کي گرمي حساس يا فائبر ڀريل مواد جي ضرورت آهي.
| رال | کمپريشن تناسب |
|---|---|
| ABS، PC، PMMA (بيڪار) | 3.0 - 3.5: 1 |
| پي پي، پي، نائلون (نيم-ڪرسٽل) | 2.5 - 3.0: 1 |
| پي وي سي | 2.0 - 2.5: 1 |
| پي اي ٽي | 2.3 - 2.6: 1 |
| GF-مضبوط (≥15%) | 2.0 - 2.5: 1 |
فيصلو 3: زون جو تناسب
هڪ معياري انجڻ اسڪرو ٽن زونن ۾ ورهايل آهي. هر زون جو تناسب ڪل L/D جيترو اهميت رکي ٿو.
- فيڊ زون (L1):گہرا چينل جيڪي ھوپر کان مضبوط گولا قبول ڪن ٿا. ڊگھو = وڌيڪ ذريعي جي گنجائش.
- ڪمپريشن زون (L2):چينل جي کوٽائي آهستي آهستي گھٽجي ٿي. گهڻو ڪري پگھلڻ هتي ٿئي ٿو.
- ميٽرنگ زون (L3):هلڪو، مسلسل چينل. انجيڪشن کان اڳ يونيفارم پگھل درجه حرارت ۽ دٻاء کي يقيني بڻائي ٿي.
| رال | فيڊ (L1) | ڪمپريشن (L2) | ماپنگ (L3) |
|---|---|---|---|
| پي پي / پي | 50 سيڪڙو | 25 سيڪڙو | 25 سيڪڙو |
| ABS / PC | 40% | 40% | 20 سيڪڙو |
| پي اي ٽي | 40% | 40% | 20 سيڪڙو |
| نائلون (PA) | 35-45٪ | 35-40% | 20-25٪ |
| پي وي سي | 35% | 50 سيڪڙو | 15 سيڪڙو |
فيصلو 4: اسڪرو بيرل مواد
38CrMoALA - معياري بيس لائين
Nanhaiya جي انجيڪشن molding screws مان ٺهيل آهن38CrMoALA مصر دات اسٽيل، گرميءَ جو علاج ۽ ختم ڪيو ويو. هي بنيادي مواد معياري Thermoplastics جهڙوڪ PE، PP، PS ۽ ABS کي چڱي طرح سنڀاليندو آهي، تقريبن سروس جي زندگي سان10,000-20,000 ڪلاڪعام آپريٽنگ حالتن هيٺ.
نائٽرائڊنگ
500-560 ° C تي گئس نائٽرائنگ هڪ نائيٽريل پرت ٺاهيندي آهي0.5-0.8 ملي ميٽرجي سختي سان950–1050 HV (~62 HRC). هي غير علاج ٿيل اسٽيل جي مقابلي ۾ 30-40٪ تائين لباس جي مزاحمت کي بهتر بڻائي ٿو. معياري اڪثر انجيڪشن مولڊنگ ايپليڪيشنن لاءِ هلندڙ آهي اڻ ڀريل يا هلڪو ڀريل مواد.

Nanhaiya ميوٽنٽ (اوچتو) انجيڪشن مولڊنگ اسڪرو - PP، PE، ۽ نائلون وانگر ڪرسٽل ريزين لاءِ موزون.
Bimetallic - Abrasive ايپليڪيشنن لاء
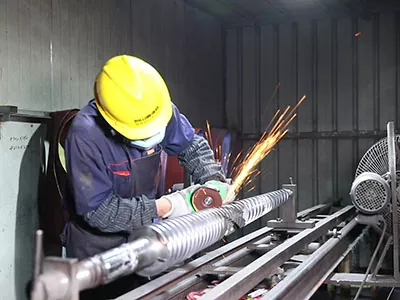
Bimetallic بيرل ۾ هڪ اعلي مصرع واري لباس جي مزاحمتي استر هوندي آهي جيڪا دھاتي طور تي بيرل بور سان ڳنڍيل هوندي آهي. Nanhaiya جي bimetallic عمل هڪ حاصل ڪري ٿو62 HRC جي اندروني سختيبيرل داخلي جي اعلي لباس وارن علائقن جي چوڌاري سخت مصر اسپري ويلڊنگ ذريعي.
| درخواست | اسڪرو مواد | بيرل علاج |
|---|---|---|
| PE، PP، PS (اڻ ڀريل) | 38CrMoALA nitrided | معياري nitrided |
| ABS، PC، نائلون (اڻ ڀريل) | 38CrMoALA nitrided | معياري nitrided |
| PA + GF ≤ 30% | 38CrMoALA، ٻرندڙ + مزاج | نائٽريڊ يا بيميٽالڪ |
| GF مواد 15-50% | Bimetallic / TC پرواز جي ڪنڊن | بائيميٽالڪ |
| PVC / corrosive resins | corrosion-مزاحمتي مصر | Bimetallic (CR گريڊ) |
| ڪاربن فائبر ڀريل | ٽنگسٽن ڪاربائيڊ | TC-اسپري ٿيل بور |
فيصلو 5: اسڪرو قطر ۽ شاٽ سائيز
توهان جي حقيقي شاٽ جي وچ ۾ گر ٿيڻ گهرجي35٪ ۽ 70٪اسڪرو جي وڌ ۾ وڌ شاٽ جي گنجائش. 35 سيڪڙو کان هيٺ، مواد بيرل ۾ تمام ڊگهو آهي ۽ تباهي جو خطرو آهي. 70٪ کان مٿي، اسڪرو چڪر جي اندر ڪافي تيزيء سان بحال نٿو ڪري سگھي.
هيٺيون عام ترتيبون موجود آهن Nanhaiya کان:
| انجڻ جي رقم (g) | اسڪرو Ø × ڊگھائي (mm) | بيرل Ø × ڊگھائي (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | في 115×1165 |
| 300-500 | 50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | 140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | 270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya بتدريج انجيڪشن مولڊنگ اسڪرو - ABS، PC، ۽ PMMA وانگر بيڪار ريزين لاءِ بھتر.
ڊيڄاريندڙ نشانيون توهان جي موجوده اسڪرو نوڪري لاءِ غلط آهي
- ڪارا داغ يا جلن جا نشان- گهڻو وقت رهائش واري وقت يا گرم جڳهه کان مواد خراب ٿيڻ. بيرل جي درجه حرارت جي علائقن ۽ اسڪرو صاف ڪرڻ جي جانچ ڪريو.
- متضاد شاٽ وزن- گهڻو ڪري هڪ پائڻ وارو نان ريٽرن والو يا تمام گهڻو اسڪرو کان بيرل ڪليئرنس پوئتي فلو جي اجازت ڏئي ٿو.
- مٿاڇري تي نشان لڳل- ڳري ۾ نمي يا گئس. ظاهر ڪري سگھي ٿو نا مناسب اڳي خشڪ ڪرڻ يا هڪ اسڪرو جاميٽري جيڪا صحيح نموني نه ٿي رهي آهي.
- سست وصولي / ڊگهو چڪر وقت- پلاسٽڪ جي گنجائش ڪافي نه آهي. اسڪرو قطر جو امڪان وڌائڻ جي ضرورت آهي.
- رنگ جي تبديلين تي اعلي اسڪراپ- ميٽرنگ زون ۾ خراب ميلاپ. اسڪرو ۾ شامل ڪيل هڪ Maddock يا رڪاوٽ ملائڻ وارو عنصر اڪثر ڪري هن کي حل ڪري ٿو.
اقتباس جي درخواست ڪرڻ وقت توهان جي صنعتڪار کي ڇا ٻڌايو
- مشين برانڊ ۽ ماڊل- يا غير معياري مشينن لاءِ بور جو قطر ۽ فلانج طول و عرض
- پرائمري رين- شامل ڪريو فلر جو قسم ۽ سيڪڙو جيڪڏھن قابل اطلاق
- شاٽ سائيز جي حد- گھٽ ۾ گھٽ ۽ وڌ ۾ وڌ گرام ۾
- ٽارگيٽ چڪر وقت
- موجوده مسئلا جيڪي توهان حل ڪرڻ جي ڪوشش ڪري رهيا آهيو- جيڪڏهن ڪو
Nanhaiya کان هڪ ٽيڪنيڪل سفارش حاصل ڪريو
اسان 12 ڪلاڪن اندر جواب ڏيون ٿا. اسان جي انجنيئرنگ ٽيم توهان جي مشين ۽ رال لاءِ صحيح اسڪرو جاميٽري، مادي گريڊ، ۽ طول و عرض بيان ڪري سگهي ٿي - ان کان اڳ جو توهان ڪو اقتباس ڪرڻ جو ارادو ڪيو.