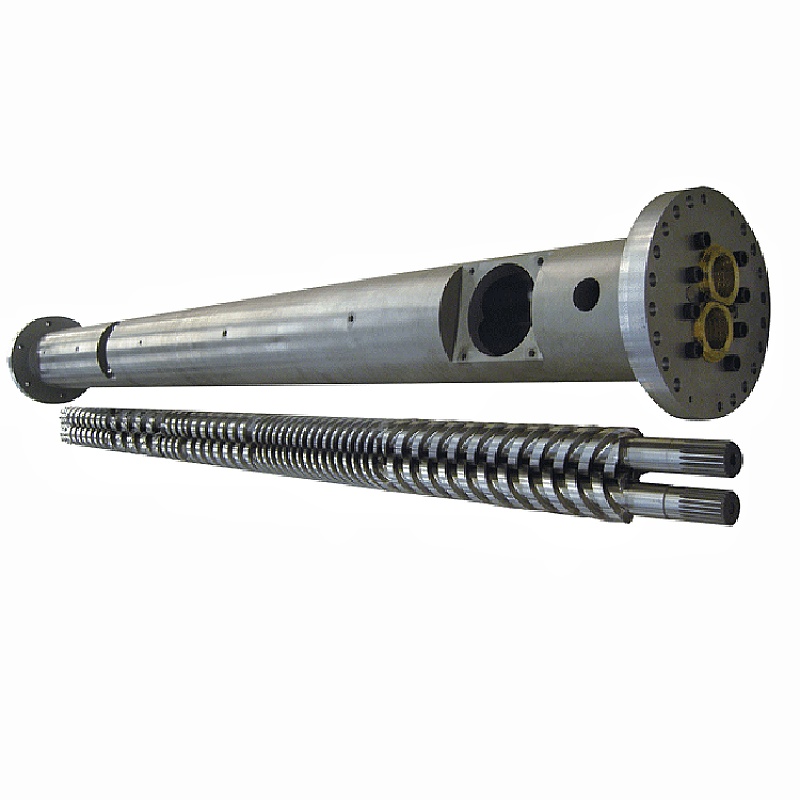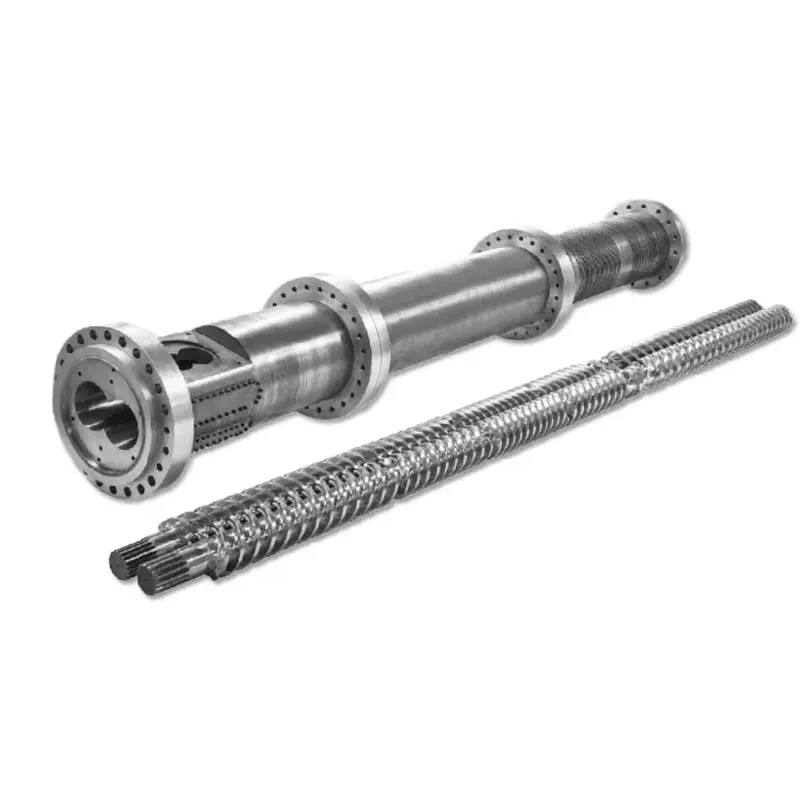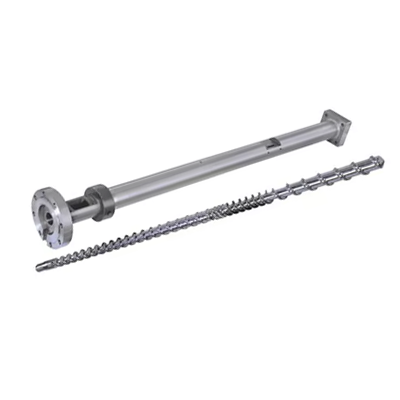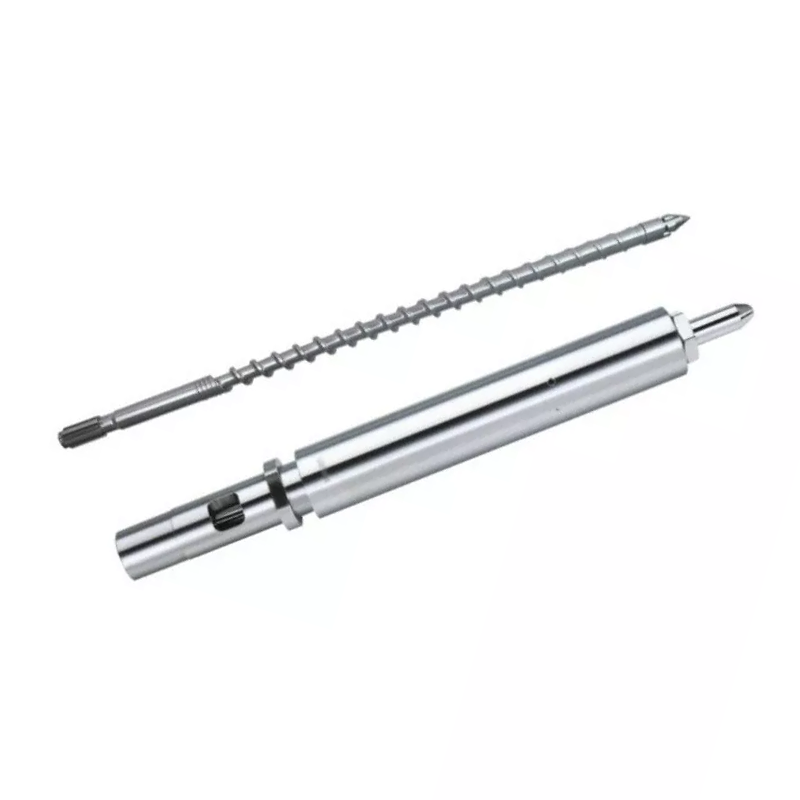
تنهنجوانجيڪشن مولڊنگ سکرو بيرلپگھل معيار، شاٽ جي استحڪام، ۽ چڪر جو وقت فيصلو ڪري ٿو. هيٺ ڏنل: توهان جي رال لاء جاميٽري ۽ سطح جي علاج کي ڪيئن چونڊيو، سيٽ کي ڪيئن برقرار رکڻ، ۽ مشين جي سيٽنگن ذريعي ان کي ڇڪڻ جي بدران اسڪرو، بيرل، يا چيڪ رينگ کي واپس ڪيئن ڇڪايو وڃي. اسان جا نائٽرائيڊ 38CrMoAlA انجيڪشن اسڪرو 950-1050 HV تي 0.5–0.8 ملي ميٽر نائٽريڊ پرت کڻن ٿا، سوٽ PE، PP، PS، ۽ ABS، ۽ گلاس فائبر کي 30٪ تائين سنڀاليندا آهن. ان کان اڳ، يا corrosive resin تي، بور کي 62 HRC تائين سخت مصري اسپري ڪرڻ جي ضرورت آهي. جيڪڏھن ٻاھر نڪري ويو ۽ چڪر وڌايو ويو، ھڪڙي ٻئي سيٽ پوائنٽ کي ڇڪڻ کان پھريائين مسئلو حل ڪرڻ واري ٽيبل کي پڙھو.

هڪ انجڻ مولڊنگ اسڪرو بيرل ڇا آهي؟
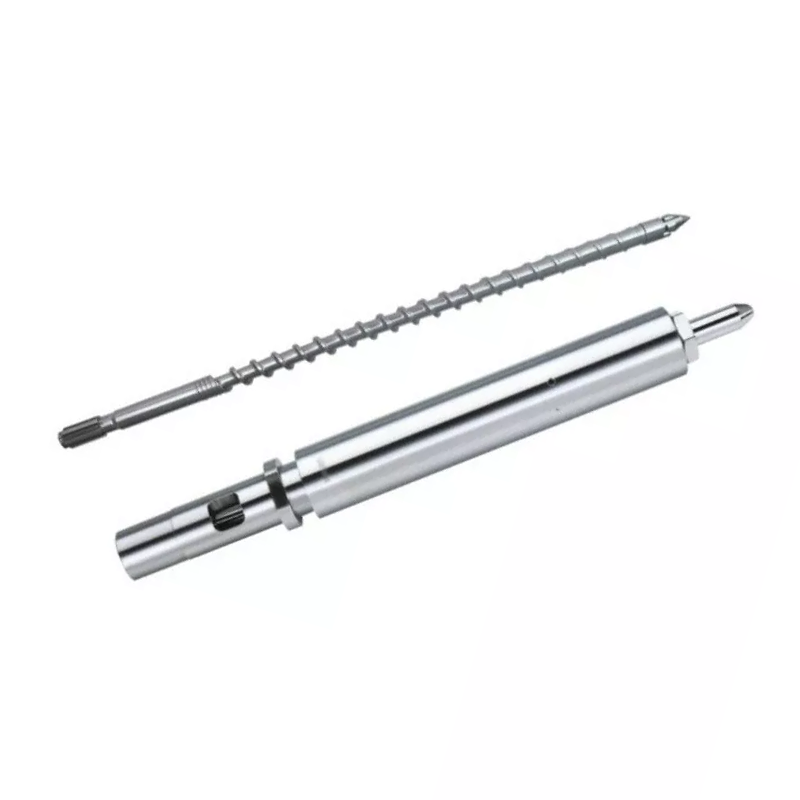
اسڪرو ۽ بيرل انجيڪشن مولڊنگ مشين جي پلاسسٽائيزنگ يونٽ ٺاهي ٿو. گڏو گڏ، اهي هاپر کان مضبوط گولا کڻندا آهن، انهن کي ڳري، انهن کي هڪ يونيفارم ميٽ ۾ ملائي، هڪ درست شاٽ کي ميٽر، ۽ ان شاٽ کي ٺهيل ۾ داخل ڪن ٿا. هر حصو توهان جي مشين پيدا ڪري ٿو هن جوڙي مان گذري ٿو.
Molders nozzles کي تبديل ڪن ٿا، ٽيون molds، ۽ پلاسٽڪائيزنگ يونٽ کي ڏسڻ کان اڳ هفتي لاء گرمي پد کي ترتيب ڏيو. اهو حڪم پوئتي پيل آهي. جڏهن سکرو يا بيرل پائڻ، ڪنٽرولر تي ڪو به سيٽ پوائنٽ پروسيس کي واپس نه آڻيندو.
پلاسٽڪائيزيشن ۾ اسڪرو جو ڪردار
اسڪرو گهڻو ڪري پگھلندو آهي، ۽ هيٽر بينڊ سان نه. بيرل گرمي ۾ حصو ڏئي ٿو، پر غالب پگھلڻ وارو ميڪانيزم آهيڪٽڻ جي گرمي: سکرو پوليمر کي گرم بيرل جي ڀت جي خلاف ڇڪي ٿو، ۽ رگڻ مواد جي اندر اندر گرمي پيدا ڪري ٿو. اهو ئي سبب آهي ته اسڪرو جاميٽري تبديل ٿئي ٿي گرمي پگھل، جيتوڻيڪ جڏهن توهان جا سيٽ پوائنٽون نه هلن.
اسڪرو پڻ شاٽ کي ميٽر ڪري ٿو. اهو پلاسٽڪائز ڪرڻ لاءِ گھمندي ٿو، پوئتي هٽي ٿو جيئن ڳل گڏ ٿئي ٿو ٽپ جي سامهون، پوءِ بند ٿي وڃي ٿو. اهو فاصلو جيڪو واپس ورتو ويو آهي اهو توهان جي شاٽ سائيز آهي. ڪو به پگھل جيڪو پروازن جي مٿان پٺتي لڪي ٿو يا چيڪ جي انگن کان گذري ٿو ان ماپ کي خراب ڪري ٿو.
آخرڪار، اسڪرو انجيڪشن. اهو گھمڻ بند ڪري ٿو ۽ پلنجر وانگر اڳتي وڌندو آهي، مجبور ڪري ٿو ته نوزل ذريعي پگھلجي. هي ٻٽي ڪردار، گھمڻ ۽ موٽڻ، هڪ انجڻ اسڪرو کي خارج ڪرڻ واري اسڪرو کان جدا ڪري ٿو.
گرمي جي منتقلي ۽ ڪنٽرول ۾ بيرل جو ڪردار
بيرل هڪ درست دٻاءُ وارو برتن آهي جيڪو گرم بور سان گڏ هوندو آهي. اهو انجيڪشن پريشر تي مشتمل آهي، بينڊ مان گرمي کي پوليمر ۾ منتقل ڪري ٿو، ۽ سخت ڀت مهيا ڪري ٿو جنهن جي خلاف اسڪرو شيئر مواد جي خلاف.
ان جو بور گول، سڌو، ۽ طول و عرض سان تنگ هجڻ گهرجي. جڏهن بور کي وڏو ڪري ٿو، اسڪرو فلائيٽ ۽ بيرل وال جي وچ ۾ صافي وڌي ٿي. پگھل پوءِ اڳتي وڌڻ جي بجاءِ پروازن تي پوئتي لڪي ٿو، ۽ پلاسٽڪائيزنگ جي شرح گھٽجي ٿي.
بيرل حرارتي زون ٿيل آهي، عام طور تي فيڊ، ڪمپريشن، ۽ ميٽرنگ، هر هڪ پنهنجي ڪنٽرولر ۽ thermocouple سان. ھڪڙي علائقي ۾ ھڪڙو ٻرندڙ thermocouple مھينن تائين مواد تيار ڪري سگھي ٿو جڏھن ته ڊسپلي عام پڙھي ٿي.
ڪيئن اسڪرو ۽ بيرل گڏجي هڪ نظام جي طور تي ڪم
ٻه حصا هڪ ملندڙ جوڙي جي طور تي انجام ڏين ٿا، ۽ اهو انگ جيڪو بيان ڪري ٿو جوڙو آهيشعاع صاف ڪرڻ: بيرل بور جي قطر ۽ اسڪرو فلائيٽ قطر جي وچ ۾ اڌ فرق.
ڊيزائن جي ذريعي صاف ڪرڻ ننڍڙو آهي. نئين سيٽ لاءِ انگن جو صنعت اصول لڳ ڀڳ 0.001 انچ اسڪرو قطر جي هر انچ لاءِ هر پاسي ڪليئرنس جو آهي. 60 ملي ميٽر (اٽڪل 2.36 انچ) اسڪرو تي، جيڪو 0.06 ملي ميٽر في پاسي جي ويجهو اچي ٿو. توهان جي تعمير جي ڊرائنگ اختيار آهي، ۽ اهو هميشه نمبر هجڻ گهرجي جيڪو توهان جي خلاف چيڪ ڪريو.
اهو ننڍڙو فرق حقيقي ڪم ڪري ٿو. اهو پوليمر کي زور ڏئي ٿو ته بيرل جي ڀت جي خلاف شيئر ڪرڻ بدران ماضي کي ڦٽي ڪرڻ جي. ٻيڻو ڪليئرنس ۽ ڪٽڻ ڪمزور ٿي وڃي ٿو، پگھلڻ سست ٿئي ٿو، ٻاھر نڪري ٿو، ۽ مشين گرميءَ سان معاوضو ڏيڻ جي ڪوشش ڪري ٿي جنھن جي ضرورت نه آھي.
ھڪڙو حصو اڪيلو مٽائڻ سان گھٽ ۾ گھٽ ھڪڙي ڪپڙي واري جوڙي کي درست ڪري ٿو. هڪ ڳريل بيرل جي اندر هڪ نئون اسڪرو صرف اڌ گم ٿيل ڪليئرنس بحال ڪري ٿو، ۽ بي ميل نئين حصي کي ان کان وڌيڪ تيز ڪري ٿو جيڪو ان کي گهرجي.
انجکشن مولڊنگ اسڪرو جي اناتومي
هڪ معياري انجڻ اسڪرو ٽن زونن ۾ ورهائي ٿو ۽ هڪ ٽپ اسيمبلي. هر زون ۾ هڪ نوڪري آهي، ۽ هر هڪ طريقي سان ناڪام ٿئي ٿو جيڪو توهان سڃاڻي سگهو ٿا.
| زون | چينل جي کوٽائي | نوڪري | ڪهڙي ناڪامي نظر اچي ٿي |
|---|---|---|---|
| کاڌو | ديپ | پيٽ ۾ وٺي، انهن کي اڳتي وڌايو | برجنگ، بکيو، غلط کاڌو، غير مطابقت بحال |
| کمپريشن (منتقلي) | اُڇلڻ | بيرل جي ڀت جي خلاف پوليمر کي ٺهڪندڙ ۽ ڳري | اڻڄاتل، خراب ميلاپ، هي زون پهريون ڀيرو پائيندو آهي |
| ماپڻ | ٿلهو | Homogenize ۽ هڪ مسلسل پگھل پمپ | شاٽ جي تبديلي، گرمي پد جي اسپائڪس |
| ٽپ ۽ چيڪ انگوزي | — | انجيڪشن دوران backflow جي خلاف مهر | شاٽ جي ماپ جو ڦيرو، ننڍو شاٽ، کشن نقصان |
فيڊ زون
ڊيپ چينل هاپر جي گلا مان پيليٽس کي ڇڪيندا آهن ۽ انهن کي اڳتي وڌندا آهن. هي علائقو گهڻو نه ڳري ٿو. اهو پهچائي ٿو.
کاڌ خوراڪ جا مسئلا پگھلڻ جي مسئلن جي طور تي masquerade. جيڪڏهن گلا ڳلي ۾ پلجي وڃن ٿا، يا فيڊ سيڪشن تمام گهڻو گرم ٿي وڃي ٿو ۽ پيلٽ نرم ٿي وڃن ٿا ۽ جلد ئي چپڪي وڃن ٿا، ته اسڪرو خراب ٿي وڃي ٿو. وصولي وقت جھولندو آھي، ۽ شاٽ سائيز ھيٺ ڏنل آھي. جاميٽري کي الزام ڏيڻ کان اڳ فيڊ-گلا کولنگ چيڪ ڪريو.
ڪمپريشن (منتقلي) زون
چينل هن حصي سان گهٽ وڌو وڃي ٿو. اهو ٿلهو پوليمر کي گرم بيرل جي ڀت جي خلاف نچوض ڪري ٿو ۽ ڳاڙهي گرمي پيدا ڪري ٿو جيڪا پگھلائي ٿي.
کمپريشن زون اهو آهي جتي لباس جو مرڪز آهي. هتي دٻاءُ جي چوٽي آهي، ۽ ٻرندڙ ڀريندڙ هتي تمام سخت پيس. جڏهن توهان هڪ ڳريل اسڪرو کي ماپ ڪريو ٿا، اهو اهو آهي جتي توهان پهريون نمبر ڳوليندا آهيو.
ميٽرنگ زون
ٿلها، مسلسل-گہرا چينل پگھل کي هڪجهڙائي ڪن ٿا ۽ ان کي مسلسل دٻاء تي اڳتي وڌائين ٿا. هي زون شاٽ کان شاٽ جي تسلسل کي طئي ڪري ٿو.
ميٽرنگ-زون جو لباس شاٽ ويريشن جي طور تي ظاهر ٿئي ٿو ۽ ساڳئي سيٽ پوائنٽن تي وڌندڙ پگھلڻ واري درجه حرارت. سکرو سخت محنت ڪري رهيو آهي ساڳئي مواد کي منتقل ڪرڻ لاء.
اسڪرو ٽپ، چيڪ رنگ ۽ غير واپسي والو
چيڪ انگوزي اسيمبلي، ڪڏهن ڪڏهن غير واپسي والو سڏيو ويندو آهي، ان کان وڌيڪ ڌيان ڏيڻ جو مستحق آهي. اهو اسڪرو جي ٽپ تي ويھي ٿو ۽ ھڪڙو ڪم ڪري ٿو: انجيڪشن دوران اھو سيل ڪري ٿو، تنھنڪري پگھلڻ بدران اسڪرو مٿان پٺيءَ جي بدران مولڊ ۾ وڃي ٿو.
جڏهن اهو سيل ڪرڻ بند ڪري ٿو، توهان کي شاٽ-سائيز جي تبديلي، مختصر شاٽ، ۽ غائب کشن حاصل ڪريو. Molders انجيڪشن جي دٻاء کي ترتيب ڏيڻ، وقت ۽ درجه حرارت کي ترتيب ڏيڻ ۾ هفتي گذاريندا آهن. ان مان ڪو به ڪم نه ڪندو آهي، ڇاڪاڻ ته پگھل هڪ ڳريل انگوزي جي پويان پوئتي ڀڄي ويندو آهي.
خاص طور تي چيڪ انگن تي ٽي سگنل پوائنٽ. کشن مسلسل رهڻ بجاءِ شاٽ کان شاٽ تائين مختلف ٿي سگهي ٿو. شاٽ وزن وڌندو آهي جڏهن ته مشين عام بحالي جي رپورٽ ڪري ٿي. ۽ هڪ ورجائي سگهڻ وارو عمل اوچتو رين يا سيٽنگ ۾ تبديلي کان سواءِ غلط ٿي وڃي ٿو.
اهم اسڪرو جاميٽري پيٽرولر
چار نمبر هڪ انجڻ اسڪرو کي بيان ڪن ٿا. انهن کي سمجھو، ۽ هڪ سپلائر جي اقتباس هڪ ڪارو باڪس ٿيڻ کان روڪي ٿو.
L / D تناسب: تعريف، فارمولا، ۽ تجويز ڪيل قدر رال طرفان
L/D تناسبسکرو جي ڪم ڪندڙ ڊگھائي ان جي ٻاهرئين قطر سان ورهايل آهي. ويڪر کان 22 ڀيرا ڊگھو اسڪرو جو L/D 22:1 هوندو آهي. فارمولا صرف L کي D سان ورهايو ويو آهي، ۽ تناسب اسڪيل سان ماپ: 22:1 تي 50 ملي ايم اسڪرو جي ڪم ڪندڙ ڊيگهه 1,100 ملي ميٽر آهي.
L/D ڪنٽرول ڪري ٿو ته اسڪرو کي ڳرڻ، ملائڻ ۽ هڪجهڙائي ڪرڻ لاءِ ڪيترو ڪمرو آهي. ڊگھو وڌيڪ پگھلڻ جي صلاحيت ۽ بهتر ميلاپ ڏئي ٿو. شارٽر گهٽ رهائش جو وقت ڏئي ٿو، جيڪو گرمي حساس ريزين کي بچائيندو آهي.
انجڻ اسڪرو Extrusion screws کان ننڍو هلندو آهي. اسڪرو مسلسل پمپ ڪرڻ جي بجاءِ هڪ وقت ۾ هڪ شاٽ تيار ڪري ٿو، ۽ مواد شاٽ جي وچ ۾ بيرل ۾ ويهي ٿو. ۾L/D تناسب انجيڪشن مولڊنگمشق، اڪثر مشينون 18: 1 ۽ 25: 1 جي وچ ۾ ٿين ٿيون، 20: 1 کان 22: 1 سان عام مقصدن واري مشينن تي.
گرميءَ سان حساس ريزين جهڙوڪ PVC ننڍي پڇاڙيءَ کي پسند ڪن ٿا، تنهن ڪري مواد گهٽ وقت گرم ڪري ٿو. انجنيئرنگ پلاسٽڪ جن کي مڪمل پگھلڻ جي ضرورت هوندي آهي ڊگهي آخر تائين. اسان جي ايل / ڊي تناسب گائيڊ واپار جي کوٽائي کي ڍڪيندي آهي.
کمپريشن تناسب: اهو ڪيئن اثر انداز ٿئي ٿو شيئر گرمي ۽ ڳري معيار
کمپريشن تناسبفيڊ زون ۾ چينل جي کوٽائي کي ميٽرنگ زون ۾ چينل جي کوٽائي سان موازنہ ڪري ٿو. فيڊ چينل سان گڏ هڪ اسڪرو ان جي ميٽرنگ چينل کان ٽي ڀيرا وڌيڪ اونهو هوندو آهي 3:1 جو ڪمپريشن تناسب.
کمپريشن تناسب سيٽ ڪري ٿو ته اسڪرو مواد کي ڪيترو محنت ڪري ٿو. اعلي ڪمپريشن جو مطلب آهي وڌيڪ ڪتر، وڌيڪ ميڪيڪل گرمي، ۽ وڌيڪ جارحتي پگھلڻ. لوئر کمپريشن پوليمر کي نرمي سان علاج ڪري ٿو.
ان کي رال سان ملائي، وڏي انگ لاء ترجيح نه. گھٽ-viscosity polyolefins کي صاف طور تي پگھلڻ لاءِ مثبت ڪتري جي ضرورت آھي. گرمي سان حساس ريزين جهڙوڪ پي وي سي، پي سي، ۽ پي او ايم کي ڪٽڻ جي هيٺان گهٽجي ٿو ته پي اي بند ڪري ڇڏيندو. اسان جو ڪمپريشن تناسب گائيڊ رينج ذريعي ڪم ڪري ٿو.
پرواز جي کوٽائي، چينل جي چوٽي، ۽ ان جو اثر ٻاھرين تي
کمپريشن تناسب هڪ تناسب آهي، ۽ ساڳئي تناسب سان ٻه اسڪرو مختلف طريقي سان ڪم ڪري سگهن ٿا. مطلق کوٽائي جو معاملو آهي.
هڪ ڊيپ ميٽرنگ چينل هر انقلاب ۾ وڌيڪ مواد منتقل ڪري ٿو، پلاسٽڪائيزنگ جي شرح وڌائي ٿو، پر اهو گهٽ چڱيءَ طرح ملائي ٿو ۽ گهٽ يونيفارم پگھلائي ٿو. هڪ اٿلي ميٽرنگ چينل بهتر نموني سان ملائي ٿو ۽ وڌيڪ مسلسل درجه حرارت فراهم ڪري ٿو، گهٽ پيداوار في موڙ تي.
پرواز جي چوٽي ۽ هيلڪس زاويه پهچائڻ واري ڪارڪردگي تي اثر انداز ڪن ٿا ۽ مواد کي پرواز جي زمين تي ڏسي ٿو. اهي ڊزائن جا تفصيل آهن جيڪي توهان وضاحت ڪري رهيا آهيو وضاحت ڪندي توهان جي عمل کي اسڪرو ڊزائينر ڏانهن، نه انگ اکر جيڪي توهان کي ٽيبل مان چونڊڻ گهرجي.
سکرو قطر ۽ شاٽ سائيز جو تعلق
اسڪرو قطر مشين جي شاٽ جي گنجائش کي سيٽ ڪري ٿو. هڪ وڏو اسڪرو اڳتي وڌڻ واري سفر جي في ملي ميٽر وڌيڪ مقدار کي بي نقاب ڪري ٿو، تنهنڪري اهو هڪ وڏو شاٽ پهچائي ٿو.
عملي قاعدو هڪ آرام واري بينڊ آهي، نه سخت حد. ھڪڙو شاٽ ھلايو جيڪو بيرل جي گنجائش جو ھڪڙو ننڍڙو حصو استعمال ڪري ٿو ۽ مواد بيرل ۾ تمام ڊگھو بيھي، گرمي ۽ خراب ٿيڻ جي ذريعي سائيڪل هلائڻ. تقريبا مڪمل ظرفيت تي هلو ۽ توهان مسلسل پيڪنگ لاء گهربل کشن وڃائي ڇڏيو.
گھڻا مولڊر بيرل جي قابل استعمال حد جي وچ ۾ ڪٿي شاٽ کي نشانو بڻائيندا آھن. جيڪڏهن توهان جو حصو ان بينڊ کان ٻاهر بيٺو آهي، صحيح درست هڪ مختلف اسڪرو قطر آهي، نه هڪ سخت مشين سيٽنگ.
هتي اسان جي شايع ٿيل طول و عرض جي جدول آهي، جيڪا ڏيکاري ٿي ته شاٽ جي گنجائش ڪيئن اسڪرو ۽ بيرل سائيز کي ٽريڪ ڪري ٿو اسان جي تعمير ڪيل حد ۾. ان کي استعمال ڪريو پنھنجي مشين کي ڳولڻ لاءِ، يا صاف ڪرڻ لاءِ- ان قطر کي چيڪ ڪريو جيڪو سپلائر توھان کي نقل ڪري رھيو آھي.
| شاٽ (جي) | اسڪرو Ø × ڊگھائي (ايم ايم) | بيرل Ø × ڊگھائي (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | 50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | 150 × 1420 |
| 700-1000 | 70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | 170 × 1725 |
| 100-150 | 80 × 2000 | 180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | 210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
ان مان پڙهڻ لاءِ ٻه شيون. شاٽ جي گنجائش قطر سان گڏ، جيئن فزڪس جي تقاضا آهي. ۽ بيرل ٻاهران قطر ان سان وڌندو آهي، ڇو جو وڏو اسڪرو ڪڏهن به مفت اپ گريڊ نه هوندو آهي: اهو هڪ مختلف مشين جي سائيز ڪلاس آهي.
انجکشن مولڊنگ اسڪرو جا قسم: توهان کي ڪهڙي ضرورت آهي؟
پنج اسڪرو خاندان تقريبن هر انجيڪشن ايپليڪيشن کي ڍڪيندا آهن. صحيح هڪ توهان جي رال تي منحصر آهي ۽ توهان جو حصو ڇا گهربل آهي.
| اسڪرو جو قسم | اهو ڇا ڪري ٿو | لاء بهترين | ڪمزوري |
|---|---|---|---|
| عام مقصد (GP) | اڪيلو پرواز، ٽي معياري زون | PE، PP، PS، ABS، سڀ کان commodity resins | سمجھوتي جاميٽري؛ گهربل رين سان وڙهندي |
| رڪاوٽ | ٻي اڏام سڪل بيڊ کي ميٽ پول کان جدا ڪري ٿي | بهتر پگھلڻ، اعلي پيداوار، اڻڄاتل حساس حصا | وڌيڪ خرچ؛ آسان resins تي overkill |
| ملائڻ/ ملائڻ | Maddock يا پن ملائڻ جا حصا شامل ڪري ٿو | رنگ ماسٽر بيچ، ڀريل مرڪب، اسٽريڪ-حساس حصن | اضافي ڇت؛ گرمي-حساس resins لاء غلط |
| وينٽيڊ (ٻه اسٽيج) | Decompression زون پلس وينٽ پورٽ volatiles کي ڇڪي ٿو | Hygroscopic resins جتي سڪي وڃڻ غير عملي آهي | ڪمپليڪس؛ وينٽ ڊول ڪري سگهي ٿو جيڪڏهن مطابقت نه هجي |
| PVC-مخصوص | گھٽ دٻاءُ، پالش ٿيل مٿاڇريون، نه مئل اسپاٽ | سخت ۽ لچڪدار PVC | مقصد سان ٺهيل؛ نه هڪ عام-مقصد پيچ |
عام مقصد (GP) سکرو: سڀ کان وڌيڪ عام، بهترين لاء؟
جي پي اسڪرو هڪ سمجھوتو آهي، ۽ هڪ سٺو آهي. اهو PE، PP، PS، ۽ ABS قابل قبول طور تي هلندو آهي، جيڪو گهڻو ڪري سامان مولڊنگ کي ڍڪيندو آهي. مشين ٺاهڻ وارا ان کي معياري طور تي موڪليندا آهن ڇاڪاڻ ته اهو محفوظ ترين ڊفالٽ آهي جڏهن انهن کي خبر ناهي ته توهان ڇا هلندا.
سمجھوتو توهان کي قيمت ڏيندو آهي جڏهن رال گهربل هجي. شيشي سان ڀريل نايلان تي هڪ GP اسڪرو تيزيءَ سان پائيندو آهي. سخت پي وي سي تي هڪ GP اسڪرو مواد کي خراب ڪري ٿو. پتلي ڀت واري حصي تي وڌ کان وڌ پيداوار لاءِ GP اسڪرو کي ڌڪيو ويو آهي اڻ ڳلائي ٿو. جڏهن انهن مان ڪو به توهان جي عمل کي بيان ڪري ٿو، هڪ مقصد ٺهيل اسڪرو پاڻ کي اڪيلو اسڪراپ ۾ ادا ڪري ٿو.
بيئرر اسڪرو: بهتر ڳرڻ جي علحدگي ۽ هڪجهڙائي
هڪ رڪاوٽ اسڪرو پگھلڻ واري علائقي ذريعي هڪ ٻي پرواز شامل ڪري ٿو. اها اڏام جسماني طور تي بچيل سڪل گولن کي اڳ ۾ ئي ٺهيل پگھليءَ کان جدا ڪري ٿي، ۽ ان کي گرم بيرل جي ڀت تي دٻائي رکي ٿي جتي اهي پگھلندا رهن ٿا.
بغير ڪنهن رڪاوٽ جي، مضبوط ذرڙا پگھلڻ واري تلاءَ جي اندر لڪندا آهن، ڀت کان موڙيندڙ، ۽ اڻ پگھل وانگر نوزل تائين زنده رهي سگهن ٿا. ھڪڙي سان، پگھلڻ وڌيڪ مڪمل طور تي ۽ وڌيڪ مسلسل ختم ڪري ٿو.
ادا بهتر آهي ساڳي يا اعليٰ پيداوار تي هڪجهڙائي پگھلجي، جيڪا ڏيکاري ٿي گهٽ اڻ ميلن، سخت شاٽ ڪنٽرول، ۽ هڪ وسيع پروسيس ونڊو. ٿلهي ڀت جي پيڪنگنگ تي هلندڙ مولڊرز، آپٽيڪل پرزٽس، يا ڪا به شيءِ جيڪا غير ڳري حساس هجي، انهن کي هڪ نالي سان پڇڻ گهرجي.
ملائڻ / گڏ ڪرڻ وارو اسڪرو: ڀريل ۽ رنگ ماسٽر بيچ مواد لاءِ
ميڪنگ اسڪرو هڪ وقف ٿيل ميڪنگ سيڪشن شامل ڪريو، عام طور تي ٽپ جي ويجهو. Maddock (fluted) حصا تنگ خالن ذريعي پگھلڻ تي مجبور ڪن ٿا، اڻ ڳليل ذرڙن کي ورهائڻ سان. پن مکسر ورهائي ٿو ۽ وهڪري کي ٻيهر گڏ ڪري ٿو، رنگ ۽ فلر کي ورهائي ٿو.
هڪ استعمال ڪريو جڏهن رنگ اسٽريڪنگ هڪ معيار جو مسئلو آهي، جڏهن ماسٽر بيچ ڊسڪشن جو معاملو آهي، يا جڏهن فلر ورهائڻ واري ڪارڪردگي کي هلائي ٿو. ٽريڊ آف شيئر شامل ڪيو ويو آهي، جيڪو ملاڻ واري حصن کي گرميءَ جي حساس رينن لاءِ غلط چونڊ ڪري ٿو جيڪي اڳ ۾ ئي انهن جي تباهي جي حد جي ويجهو آهن.
وينٽيڊ / ڊيگاسنگ اسڪرو: هائگروسکوپيڪ ريزين لاءِ
هڪ ويندڙ اسڪرو ٻن مرحلن تي هلندو آهي. پھريون اسٽيج ڳري ٿو، پوءِ چينل اوچتو اوچتو گھيرو ٿئي ٿو، پگھلڻ جو دٻاءُ بيرل ۾ ڪٽجي وينٽ پورٽ تي صفر جي ويجهو ڪري ٿو. نمي ۽ volatiles اتي فرار ٿي، اڪثر خلا هيٺ. ٻيو مرحلو وري انجيڪشن لاءِ پگھل کي دٻائي ٿو.
اهو ڪم ڪري ٿو هائگروسکوپي ريزين لاءِ جتي خشڪ ڪرڻ غير عملي يا ناقابل اعتبار آهي. اهو خطرو پڻ کڻندو آهي: جيڪڏهن ٻه مرحلا بي ترتيب آهن، پگھل گيس جي بدران وينٽ پورٽ مان ٻاهر نڪري ٿو. هڪ وينٽيڊ اسڪرو ۽ هڪ وينٽيڊ بيرل لازمي طور تي ٺهيل هجڻ گهرجي، انهي ڪري اهي هڪ سيٽ جي طور تي بيان ڪيا ويا آهن ۽ غير معمولي طور تي واپس نه ڪيا ويا آهن.
پي وي سي-مخصوص اسڪرو ڊيزائن: ڇو معياري اسڪرو پي وي سي سان ناڪام
سخت پي وي سي هڪ معياري اسڪرو کي ٻن طريقن سان سزا ڏئي ٿو. اهو ڪٽڻ جي هيٺان خراب ٿئي ٿو، هائيڊروجن ڪلورائڊ جاري ڪري ٿو، جيڪو پوء اسٽيل کي خراب ڪري ٿو جيڪو ان جي خلاف بيٺو آهي. آپريٽر کي نقص ڏسڻ کان اڳ نقصان شروع ٿئي ٿو.
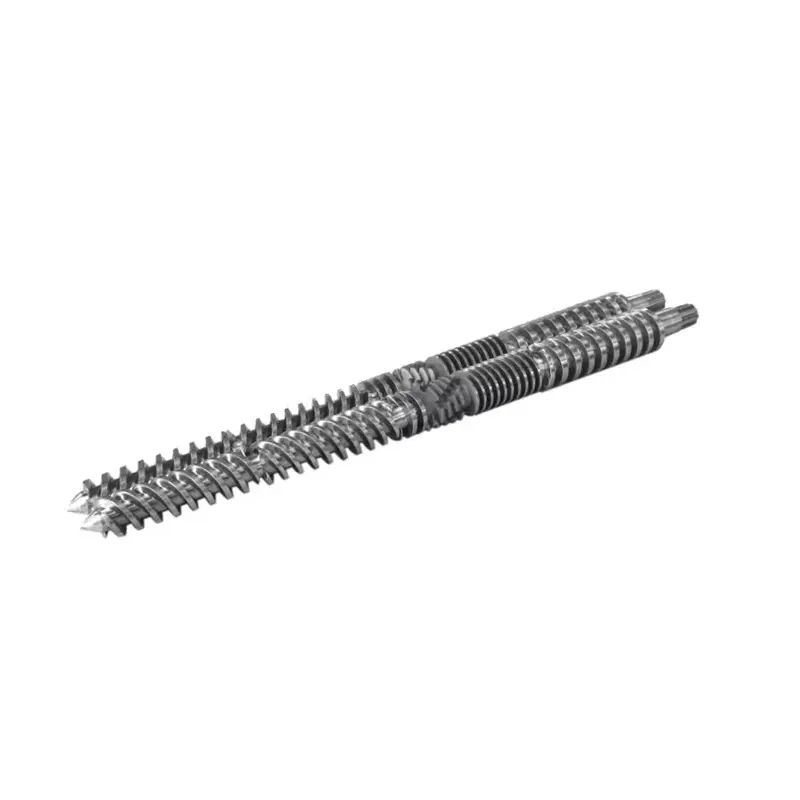
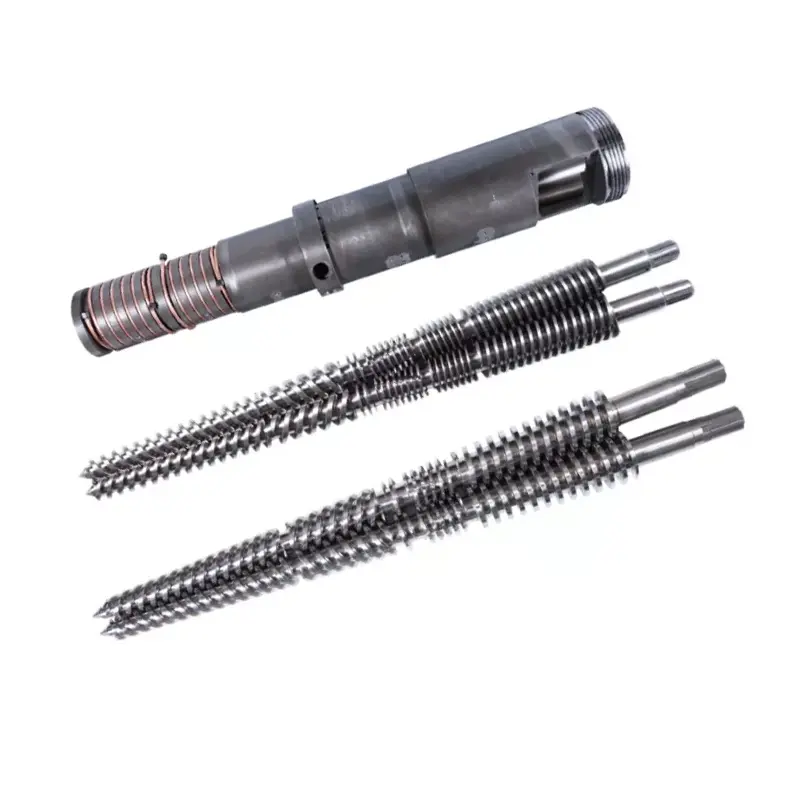
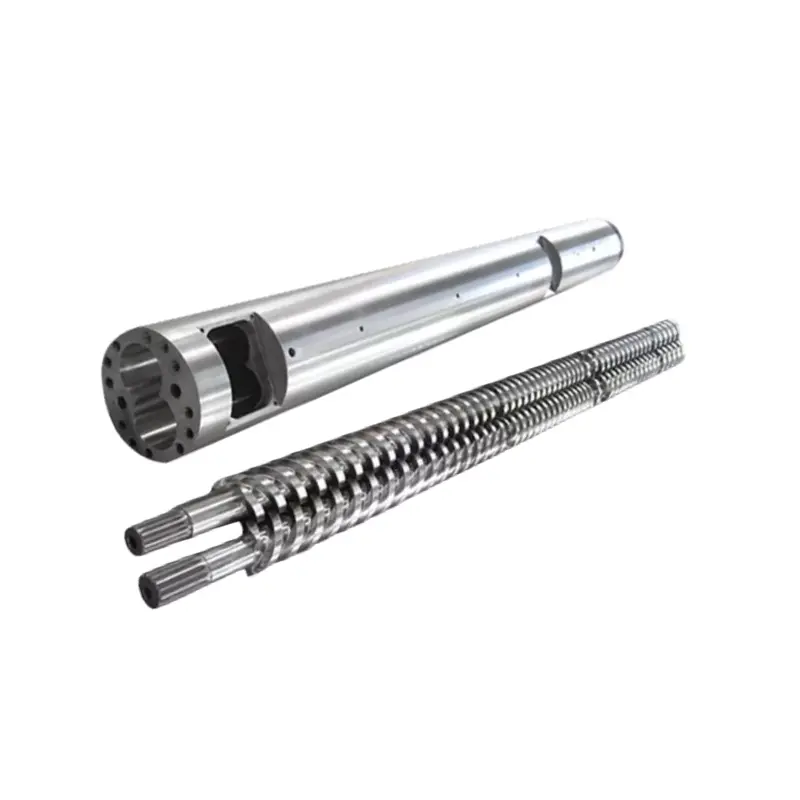
هڪ پي وي سي اسڪرو ٻنهي خطرن جو جواب ڏئي ٿو. گھٽ ڪمپريشن شيئر نرم رکي ٿو. پالش ڪيل مٿاڇريون ۽ هڪ مئل اسپاٽ-آزاد جاميٽري مواد کي جمود ۽ پچائڻ کان روڪي ٿو. سيٽ تقريبن هميشه سطح جي علاج ۾ سنکنرن جي مزاحمت جي ضرورت آهي، نه رڳو لباس مزاحمت. اسان جيپي وي سي اسڪرو بيرل گائيڊڪيمسٽري کي ڍڪي ٿو، ۽ اسان جيمخروطي ٽوئن اسڪرو بيرلٻاھر ڪڍڻ واري پاسي تي پي وي سي جي خدمت ڪريو.
توهان جي رال لاء صحيح اسڪرو بيرل ڪيئن چونڊيو
رين جي چونڊ صفحي تي هر ٻئي فيصلي کي هلائي ٿو: جاميٽري، اسٽيل، ۽ سطح. ٽيبل پڙهو، پوء ان جي هيٺان نوٽس پڙهو، ڇاڪاڻ ته نوٽس ڊيڄاريندڙ کڻندا آهن.
| رال | عام L/D | عام کمپريشن تناسب | اسڪرو جو قسم | خاص نوٽس |
|---|---|---|---|---|
| پي پي / پي | 20:1 – 22:1 | 2.5:1 – 3.5:1 | جي پي يا رڪاوٽ | بخشيندڙ. صاف طور تي پگھلڻ لاء مثبت ڪنگڻ جي ضرورت آهي |
| پي ايس / هپس | 20:1 – 22:1 | 1.8:1 – 2.5:1 | جي پي | گھٽ viscosity، آساني سان ڳري. HIPS تي نرم ميلاپ |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | جي پي يا رڪاوٽ | بيڪار. ڏسو شيئر گرمي، اسٽريڪس آساني سان ڏيکاري ٿو |
| پي سي ۽ انجنيئرنگ پلاسٽڪ | 22:1 – 25:1 | 2.0:1 – 2.5:1 | رنڊڪ يا جي پي، گهٽ ڍير | تيز پگھل گرمي پد، تنگ ونڊو. ڊگهو ايل / ڊي، نرم کمپريشن |
| PVC سخت | 18:1 – 20:1 | 1.6:1 – 2.5:1 | PVC-مخصوص | corrosion مزاحمت اختياري نه آهي. مختصر رهائش جو وقت |
| PVC لچڪدار | 18:1 – 20:1 | 2.0:1 – 2.8:1 | PVC-مخصوص | سخت کان وڌيڪ بخشڻ وارو، اڃا تائين corrosive |
| پي اي ٽي (پريفارم) | 20:1 – 24:1 | گھٽ، درست ماپنگ | مقصد سان ٺهيل PET | ان کي خشڪ ڪريو يا ان کي خراب ڪريو. گھٽ شيئر، گھٽ ۾ گھٽ رهائش، پالش ٿيل مٿاڇري |
| POM (acetal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | جي پي، گهٽ ڍير | تيزيءَ سان خراب ٿئي ٿو جيڪڏهن وڌيڪ گرم ڪيو وڃي. صحيح درجه حرارت ڪنٽرول |
| شيشي سان ڀريل / ٻرندڙ | في بنيادي resin | في بنيادي resin | بنيادي قسم + سخت مٿاڇري | جاميٽري بنيادي رين جي پٺيان آهي. جيمٿاڇرياھو آھي جيڪو تبديل ڪري ٿو: وڃو bimetallic |
هن ٽيبل کي ڪيئن استعمال ڪجي:اهي عام شايع ٿيل حدون ۽ شروعاتي نقطا آهن، نه وضاحتون. توهان جي مشين، توهان جو گريڊ، توهان جو حصو، ۽ توهان جي پيداوار نمبرن کي ڦيرايو. هڪ سکرو ڊزائينر توهان جي حقيقي عمل جي خلاف حتمي جاميٽري جي تصديق ڪري ٿو. انهي گفتگو کان سواءِ عام ٽيبل تان ڪڏهن به آرڊر نه ڏيو.
PP ۽ PE: سيمي-ڪرسٽل، وچولي شيئر
Polyolefins آسان ڪيس آهن. اهي برداشت ڪن ٿا، هڪ وسيع ونڊو مٿان پگھل، ۽ هڪ GP سکرو کي معاف ڪن ٿا. اعتدال کان اعليٰ ڪمپريشن سٺو ڪم ڪري ٿو، ڇاڪاڻ ته اهي گهٽ ويسڪوسيٽي ريزين کي اڌ پگھلڻ جي بجاءِ صاف طور تي پگھلڻ لاءِ هاڪاري ڪچري جي ضرورت آهي.
ٿلهي ڀتين تي سخت پيداوار کي ڌڪايو، ۽ هڪ رڪاوٽ اسڪرو ساڳئي رفتار تي وڌيڪ مڪمل پگھل پهچائڻ سان پنهنجي قيمت حاصل ڪري ٿو.
ABS ۽ PS: Amorphous، ڏسو شيئر هيٽ
اَمورفوس ريزين تيز نقطي تي پگھلڻ جي بجاءِ حد تائين نرم ٿين ٿيون. پي ايس گهٽ ڪمپريشن تي هلندو آهي ڇاڪاڻ ته اهو تمام آساني سان ڳري ٿو. ABS کي وڌيڪ خيال جي ضرورت آهي: اهو اسٽريڪس ۽ اسپلي ڏيکاري ٿو جڏهن اهو خراب ٿئي ٿو، ۽ گرمي گرمي عام طور تي سبب آهي.
جيڪڏهن ABS حصن جي اسٽريڪ ۽ توهان جي سيٽ پوائنٽون صحيح نظر اچن ٿا، توهان کي ڊريئر تي شڪ ڪرڻ کان اڳ شڪي قيرين کي شڪ ڪريو. گرمي-حساس امورفوس رال تي هڪ جارحتي کمپريشن تناسب پنهنجون خرابيون ٺاهي ٿو.
پي سي ۽ انجنيئرنگ پلاسٽڪ: اعلي درجه حرارت، ڊگهو ايل / ڊي
پي سي، نائلون، پي بي ٽي، ۽ انهن جا مائٽ مٿي ڳري ويندا آهن ۽ ان جي مٿان ويجھو ٿي ويندا آهن. انهن کي مڪمل پگھلڻ جي ضرورت آهي، جيڪا ڊگهي L/D لاءِ دليل ڏئي ٿي، پر اهي رهائش واري وقت کي به سزا ڏين ٿيون، جيڪي وڏي بيرل ۾ پگھلڻ جي خلاف دليل ڏين ٿيون.
ريزوليوشن ڊگهو L/D آهي نرم کمپريشن سان ۽ صحيح انداز سان ٺهيل شاٽ. پي سي تي شاٽ جي سائيز کي غلط حاصل ڪريو ۽ گرمي ذريعي مادي چڪر تيستائين جيستائين اهو پيلو نه ٿئي، ڪابه پرواهه ناهي ته اسڪرو ڪيترو سٺو آهي.
PVC سخت ۽ لچڪدار: Corrosion مزاحمت نازڪ
PVC بابت مٿي ڏنل سڀ ڪجهه چونڊ تي لاڳو ٿئي ٿو. سخت پي وي سي ايل / ڊي ۽ ڪمپريشن ٻنهي جي گهٽ پڇاڙيءَ تي بيٺو آهي، ڇاڪاڻ ته وقت ۽ ڏاڙهي ٻئي دشمن آهن. مٿاڇري جي علاج کي لازمي طور تي سنکنرن جي مزاحمت ڪرڻ گهرجي، نه رڳو ڇڪڻ، ۽ اهو هڪ بيميٽلڪ بيرل اندر مصر جي چونڊ کي تبديل ڪري ٿو.
PET ۽ POM: گھٽ شيئر، درست درجه حرارت ڪنٽرول
PET هائگروسکوپيڪ آهي. پگھلڻ ۾ پاڻي پوليمر زنجيرن کي ھائيڊولائيز ڪري ٿو، اندروني ويسڪوسيٽي کي گھٽائي ٿو، ۽ پنن کي اڳ ۾ ڀريل ۽ ٿڌائي ڇڏيندو آھي جڏھن ته مشين لڳي ٿي ته اھو ٺيڪ ھلندي آھي. رين کي چڱيءَ طرح سڪيو، گھٽ ڪتر ڪريو، رھائش کي ننڍو رکو، ۽ پالش ڪيل سطحن کي بيان ڪريو ته جيئن جمع نه ٿين.
POM عام ڪمپريشن کي برداشت ڪري ٿو پر تيزيءَ سان خراب ٿئي ٿو جڏهن وڌيڪ گرم ٿئي ٿو، ۽ ان جي تباهي واري مصنوعات خطرناڪ آهن. گرمي پد جي ڪنٽرول ۽ رهائش واري وقت جي نظم و ضبط کي چٽي جاميٽري کان وڌيڪ اهميت آهي.
شيشي سان ڀريل ۽ ڇڪڻ وارو مواد: 30٪ لائن
هتي صفحو تي واضح قاعدو آهي، ۽ اهو هڪ نمبر آهي، نه احساس.30٪ تائين شيشي فائبر: هڪ nitrided 38CrMoAlA سيٽ ان کي سنڀاليندو آهي.اسان پنهنجي نائٽريڊ انجيڪشن اسڪرو کي ان لاءِ ٺاهيون ٿا ۽ ان جي درجه بندي ڪريون ٿا، بلڪل ان لاءِ، کوجنا ۽ ٽمپرڊ، پوءِ 950-1050-HV تي 0.5-0.8 ملي ايم ڪيس تائين گيس-نائيٽيڊ ٿيل.
30٪ گلاس کان مٿي، يا معدني ڀريندڙ ۽ شعلا retardant سان مٿي تي، مٿاڇري کي تبديل ڪرڻو پوندو.نائٽريڊ ڪيس هڪ ڊفيوشن پرت آهي، ۽ رگڻ وارو فلر ان جي ذريعي ڪٽ ڪري ٿو تمام جلدي هيٺان اسٽيل کان مستحق آهي.
اهو آهي جڏهن هڪbimetallic سکرو بيرلاپ گريڊ ٿيڻ کي روڪي ٿو ۽ صحيح وضاحت بڻجي ٿو: سخت مصري بور جي وير زون جي چوڌاري مڪمل دائرو اسپري ڪيو، اندر جي سختي کي 62 HRC تائين پهچايو. جاميٽري اڃا به بنيادي رين جي پٺيان آهي. صرف سطح تبديل ٿي. اسان جيbimetallic vs nitrided گائيڊخرچ منطق ذريعي ڪم ڪري ٿو.
بيرل جا قسم، مواد، ۽ سطحي علاج
بيرل ڊرامي طور تي ناڪام نٿو ٿئي. اهو کلي ٿو، خاموشي سان، ۽ ان سان گڏ توهان جي پيداوار وٺي ٿو. مواد ۽ سطح فيصلو ڪن ٿا ته اهو ڪيترو وقت وٺندو.
معياري نائيٽ ٿيل اسٽيل بيرل: ايپليڪيشنون ۽ حدون
نائٽرائڊنگ نائيٽروجن کي اسٽيل جي مٿاڇري ۾ ڦهلائي ٿو، هڪ سخت ڪيس ٺاهي ٿو. اسان پنهنجي 38CrMoAlA انجيڪشن اسڪرو کي 500–560 °C تي گئس نائٽرائڊ ڪريون ٿا، 950–1050 HV تي 0.5–0.8 ملي ميٽر ٿلهي نائٽرائيڊ پرت پيدا ڪريون ٿا. اهو غير علاج ٿيل اسٽيل تي 30-40٪ تائين لباس جي مزاحمت وڌائي ٿو.
بيس اسٽيل کي سڀ کان پهريان ٿلهو ۽ تيز ڪيو ويندو آهي، جيڪو پنهنجي طور تي 50 سيڪڙو تائين شيئر ويئر جي مزاحمت کي وڌائيندو آهي. گڏو گڏ، اهي ٻه مرحلا تقريباً 10,000-20,000 ڪلاڪ جي سروس لائف ڏين ٿا غير corrosive resins جهڙوڪ PE ۽ PP.
ان جي حد ڪيس جي کوٽائي آهي. هڪ دفعو نائيٽريل پرت جي ذريعي ڪٽڻ کان پوء، هيٺيون نرم ڪور تيزيء سان پائڻ لڳندو آهي. اسان 30٪ تائين گلاس-فائبر-مضبوط مرڪب لاءِ اسان جي نائٽريڊ انجيڪشن اسڪرو جي شرح ڏيون ٿا (مثال طور PA پلس گلاس فائبر). ان جي مٿان، يا corrosive resins تي، nitrided صورت outmatched آهي ۽ مٿاڇري کي تبديل ڪرڻو پوندو.
Bimetallic بيرل: تعمير، قيمت، ۽ جڏهن اهو ادا ڪري ٿو
هڪ bimetallic بيرل هڪ مصر-اسٽيل جسم رکي ٿو ۽ بور ۾ هڪ الڳ لباس مصر کي فيوز ڪري ٿو. اسان جي بيرل تي اسان بور جي وير زون جي مڪمل دائري جي چوڌاري سخت مصر اسپري ڪندا آهيون، اندر جي سختي کي 62 HRC تائين آڻيندي.
اهو هڪ مختلف قسم جو تحفظ آهي nitriding کان. هڪ نائٽريڊ ڪيس هڪ diffusion پرت آهي جنهن کي ملي ميٽر جي حصن ۾ ماپي ويندي آهي. هڪ اسپري ٿيل يا فيوز ٿيل مصر جو بور مختلف ڌاتو جي هڪ پرت آهي، ۽ رگڙيندڙ ڀريندڙ کي ان سڀني مان حاصل ڪرڻو پوندو آهي.
خطري لاء مصر چونڊيو ويو آهي. ڪاربائڊ سان مالا مال ۽ ٽنگسٽن ڪاربائيڊ مٿاڇري شيشي ۽ معدني ڀاڻن مان گھڙڻ جي مزاحمت ڪن ٿيون. Nickel-bearing alloys PVC ۽ شعلا-retardant مرکبات کان سنکنرن جي مزاحمت ڪن ٿا. غلط مصر جو انتخاب ڪريو ۽ توھان ادا ڪيو آھي ھڪڙي بيميٽلڪ بيرل لاءِ جيڪو غلط مسئلو حل ڪري ٿو.
اهو ادا ڪري ٿو جڏهن توهان جي فيڊ کي ڇڪڻ يا corrosive آهي. رياضي سادو آهي: جيڪڏهن هڪ بيميٽالڪ سيٽ ڪيترائي ڀيرا رهي ٿو جيترو توهان جي مواد تي نائٽرائڊ هڪ جيترو، اعليٰ خريداري جي قيمت هر سال گهٽ قيمت تي ورهائي ٿي، ان کان اڳ جو توهان ڳڻڻ کان اڳ اسڪريپ ۽ ڊائون ٽائم کي توهان کان پاسو ڪيو.
Segmented vs Monolithic Barrel: Flexibility vs Precision
هڪ واحد جسم مان هڪ monolithic (هڪ ٽڪرو) بيرل مشين آهي. اهو سڌيءَ طرح ۽ ڪنسنٽريٽيءَ کي چڱيءَ طرح رکي ٿو، ۽ اهو انجيڪشن مولڊنگ لاءِ معمول آهي، جتي سڌائي ڊرائيونگ شاٽ مستقل مزاجي.
سيگمينٽ ٿيل بيرل بولٽ سيڪشنن مان گڏ ٿين ٿا، جيڪو پوري بيرل کي ختم ڪرڻ کان سواءِ هڪ ڳريل حصي کي تبديل ڪرڻ جي اجازت ڏئي ٿو، ۽ وينٽ بندرگاهن کي لچڪدار طور تي پوزيشن ڏيڻ جي اجازت ڏئي ٿو. واپار جي ترتيب آهي: هر گڏيل غلط ترتيب ڏيڻ جو هڪ موقعو آهي، ۽ انجيڪشن مشينون انهي کان گهٽ معاف ڪندڙ آهن مرکب extruders کان.
بيس اسٽيل ۽ مٿاڇري جا اختيار جيڪي ان تي ويٺا آھن
38CrMoAlAاهو بنيادي اسٽيل آهي جيڪو اسان پنهنجي انجيڪشن اسڪرو کي مشين ڪريون ٿا، ۽ اهو هڪ سبب لاءِ صنعت جو ڊفالٽ آهي. ان جي ڪروميم-موليبڊينم-ايلومينيم ڪيمسٽري نائٽرائڊنگ لاءِ ٺهيل آهي: ايلومينيم صورت ۾ سخت، مستحڪم نائٽرائڊس ٺاهيندي آهي جڏهن ته ڪور سخت رهي ٿو.
بنيادي اسٽيل مشيني لوڊ کڻندو آهي. ان جي چوٽي تي مٿاڇري لباس وٺندو آهي، ۽ اهو آهي جتي حقيقي انتخاب ڪوڙ آهي. جيئن هڪسکرو بيرل ٺاهيندڙاسان مڪمل مٿاڇري جي حد فراهم ڪندا آهيون، ۽ هر هڪ مختلف خطرو جواب ڏئي ٿو:
- نائٽرائڊنگ- 0.5-0.8 ملي ميٽر پرت 950-1050 HV تي. صاف resins، گلاس فائبر تائين 30٪ تائين.
- Bimetallic surfacing- بور جي وير زون جي چوڌاري ڀريل سخت مصر، 62 HRC تائين. Abrasive ۽ corrosive فرض.
- ٽنگسٽن ڪاربائيڊ اسپري ڪرڻ- تمام سخت گھمڻ وارن ڪيسن لاءِ.
- ڪروم پليٽ- هڪ هموار، ڇڏڻ-دوستانه سطح. رنگ جي تبديلين ۽ چپڙي سان مدد ڪري ٿو، نه ڳري گھڙڻ سان.
- بي داغ لوه- جڏهن سنکنرن جي مزاحمت يا مادي پاڪائي لباس جي بدران گهرج جي اڳواڻي ڪري ٿي.
اسان جي اسڪرو بيرل مواد گائيڊ مڪمل طور تي بنيادي اسٽيل جي مقابلي ۾.
مٿاڇري جي علاج جي مقابلي ۾
| مواد / علاج | سختي | لباس مزاحمت | corrosion مزاحمت | لاء بهترين |
|---|---|---|---|---|
| 38CrMoAlA، nitrided | 950-1050 HV، 0.5-0.8 ملي ميٽر پرت | سٺو | وچولي | پي، پي پي، پي ايس، ABS؛ گلاس فائبر تائين 30٪ تائين. معاشي ڊفالٽ |
| Bimetallic surfacing | 62 HRC تائين بور | تمام سٺو | سٺو | شيشي سان ڀريل 30 سيڪڙو کان مٿي، معدنيات سان ڀريل، ريگرائنڊ، رگڻ وارو فرض |
| ٽنگسٽن ڪاربائيڊ اسپري ڪرڻ | تمام گهڻو | تمام سٺو | سٺو | سڀ کان سخت ابريشن ڪيس |
| Nickel-bases مصر مٿاڇري | في فارموليشن چونڊيو | سٺو | تمام سٺو | PVC، fluoropolymers، شعلا retardants |
| سخت ڪروم پليٽنگ | سخت ، تمام پتلي | وچولي | سٺو | هموار ڇڏڻ، آسان رنگ تبديليون، مخالف لٺ |
| بي داغ لوه | في گريڊ | وچولي | تمام سٺو | corrosion يا purity جي اڳواڻي ۾ اپليڪيشن |
سڀ کان گندي فيڊ لاءِ مٿاڇري جي وضاحت ڪريو لڪير اصل ۾ هلندي، صاف نه. صاف ڪيس لاءِ وضاحت ڪرڻ سڀ کان عام طريقو آهي هڪ نئون سيٽ جلد مري وڃي ٿو.
سار سنڀال: ڪيئن حاصل ڪجي هر ڪلاڪ سيٽ ڏئي سگهي ٿو
سار سنڀال پائڻ نه ڏيندو آهي. اهو توهان کي ناگزير قسم جي مٿان کان بچڻ واري لباس شامل ڪرڻ کان روڪي ٿو، ۽ اهو توهان کي ڊيٽا ڏئي ٿو متبادل جي منصوبابندي ڪرڻ جي بدران ان تي رد عمل ڪرڻ جي.
معمولي چڪاس جي چڪاس
| تعدد | ڇا چيڪ ڪرڻ لاء | ڇو |
|---|---|---|
| هر شفٽ | گرمي پگھل بمقابله عام، وصولي وقت، کشن استحڪام، موٽر لوڊ | اهي خرابيون ظاهر ٿيڻ کان اڳ آهن |
| هر مواد يا رنگ تبديل | مڪمل طور تي صاف ڪريو؛ ڪارو داغ يا خراب ٿيل مواد لاء صاف ڪرڻ جو معائنو ڪريو | اسپيڪس جو مطلب آهي مئل اسپاٽ يا ڪٿي خراب ٿيڻ |
| ماهوار | thermocouples ۽ heater بينڊ جي تصديق ڪريو؛ فيڊ-گلا کولنگ چيڪ ڪريو | هڪ ٻرندڙ سينسر ڪيترن ئي مهينن تائين مواد کي کائي ٿو |
| جڏهن ته screw ٻاهر آهي | ماپ ڪريو فلائيٽ OD ۽ بيرل بور ID نشان لڳل پوزيشن تي؛ چيڪ انگ جي چڪاس ڪريو | سکرو اڳ ۾ ئي ٻاهر آهي. ڏهن منٽن جي ماپ مفت ڊيٽا آهي |
| گھٽ ۾ گھٽ سالياني (گھڙندڙ يا corrosive فرض) | منصوبابندي پل: مڪمل لباس جي ماپ، ترتيب جي چڪاس، پڙھڻ کي لاگ ان ڪريو | ڀريل، پي وي سي، ۽ ريگرائنڊ ڊيوٽي ويئر سيٽ صاف رال کان تمام تيز |
مناسب صاف ڪرڻ جو طريقو جڏهن ريجن يا رنگ تبديل ڪرڻ
هر اسٽاپ ۽ هر تبديلي کان اڳ صاف ڪريو، مصروف ڏينهن جي استثناء کان سواء. بيرل اندر ٿڌي ٿيڻ لاءِ ڇڏيل مواد خراب ٿي وڃي ٿو، مٿاڇري تي پکڙجي وڃي ٿو، ۽ بعد ۾ ڪسٽمر جي حصي ۾ ڪارا دٻن جي صورت ۾ واپس اچي ٿو.
رنگ جي تبديلين لاء، بند ڪرڻ لاء، ۽ گرمي-حساس پوليمر کي تبديل ڪرڻ کان اڳ تجارتي صاف ڪرڻ وارو مرڪب استعمال ڪريو. ورجن پي اي يا پي پي مطابقت واري مواد جي وچ ۾ معمولي منتقلي کي سنڀاليندو آهي. تيز درجه حرارت جي ريزين جهڙوڪ پي سي ۽ پي ايم ايم اي سخت تي رکيل آهن ۽ وڌيڪ جارحتي صفائي جي ضرورت آهي.
بند ڪرڻ کان اڳ صاف ڪريو، نه رڳو شروع ڪرڻ کان اڳ. جيڪو توهان کولنگ بيرل ۾ ڇڏيندا آهيو اهو مسئلو بڻجي ويندو آهي جيڪو توهان ايندڙ شروعات ۾ وڙهندا آهيو.
اسڪرو کان بيرل ڪليئرنس کي ڪيئن ماپيو وڃي
اها ماپ آهي جيڪا راءِ کي حقيقت ۾ بدلائي ٿي، ۽ اڪثر دڪان ان کي ڇڏي ڏين ٿا.
- پيچ کي ڇڪيو ۽ صاف ڪريو.گرم، ٽامي يا ٽامي جي اوزارن سان. ڪڏهن به اسٽيل اسڪراپر نه، جيڪي علاج ٿيل مٿاڇري کي ڪٽيندا آهن، اسڪرو تي منحصر هوندو آهي.
- ماپ جي پوزيشن کي نشانو بڻايوڪم جي ڊيگهه سان گڏ: فيڊ، منتقلي، ۽ ميٽرنگ گھٽ ۾ گھٽ.
- ماپ پرواز ODهر پوزيشن تي هڪ ٻاهرئين مائڪرو ميٽر سان، گھمڻ جي چوڌاري ڪيترن ئي نقطن تي ريڊنگ وٺڻ لاء غير برابر لباس کي پڪڙڻ لاء.
- ماپ بيرل بور IDمماثل پوزيشن ۽ کوٽائي تي بور گيج سان.
- ريڊيل ڪليئرنس جو اندازو لڳايو:فلائيٽ OD کي بور جي ID مان گھٽايو ۽ ٻن سان ورهايو.
- تعمير جي ڊرائنگ جي مقابلي ۾۽ هر پڙھڻ کي تاريخ ۽ ڪلاڪن سان لاگ ان ڪريو.
نتيجي جي تشريح ڪريو اصل ڪليئرنس جي خلاف، نه ڪي عالمگير نمبر جي خلاف. هڪ ڪارائتو دڪان قاعدو: جڏهن ڪليئرنس تعمير جي قيمت کان تقريبن ٻه ڀيرا وڌي وئي آهي، يا جڏهن پيداوار ساڳئي اسڪرو رفتار تي واضح طور تي گهٽجي وئي آهي، متبادل جي منصوبابندي ڪرڻ شروع ڪريو. اسان جي قدم قدم جي ماپ گائيڊ مڪمل تفصيل سان طريقي سان ڍڪي ٿي.
صفائي جي شيڊول ۽ purging مرڪب قسمن
ڪمپائونڊ کي نوڪري سان ملائي. مشيني (گھرڻ کان پاڪ) صاف ڪري ٿو اسڪرب کي اعلي ويسڪوسيٽي سان. ڪيميائي جراثيم تباهه ٿيل مواد ۽ ڪاربن تي حملو ڪن ٿا. فومنگ صاف ڪرڻ واري جاءِ تي پکڙيل آهي ته جيئن لامينار جو وهڪرو گم ٿي وڃي.
گہرے-صاف وقفو رال تي منحصر آهي. تيز گرمي پد پوليمر ڪاربان تيزيءَ سان ٺاهيندا آهن ۽ وڌيڪ بار بار گندي صاف ڪرڻ جي ضرورت هوندي آهي. جيڪو به توهان هلائيندا آهيو، وقفو هڪ شيڊول تي رکو بلڪه ان جي لاءِ شيڊول ڪرڻ لاءِ ڪارا داغ جو انتظار ڪرڻ بدران.
جڏهن مرمت ڪرڻ لاء بمقابله جڏهن تبديل ڪرڻ لاء
مقابلي جي قيمت في سال جي خدمت، نه ٻه قيمت ٽيگ. هڪ ٻيهر تعمير جنهن جي قيمت اڌ کان وڌيڪ آهي پر سال جو ٽيون حصو واپسي ۾ قيمتي اختيار آهي.
مرمت ساڄي طرف آهيجڏهن لباس طول و عرض ۽ معتدل هوندو آهي، بنيادي ڌاتو آواز آهي، اهو پهريون ڀيرو ٻيهر تعمير ڪيو ويو آهي، ۽ جاميٽري اڃا تائين توهان جي رال سان مناسب آهي.
بدلي صحيح جھليوجڏهن corrosion deep pitted آهي، جڏهن اسڪرو اڳ ۾ ئي ٻيهر تعمير ڪيو ويو آهي، جڏهن توهان جو مواد تبديل ٿي چڪو آهي ۽ پراڻي جاميٽري هاڻي مناسب ناهي، يا جڏهن سيٽ هڪ عام سائيز آهي جنهن جي متبادل قيمت مرمت جي قيمت جي ويجهو آهي.
اسان جي مرمت بمقابله متبادل گائيڊ مڪمل فيصلي واري ٽيبل کي بيان ڪري ٿو.
اسپيئر اسڪرو بيرل جي مناسب اسٽوريج ۽ سنڀال
هڪ اضافي سيٽ صرف مفيد آهي جيڪڏهن اهو سڌو ۽ صاف هجي جڏهن توهان کي ضرورت هجي. اسڪرو کي افقي طور تي ڊگھي مدد سان گڏ ڪريو، ڪڏھن به ٽپ تي نه جھڪيو. انهن کي زنگ جي خلاف کوٽ ڪريو، انهن کي ڍڪي رکو، ۽ مخصوص شيٽ ۽ ماپيل سختي جي انگن اکرن کي حصو سان گڏ رکو.
اسپيئر سيٽ گردش جي حڪمت عمليڪنهن به تڪڙي فيس کان وڌيڪ قيمتي آهي، ۽ تقريبن ڪو به سپلائر توهان کي اهو نه ٻڌائيندو. موجوده سيٽ ناڪام ٿيڻ کان اڳ متبادل خريد ڪريو. نئين سيٽ کي هلايو، پراڻي کي ٻيهر تعمير لاءِ موڪليو جڏهن ته پيداوار جاري رهي، ۽ ٻيهر ٺهيل سيٽ کي شيلف تي اضافي طور تي رکو.
توھان ھاڻي ھڪڙي گردش جي مالڪ آھيو صفر غير منصوبابندي ٿيل گھٽ وقت سان، ۽ ھر مستقبل جي بدلي توھان جي شيڊول تي ٿيندي آھي بدران ڇنڇر تي 2 ايم تي. حڪمت عملي ڪم ڪندڙ سرمائي جو هڪ سيٽ خرچ ڪري ٿي ۽ ان کي ٻيهر ادا ڪري ٿي جڏهن پهريون ڀيرو خرابي نه ٿئي.
ڇا اهو عمل آهي يا مشين؟ هڪ فيصلي جو دروازو
هتي اهو سيڪشن آهي جيڪو ڪو به مدمقابل نه لکندو آهي، ۽ اهو توهان کي وڌيڪ وقت بچائيندو هن گائيڊ جي گڏيل حصي کان.
جڏهن هڪ ٺهيل خرابي ظاهر ٿئي ٿي، اڪثر ٽيمون مشين سيٽنگون تائين پهچن ٿيون. گرمي پد، پوئتي دٻاء، انجڻ جي رفتار، رکو وقت. ڪڏهن ڪڏهن اهو صحيح آهي. پر جڏهن پلاسٽڪائيزنگ يونٽ پائڻ لڳندو آهي، ته ڪا به سيٽنگ ان عمل کي بحال نه ڪندي آهي، ۽ هفتا هڪ ڳولها ۾ گم ٿي ويندا آهن، جيڪا ڪڏهن به ڪامياب نه ٿي سگهي.
ھن دروازي کي ھلايو ان کان اڳ جو توھان ٻئي سيٽ پوائنٽ کي ھٿ ڪريو.
1. ڇا ڪا تبديلي آئي؟نئون رين لاٽ، نئون رنگ، نئون ريگرائنڊ تناسب، نئون ٺهيل، هڪ سيٽنگ ڪنهن کي ترتيب ڏني وئي؟ جيڪڏھن ھائو، تبديلي کي ڇڪيو. اهو هڪ پروسيس مسئلو آهي جيستائين ٻي صورت ۾ ثابت نه ٿئي.
2. ڇا نقص اوچتو ظاهر ٿيو، يا ھفتن کان مٿي ٿي ويو؟اوچتو پوائنٽن تي تبديلي يا ٽٽل جزو. لباس تي تدريجي پوائنٽون. ڪپڙا رات جو نه ايندا آهن.
3. ڇا کشن مسلسل شاٽ کي شاٽ ڪرڻ لاء؟هڪ متضاد کشن آهي چيڪ انگوزي ڳالهائڻ. ڪنهن به شيء کان اڳ ان کي چڪاس ڪريو.
4. ڇا آئوٽ پٽ ساڳئي اسڪرو جي رفتار تي گهٽجي ويو آهي، يا وصولي جو وقت وڌايو ويو آهي؟ٻئي پوائنٽ صاف ڪرڻ تي، مطلب ته اسڪرو يا بيرل لباس. سيٽنگون گم ٿيل ڪليئرنس بحال نٿا ڪري سگهن.
5. ڇا پگھلڻ جو گرمي پد اڻڄاتل سيٽ پوائنٽن تي چڙهندو آهي؟اسڪرو اضافي شيئر گرمي پيدا ڪري رهيو آهي، عام طور تي ڇاڪاڻ ته اهو سخت ڪم ڪري رهيو آهي هڪ پائڻ واري صفائي جي خلاف.
6. ڇا هر صفائي کان پوءِ ڪارا داغ واپس ايندا آهن؟مواد هڪ مئل جڳهه تي رکيل آهي. هڪ پراڻي سيٽ تي، اهو مئل اسپاٽ اڪثر ڪري پائڻ لڳندو آهي ڪليئرنس کي هٽائي پگھرجي.
3 کان 6 سوالن تي ٽي يا وڌيڪ ”ها“ جوابن جو مطلب آهي ته مشين توهان کي ٻڌائي رهي آهي ته پلاسٽڪائيزنگ يونٽ پائڻ آهي. ٽيوننگ بند ڪريو. پيچ کي ڇڪيو ۽ ان کي ماپ ڪريو.
ماپ هڪ ڪلاڪ لڳن ٿا. سيٽنگن جي ذريعي ميڪيڪل خرابي کي ڇڪڻ ۾ هفتا لڳن ٿا، ۽ اهو ڪڏهن به تبديل نٿو ڪري، ڇو ته جواب ڪڏهن به ڪنٽرولر ۾ نه هو.
روٽ-ڪاز ٽيبل سان مسئلو حل ڪرڻ جي گائيڊ
هيٺ ڏنل هر عيب پروسيس يا ميڪيڪل لباس مان اچي سگهي ٿو. ٽيبل جو نالوپيچ ۽ بيرلبنيادي سبب، ڇاڪاڻ ته اهو اڌ آهي جيڪو هرڪو ڇڏي ٿو.
| مسئلو | علامتي | اسڪرو / بيرل روٽ سبب | اصلاحي عمل |
|---|---|---|---|
| ڪاري لڪير/ جلڻ جا نشان | حصي ۾ ڪارا داغ يا لڪير؛ خراب ٿيڻ کان پوء | خراب ٿيل مواد جيڪو گندي صفائي يا مئل جڳهه ۾ داخل ڪيو ويو آهي؛ اسڪور ٿيل بور؛ خراب ٿيل سکرو سطح | گندي صفائي. جيڪڏهن اسپيڪس واپس اچن، ڇڪيو ۽ معائنو ڪريو. اسڪورنگ لاء چيڪ ڪريو ۽ ڪپڙا صاف ڪرڻ. تبديل ڪريو جيڪڏهن سيٽ هاربرنگ مواد آهي |
| متضاد شاٽ سائيز / مختصر شاٽ | شاٽ وزن drifts؛ کشن شاٽ کان شاٽ ۾ مختلف آهي | چيڪ ڪريو انگوزي سيل نه آهي(سڀ کان عام)؛ ٿڪل پروازون پگھلڻ ڇڏينديون آهن پٺتي ليڪ؛ بيرل بور جي وڏي سائيز | پهرين چيڪ انگ جي چڪاس ڪريو. پوءِ ڪليئرنس کي ماپيو. سيٽنگون هڪ leaking غير واپسي والو کي درست نه ڪندو |
| پگھلڻ جو گرمي پد وڌي وڃڻ | اصل پگھل گرمي پد سيٽ پوائنٽ کان مٿي؛ مواد رنگڻ | غلط ڪمپريشن تناسب کان وڌيڪ ڪٽڻ؛ گندي صاف ڪرڻ اسڪرو کي وڌيڪ محنت ڪندي؛ drifted thermocouple | thermocouples جي تصديق ڪريو. اسڪرو جي رفتار ۽ پوئتي دٻاء چيڪ ڪريو. جيڪڏهن جاميٽري رال لاء غلط آهي، اسڪرو درست آهي |
| سست بحالي / ڊگھي پلاسسٽائيزنگ | بحالي جو وقت وڌايو؛ چڪر جو وقت وڌي ٿو | پمپنگ جي ڪارڪردگي کي گھٽائڻ واري صفائي؛ فيڊ سيڪشن جو مسئلو؛ رال لاء غلط جاميٽري | پهرين فيڊ-گلا کولنگ ۽ پيلٽ فيڊ چيڪ ڪريو. پوء ڊرائنگ جي خلاف ڪليئرنس کي ماپ ڪريو |
| اڀرندڙ موٽر لوڊ / پوئتي دٻاء | موٽر amps مسلسل پيداوار تي چڙهڻ؛ torque الارم | بور ۾ اسڪرو ڇڪڻ (غلط ترتيب، جھڪيل اسڪرو)؛ زياده ڪٽڻ؛ خراب ٿيل مواد جي تعمير جي مزاحمت | ترتيب جي جانچ ڪريو ۽ اسڪرو سڌو سنئون. هڪ مڙيل اسڪرو بور جي هڪ پاسي کي لڳندو آهي ۽ هڪ نئين بيرل کي به تباهه ڪندو |
| مواد جي خراب ٿيڻ / بي رنگ ٿيڻ | پيلو ٿيڻ ، چِٽجڻ ، ڀَرڻ ، بوءِ | رهائش جو وقت تمام ڊگهو (شاٽ تمام ننڍو بيرل لاء)؛ ڏاڍا جارحيت واري شيئر؛ مئل اسپاٽ رکيل مواد | شاٽ-سائيز کي بيرل-ظرفيت جي تناسب جي جانچ ڪريو. ڪٽڻ کي گھٽائڻ. گرمي-حساس ريزين تي، گهٽ-کمپريشن اسڪرو صرف حقيقي حل ٿي سگهي ٿو |
| اڻ پگھلڻ / جزوي طور تي مضبوط ذرات | سخت داغ؛ لينس جهڙيون خرابيون؛ ڪمزور جڳھون | ناکافي پگھلڻ جي گنجائش: L/D تمام ننڍو، ڪمپريشن غلط، آئوٽ پُش پُش ٿيو ماضي جو ڇا اسڪرو ڳري سگھي ٿو، يا پگھلڻ واري ڪليئرنس | آئوٽ کي گھٽايو يا بيرير اسڪرو کي اپ گريڊ ڪريو. جيڪڏهن سيٽ پائڻ آهي، ڪابه سيٽنگ پگھلڻ کي بحال نه ڪندي |
| رنگ جي ڇڪڻ / خراب پکيڙڻ | اڻ وڻندڙ رنگ؛ masterbatch منتشر نه آهي | ڪو ملاوٽ سيڪشن؛ خراب ٿيل اسڪرو خراب طريقي سان ملائڻ؛ ڀريل يا رنگ واري مرڪب لاء غلط اسڪرو | ملائڻ واري حصي جي وضاحت ڪريو (Maddock يا پن). پڪ ڪريو ته اسڪرو صرف پهرين ختم نه ٿيو آهي |
ڪارا اسٽريڪس يا برن مارڪس
خراب ٿيل پوليمر ڪنهن جاءِ تي رهي ٿو ۽ ٽڪرا ٽڪرا ٿي رهيو آهي. کلاسک لڪائڻ واري جڳھن کي ڪليئرنس، اسڪور ٿيل بور، خراب ٿيل چيڪ رنگ، ۽ ڪا به مئل جاءِ جتي وهڪري جام ٿئي ٿي.
پهرين گندي صاف ڪريو. جيڪڏهن ڌاڙيلن کي مڪمل صاف ڪرڻ کان پوء واپس اچي، مواد صرف باقي نه آهي. اهو توهان جي مشين ۾ هڪ جڳهه طرفان مسلسل ٺاهي رهيو آهي، ۽ توهان کي اسڪرو کي ڇڪڻ ۽ ان کي ڳولڻ جي ضرورت آهي.
متضاد شاٽ سائيز يا ننڍو شاٽ
انگوزي چيڪ ڪريو ان کان اڳ جو توھان ھڪڙي سيٽنگ کي ڇڪيو. جڏهن نان ريٽرن والو سيل ڪرڻ بند ڪري ٿو، انجيڪشن دوران پگھل پٺتي ڀڄي وڃي ٿو، ۽ مشين جو شاٽ اهو سوچي ٿو ته اهو شاٽ نه آهي جيڪو ٺهيل حاصل ڪري ٿو.
تحفو کشن آهي. هڪ مسلسل عمل هڪ مستحڪم کشن رکي ٿو. جڏهن کشن وانڊرز شاٽ کان شاٽ، پگھل ڪٿي وڃي رهيو آهي اهو نه گهرجي.
پگھلڻ جو گرمي پد تيز ٿيڻ يا تمام گھڻو
سيٽ پوائنٽن تي ڀروسو ڪرڻ جي بجاءِ تحقيق سان حقيقي پگھل کي ماپ ڪريو. جيڪڏهن حقيقي پگھل زونن جي مٿان چڱيءَ طرح هلندي آهي، ته اضافي گرمي ڪترين مان اچي رهي آهي، نه بينڊن مان.
شيئر جي گرمي تڏهن وڌي ٿي جڏهن ڪمپريشن رال لاءِ تمام گهڻي جارحاڻي هجي، جڏهن اسڪرو جي رفتار تمام گهڻي هجي، جڏهن پوئتي دٻاءُ تمام گهڻو هجي، ۽ جڏهن هڪ ڀريل اسڪرو کي ساڳئي مواد کي منتقل ڪرڻ لاءِ وڌيڪ محنت ڪرڻي پوي ٿي.
سست اسڪرو وصولي / ڊگهو پلاسٽڪائيزنگ وقت
هاپر تي شروع ڪريو. برجنگ پيلٽ، هڪ وڌيڪ گرم فيڊ گلا، ۽ ناکافي فيڊ کولنگ سڀ اسڪرو ۽ اسٽريچ جي بحالي کي ختم ڪري ٿو، ۽ انهن مان ڪو به خراب خراب ناهي.
جيڪڏهن کاڌو صحتمند آهي ۽ وصولي اڃا به سست آهي، صاف ڪرڻ کي ماپ ڪريو. هڪ اسڪرو جيڪو پائڻ لاءِ پنهنجي پمپنگ جي ڪارڪردگي وڃائي چڪو آهي، ساڳئي شاٽ ڀرڻ ۾ گهڻو وقت وٺندو آهي، ۽ چڪر جو وقت ان کي ظاهر ڪري ٿو.
اڀرندڙ موٽر لوڊ يا پوئتي پريشر
مسلسل پيداوار تي اڀرندڙ ايمپس جو مطلب آهي ڪجهه مزاحمت آهي. بور ۾ ڇڪڻ وارو اسڪرو خطرناڪ صورت آهي: اهو بيرل جي هڪ پاسي کي پائيندو آهي، ۽ ان غلط ترتيب جي خلاف نصب ٿيل هڪ نئون اسڪرو ساڳئي شيڊول تي ساڳئي طريقي سان پائيندو آهي.
ڪنهن به شيءِ کي آرڊر ڪرڻ کان پهريان سڌو سنئون ۽ ترتيب جي جانچ ڪريو. هڪ طرفي بور جو لباس فنگر پرنٽ آهي.
مواد جي خراب ٿيڻ يا بي رنگ ٿيڻ
ٻن سببن تي غالب آهن: مواد تمام گرم آهي، يا اهو تمام گهڻي عرصي کان گرم آهي. ٻيو اهو آهي جيڪو ماڻهو وڃائي ٿو.
هڪ شاٽ جيڪو بيرل جي پنن لاءِ تمام ننڍو هوندو آهي، هڪ چڪر کانپوءِ ويٺي ويٺي پگھلندا آهن، آهستي آهستي پکايا ويندا آهن جيستائين اهو پيلو نه ٿئي. ڪو به اسڪرو ڊيزائن هڪ وڏي بيرل ۾ هيٺ ڏنل شاٽ کي درست نٿو ڪري. سکرو قطر کي درست ڪريو، يا نوڪري کي ننڍڙي مشين ڏانهن منتقل ڪريو.
هڪ متبادل اسڪرو بيرل ڪيئن آرڊر ڪجي
ڪوبه مدمقابل هن کي ڍڪي نه ٿو، ۽ اهو حصو آهي خريد ڪندڙن کي اصل ۾ ضرورت آهي. ڇا توهان OEM کان آرڊر ڏيو يا آزاد کانسکرو بيرل ڪارخانو، ساڳي معلومات اقتباس کي هلائي ٿو.
طول و عرض ۽ وضاحتون جيڪي توهان کي مهيا ڪرڻ گهرجن
- مشين برانڊ ۽ ماڊل.چڙهڻ ۽ ڊرائيو-آخر جي طول و عرض جي تصديق ڪرڻ لاءِ هڪ نالي واري تصوير ڪافي آهي.
- اسڪرو قطر ۽ L/D تناسب،ڊرائنگ مان يا سڌو ماپي.
- رال، ڀريندڙ مواد سان.هي ڊرائيو بنيادي اسٽيل ۽ مٿاڇري جي علاج جي فهرست تي ڪنهن به شيء کان وڌيڪ.
- شاٽ سائيز ۽ ٽارگيٽ چڪر،تنهنڪري جاميٽري کي نقل ڪرڻ بجاءِ بهتر ڪري سگهجي ٿو.
- هڪ ڊرائنگ، يا ڪپڙي جو نمونو.يا ته ڪم. هڪ ڳريل حصو ماپ ڪري سگهجي ٿو ۽ مڪمل جاميٽري ٻيهر ٺهيل آهي.
- آخري ڀيرو ڇا ٿيو.حصو سان گڏ لباس جو نمونو موڪليو. هموار طول و عرض جي نقصان کي ابريشن چوندا آهن. Pitting corrosion چوي ٿو. هڪ طرفي لباس کي صف بندي چوندا آهن، جنهن کي نئون اسڪرو درست نه ڪندو.
اھو آخري شيء آھي ھڪڙو خريد ڪندڙ وساريندا آھن، ۽ اھو اھو آھي جيڪو توھان کي روڪي ٿو ھڪڙي ناڪامي جي وفادار ڪاپي خريد ڪرڻ.
OEM-Match بمقابله ڪسٽم ڊيزائن: نفعو ۽ نقصان
هڪ OEM ميچاصل جاميٽري کي ٻيهر پيدا ڪري ٿو. اهو صحيح ڪال آهي جڏهن اصل اسڪرو توهان جي عمل کي مناسب ڪيو ۽ صرف ختم ٿي ويو. اڳڪٿي ڪرڻ جي قابل، ڊرائنگ جي خلاف تصديق، ڪو به عمل جي تصديق نه.
ڪسٽم ڊيزائنجاميٽري کي تبديل ڪري ٿو جيڪو توهان واقعي اڄ هلائي رهيا آهيو. اهو صحيح ڪال آهي جڏهن پروسيس منتقل ڪيو ويو ۽ اسڪرو نه ٿيو: توهان ريگرينڊ شامل ڪيو، ڀريل گريڊ ۾ تبديل ڪيو، آئوٽ پٽ جا هدف تبديل ڪيا، يا اصل اسڪرو ڪڏهن به توهان جي رين کي چڱي طرح هٿ نه ڪيو.
هڪ OEM ميچ کي ترتيب ڏيڻ جڏهن پروسيس تبديل ٿي وئي آهي نئين اسٽيل ۾ مسئلو ٻيهر پيدا ڪري ٿي. ڪسٽم ڊيزائن کي آرڊر ڪرڻ جڏهن اصل ٺيڪ هجي ته قيمت ۾ اضافو ٿئي ٿو ۽ ڪنهن به شيءِ لاءِ ٻيهر تصديق ناهي. لباس جو نمونو توهان کي ٻڌائي ٿو ته توهان ڪهڙي حالت ۾ آهيو.
ڇا توقع ڪجي جڏهن چين کان سورسنگ
ليڊ ٽائيم جاميٽري، سطح جي علاج، ۽ ڇا ڊرائنگ موجود آهي تي منحصر آهي. ان لاءِ پڇو لکت ۾ توهان جي اقتباس سان، ۽ پڇو ته ڪهڙي ڪلاڪ شروع ٿئي ٿي: ڊرائنگ جي تصديق، يا خريداري آرڊر. اهي ساڳيا تاريخ نه آهن، ۽ فرق اڪثر هڪ هفتي آهي.
ٽي شيون جيڪي توهان کي انجام ڏيڻ کان اڳ پنڻ لائق آهن:
- جڏهن پيداوار شروع ٿئي ٿي.ريورس-انجنيئرنگ هڪ ڳريل نمونو هڪ واحد چپ ڪٽ ٿيڻ کان اڳ وقت وڌائيندو آهي. هڪ ڊرائنگ انهي قدم کي هٽائي ٿو.
- ڇا مٿاڇري جو علاج شامل ڪري ٿو.Bimetallic surfacing ۽ carbide spraying الڳ الڳ عمل جا مرحلا آھن پنھنجي قطار سان.
- سامونڊي مال، الڳ الڳ.اهو پيداوار جي وقت ۾ نه آهي، ۽ اهو نمبر آهي جيڪو پهريون ڀيرو خريد ڪندڙن کي حيران ڪري ٿو.
اسان جو پنهنجو اقتباس ڊيزائن جي لحاظ کان شفاف آهي: اسان هڪ اندازي مطابق قيمت ڏيون ٿا پراڊڪٽ، شپنگ، ۽ جاري سار سنڀال، تنهنڪري بعد ۾ دريافت ڪرڻ لاءِ ڪجهه به ناهي. توھان 12 ڪلاڪن اندر اھو اقتباس حاصل ڪندا.
اڳ ۾ بيان ڪيل اسپيئر سيٽ گردش سان ليڊ ٽائيم جي چوڌاري منصوبو ڪريو. توهان جي شيڊول تي هڪ لباس لاگ ٻيڙين مان آرڊر ڪيل هڪ سيٽ. هڪ سيٽ هڪ وقفي جهازن کان ترتيب ڏنل ڪلاڪ جي خلاف، هوائي ذريعي، قيمت تي، ڪنهن کي به وضاحت ڪرڻ ۾ مزو نه ايندو.
معيار جي قبوليت جي معيار ۽ انسپيڪشن پوائنٽس
اهي اهي چيڪ آهن جيڪي هڪ حقيقي سپلائر کي هڪ سستا کان جدا ڪن ٿا. آرڊر ڏيڻ کان پهريان انهن لاءِ لکت ۾ پڇو، ۽ انهن جي تصديق ڪريو جڏهن سيٽ اچي:
- هر پرواز سان گڏ ڪيترن ئي پوائنٽن تي قطر کان ٻاهر
- بور جو قطر ۽ سلنڈر
- سطح جي سختي aماپيل قدر(HV يا HRC)، نه ڪي ڪيٽلاگ جي وضاحت
- نائٽريڊ ڪيس ڊيپٿ، يا بيميٽالڪ بور تي مصر جي پرت جي کوٽائي
- سنسڪرت ۽ سڌو سنئون
- مٿاڇري جي خرابي (را)
- بيس اسٽيل گريڊ، تصديق ٿيل
سختي ۽ ڪيس جي کوٽائي اهي ٻه آهن جيڪي سڀ کان وڌيڪ اهم آهن، ۽ ٻه اڪثر ڪري خاموشيء سان گهٽجي ويا آهن. 950-1050 HV ۽ 0.5-0.8 ملي ميٽر اونهي تي هڪ نائٽريڊ پرت هڪ وضاحت آهي جنهن کي توهان فراهم ڪندڙ کي رکي سگهو ٿا. ”نائيٽيڊ“ پنهنجو پاڻ تي نه آهي.
جيڪڏهن ڪو اقتباس ٻين کان هيٺ ڊرامائي طور تي اچي ٿو، پڇو ته اسٽيل ڇا آهي ۽ علاج ڪيترو ڊگهو آهي. اهو تقريبن هميشه آهي جتي فرق لڪندو آهي، ۽ توهان ان کي ابتدائي لباس ۾ واپس ڏيو ٿا.
اسان جو مڪمل سورسنگ واڪٿرو ڪسٽم اسڪرو بيرل آرڊر گائيڊ ۾ بيٺو آهي.
هڪ متبادل يا ڪسٽم انجيڪشن اسڪرو بيرل جي ضرورت آهي؟ پنھنجي مشين جو نمونو، ڊرائنگ، يا ڪپڙي جو نمونو موڪليو. اسان 12 ڪلاڪن اندر حوالو ڏيون ٿا.
حاصل ڪريو اسڪرو بيرل اقتباساڪثر پڇيا ويا سوال
عبرت: انجيڪشن مولڊنگ اسڪرو بيرل ڪيترو عرصو گذري ٿو؟
A: غير corrosive resins تي، جهڙوڪ PE ۽ PP، اسان جي نائٽرائيڊ 38CrMoAlA انجيڪشن اسڪرو لڳ ڀڳ 10,000-20,000 ڪلاڪ هلن ٿا. شيشي سان ڀريل مرڪب، پي وي سي، ۽ ڳري ريگرائنڊ ڪٽي ڪٽي، ۽ ڪيترو پري ڀاڙيندڙ مواد ۽ آئوٽ تي منحصر آهي. گھڙي نه هلو ۽ اميد: ماپ. اڏامندڙ ڊيوٽي تي سال ۾ گهٽ ۾ گهٽ هڪ ڀيرو بلڊنگ ڊرائنگ جي خلاف فلائيٽ OD ۽ بور آئي ڊي چيڪ ڪريو، ۽ رجحان کي لاگ ان ڪريو. رجحان، ڪلاڪ جو انگ نه، توهان کي ٻڌائي ٿو ته ايندڙ سيٽ کي ڪڏهن آرڊر ڪرڻو آهي.
عبرت: اسڪرو ۽ بيرل جي وچ ۾ معياري منظوري ڇا آهي؟
ج: ڪو به واحد انگ نه آهي، ڇاڪاڻ ته ڪليئرنس اسڪيل اسڪرو قطر سان. نئين سيٽ لاءِ صنعت جو اصول لڳ ڀڳ 0.001 انچ ريڊيل ڪليئرنس في پاسي آهي هر انچ اسڪرو قطر جي، ان ڪري 60 ملي ميٽر اسڪرو 0.06 ملي ميٽر في پاسي جي ويجهو اچي ٿو. توهان جي تعمير ڊرائنگ اختيار آهي. عملي خدمت جي حد جي طور تي، جڏهن ماپيل ڪليئرنس تعمير جي قيمت کان تقريبن ٻه ڀيرا وڌي وئي آهي، يا پيداوار ساڳئي اسڪرو جي رفتار تي واضح طور تي گهٽجي وئي آهي، متبادل جو منصوبو ٺاهيو.
عبرت: ڇا مان ڪيترن ئي مختلف ريزين لاء هڪ اسڪرو استعمال ڪري سگهان ٿو؟
ج: هڪ خاندان ۾، ها. هڪ عام مقصد وارو اسڪرو PE، PP، PS، ۽ ABS کي قابل قبول طور تي سنڀاليندو آهي، ڇو ته مشين ٺاهڻ وارا ان کي معياري طور تي موڪليندا آهن. خاندانن ۾، نه. سخت پي وي سي تي هڪ GP اسڪرو مواد کي خراب ڪري ٿو ۽ اسٽيل کي خراب ڪري ٿو. شيشي سان ڀريل نائلون تي هڪ GP اسڪرو جلدي ختم ٿي ويندو آهي. ۽ هڪ اسڪرو جو ٺهيل هڪ شاٽ جي مقدار لاءِ ڪم نٿو ڪري سگهي جيڪا بيرل جو ننڍڙو حصو استعمال ڪري بغير مواد کي پچائڻ جي. جيڪڏهن توهان جي رين انهن خالن کي وڌايو، توهان کي هڪ کان وڌيڪ اسڪرو جي ضرورت آهي، يا سخت ترين صورت لاءِ ٺهيل هڪ اسڪرو.
عبرت: آئون ڪيئن ٻڌائي سگهان ٿو ته منهنجو انجڻ مولڊنگ اسڪرو ڳريل آهي؟
ج: مشين توهان کي پهرين ٻڌائي ٿي، ۽ مائڪرو ميٽر ان جي تصديق ڪري ٿي. ساڳئي اسڪرو جي رفتار تي آئوٽ پٽڻ جي لاءِ ڏسو، وصولي جو وقت وڌائڻ، پگھلڻ جو گرمي پد اڻڄاتل سيٽ پوائنٽن تي چڙهڻ، ڪارا داغ جيڪي صاف ٿيڻ کان پوءِ موٽندا آهن، ۽ شاٽ سائي ڊريفٽنگ. انهن مان ڪو به اسڪرو کي ڇڪڻ جو جواز ڏئي ٿو. پوءِ فلائيٽ OD کي مائڪرو ميٽر سان ماپيو ۽ بور گيج سان بور جي ID کي ماپ ڪريو، ملندڙ پوزيشن تي، ۽ ڊرائنگ جي خلاف ريڊيل ڪليئرنس جو مقابلو ڪريو. علامتون پيش ڪن ٿا؛ ماپ تصديق ڪري ٿي.
عبرت: هڪ bimetallic سکرو بيرل ڇا آهي ۽ جڏهن مون کي ضرورت آهي؟
ج: هڪ بيميٽالڪ بيرل هڪ مصرع-اسٽيل جسم کي رکي ٿو ۽ بور ۾ سخت لباس واري مصر کي فيوز ڪري ٿو. اسان جي بيرل تي اسان بور جي وير زون جي چوڌاري مڪمل دائري کي سخت مصر اسپري ڪندا آهيون، اندر جي سختي کي 62 HRC تائين آڻيندي. لڪير ڪڍڻ آسان آهي:30٪ تائين گلاس فائبر هڪ نائٽريڊ 38CrMoAlA سيٽ تي ٺيڪ هلندو آهي. 30٪ کان مٿي شيشي، معدني ڀريندڙ يا شعلا retardant سان، يا corrosive resin تي، bimetallic وڃو. نائٽريڊ ڪيس هڪ 0.5-0.8 ملي ميٽر ڊفيوشن پرت آهي، ۽ ڳري فلر ان جي هيٺان اسٽيل ختم ٿيڻ کان گهڻو اڳ ان ذريعي ڪٽيندو آهي.
عبرت: ڇا اسڪرو ڊيزائن انجيڪشن مولڊنگ ۾ حصو جي معيار کي متاثر ڪري ٿو؟
A: سڌو سنئون، ۽ سڀ کان وڌيڪ پروسيسنگ سيٽنگون. اسڪرو جاميٽري اهو طئي ڪري ٿو ته مواد ڪيئن مڪمل طور تي پگھلجي ٿو، پگھلڻ جو گرمي پد ڪيترو يونيفارم آهي، رنگ ۽ فلر ڪيترو سٺو آهي، ۽ شاٽ ڪيترو مطابقت رکي ٿو. Unmelts, streaks, splay, degradation, and shot variation سڀ واپس اسڪرو ڊيزائن يا screw wear تي گهٽ ۾ گهٽ جيئن ئي اهي ڪنٽرولر ڏانهن واپس اچن ٿا. جڏهن ڪو عيب توهان جي ٺاهيل هر سيٽنگ جي تبديلي جي مزاحمت ڪري ٿو، جاميٽري يا لباس عام طور تي سبب آهي.
عبرت: هڪ انجڻ اسڪرو ۽ هڪ خارج ڪرڻ واري اسڪرو جي وچ ۾ ڇا فرق آهي؟
ج: هڪ خارج ڪرڻ وارو اسڪرو مسلسل گھمندو آهي ۽ پمپ بغير روڪڻ جي اڳتي وڌندو آهي. هڪ انجيڪشن اسڪرو ٻه نوڪريون ڪندو آهي: اهو هڪ شاٽ کي پلاسٽڪائيز ڪرڻ لاءِ گھمندي ٿو، پوءِ گھمڻ بند ڪري ٿو ۽ ان کي انجيڪشن ڏيڻ لاءِ پلنجر وانگر اڳتي وڌي ٿو. اهو موٽڻ وارو عمل اهو آهي ته ڇو انجيڪشن اسڪرو ٽپ تي هڪ چيڪ رينگ کڻندا آهن، ۽ ڇو اهي ننڍا L/D تناسب، عام طور تي 18: 1 کان 25: 1، نڪتل اسڪرو جي ڀيٽ ۾ هلندا آهن. مواد شاٽ جي وچ ۾ هڪ انجيڪشن بيرل ۾ پڻ رکي ٿو، جيڪو رهائش جو وقت ۽ شاٽ جي سائيز کي نازڪ بڻائي ٿو.
عبرت: ڇا هڪ اسڪرو بيرل ٺاهيندڙ منهنجي اسڪرو کي بغير ڊرائنگ جي نقل ڪري سگهي ٿو؟
ج: ها. ڇڪيل حصو موڪليو ۽ جاميٽري ماپي سگھجي ٿو ۽ ٻيهر ٺاھيو وڃي ٿو: قطر، پاسو تناسب، چينل جي کوٽائي، ۽ ڊرائيو جي آخر ۾ مناسب طول و عرض. اسان انجيڪشن اسڪرو کي ±0.001 ملي ايم تائين رکون ٿا. ھڪڙي احتياط بيان ڪرڻ جي قابل آھي: ھڪڙو ڳريل اسڪرو ان کان ننڍو آھي جيڪو ڪارخاني کي ڇڏي ويو آھي، تنھنڪري متبادل کي اصل ڊيزائن جي ارادي تي ٺاھيو وڃي بلڪه ڳريل طول و عرض سان. حصو سان گڏ لباس جو نمونو موڪليو، ۽ نئين اسڪرو کي وراثت جي بدران ناڪامي جي خلاف بيان ڪيو ويندو.
نتيجو
ٽي خيال سڄي رهنمائي ڪن ٿا.
چونڊ رال جي پٺيان آهي.جاميٽري (L/D، کمپريشن تناسب، اسڪرو جو قسم) ملندو آهي ته توهان جو پوليمر ڪيئن ڳري ٿو. سطح جي علاج سان ملندو آهي ته توهان جي فيڊ ڪيتري گندي آهي. صاف ريزين nitrided 38CrMoAlA تي خوشيء سان هلن ٿا. ابريسيو ۽ corrosive فيڊز کي بيميٽالڪ بور جي ضرورت هوندي آهي، ۽ صاف ڪيس جي وضاحت ڪرڻ اهو سڀ کان عام طريقو آهي جيڪو نئون سيٽ جلد مري وڃي ٿو.
سار سنڀال سال خريد ڪري ٿي، ۽ ڊيٽا خريد ڪري ٿو پلاننگ.هر اسٽاپ کان اڳ صاف ڪريو، اسٽيل جي بجاءِ پيتل سان صاف ڪريو، ۽ هر دفعي اسڪرو نڪرڻ تي ڪليئرنس کي ماپ ڪريو. هڪ لباس لاگ ڦرندو آهي "ڇا اهو پائڻ آهي؟" ۾ "جڏهن اهو لڪير پار ڪندو؟"، جيڪو هڪ رٿيل تبديلي ۽ بند جي وچ ۾ فرق آهي.
مشين جي تشخيص ڪرڻ کان اڳ توھان پروسيس کي ٽيون ڪريو.جڏھن ٻاھر نڪرندو آھي، سائيڪلون ڊگھيون ٿينديون آھن، کشن گھمندو آھي، يا داغ صاف ڪرڻ کان پوءِ موٽندو آھي، پلاسٽڪائيزنگ يونٽ ڳالھائيندي آھي. سيٽنگون گم ٿيل ڪليئرنس بحال نه ڪري سگھن ٿيون يا ڳري چيڪ واري انگوزي کي ٻيهر بحال ڪري سگھن ٿيون. پيچ کي ڇڪيو ۽ ان کي ماپ ڪريو.
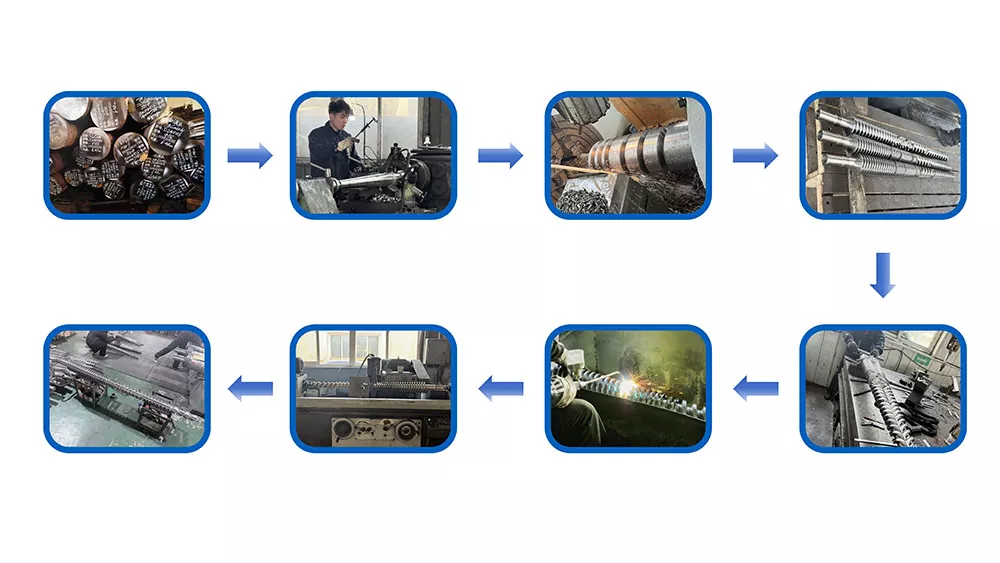
Nanhaiya 20 سالن کان وڌيڪ عرصي تائين اسڪرو ۽ بيرل ٺاھيو آھي ۽ سڄي دنيا ۾ 500 کان وڌيڪ گراهڪن جي خدمت ڪري ٿو. اسان جي انجيڪشن اسڪرو کي 38CrMoAlA کان مشين ڪيو ويو آهي، ان کي ختم ڪيو ويو آهي، پوءِ 500-560 °C تي گيس نائٽرائيڊ ڪيو ويو آهي ۽ هڪ 0.5-0.8 mm ڪيس 950-1050 HV تي، ±0.001 mm جي برداشت تي رکيل آهي، ۽ 0-0-0 ڪلاڪ، 02-0 تي درجه بندي ڪئي وئي آهي. غير corrosive resins. جتي فيڊ وڌيڪ سخت آهي، اسان بور جي وير زون جي چوڌاري مڪمل دائري ۾ سخت مصر اسپري ڪريون ٿا ۽ اندر جي سختي کي 62 HRC تي وٺي وڃون ٿا.
توھان جي آرڊر ڪرڻ کان پھريائين، اسان جا انجنيئر توھان سان گڏ پيرا ميٽرز ذريعي ڪم ڪن ٿا: قطر، اسپيڪٽ ريشو، اسڪرو چينل جي کوٽائي، ۽ 38CrMoAlA ۽ ڊپليڪس الائي جي وچ ۾ مواد جي چونڊ. اھو مشوري مفت آھي، ۽ ھيٺ ڏنل اقتباس شامل آھي پراڊڪٽ، شپنگ، ۽ متوقع سار سنڀال جي قيمت، تنھنڪري ڪجھھ بعد ۾ ظاهر نٿو ٿئي جيڪو صفحي تي نه ھو.
ترسيل کان پوءِ، اسان جا ٽيڪنيشن تنصيب ۽ ڪميشننگ جي حمايت ڪن ٿا، وارنٽي ٺيڪي تي هلندي آهي (عام طور تي هڪ کان ٻه سال)، ۽ ڪنهن به وڪري کان پوءِ واري مسئلي کي 24 ڪلاڪن اندر جواب ملي ٿو ۽ 48 جي اندر حل.
اسان کي موڪليو توهان جي مشين ماڊل، رال، ۽ مسئلو جيڪو توهان حل ڪرڻ جي ڪوشش ڪري رهيا آهيو. توهان کي ٻارهن ڪلاڪن اندر هڪ وضاحت ۽ هڪ اقتباس هوندو.
اسان کي ٻڌايو ته توهان جي مشين، توهان جي رال، ۽ آخري ڀيرو ڇا غلط ٿيو. اسان اهو سيٽ بيان ڪنداسين جيڪو ان کي درست ڪري ٿو، نه اهو جيڪو ان کي ورجائي ٿو.
هڪ اقتباس لاء Nanhaiya سان رابطو ڪريو