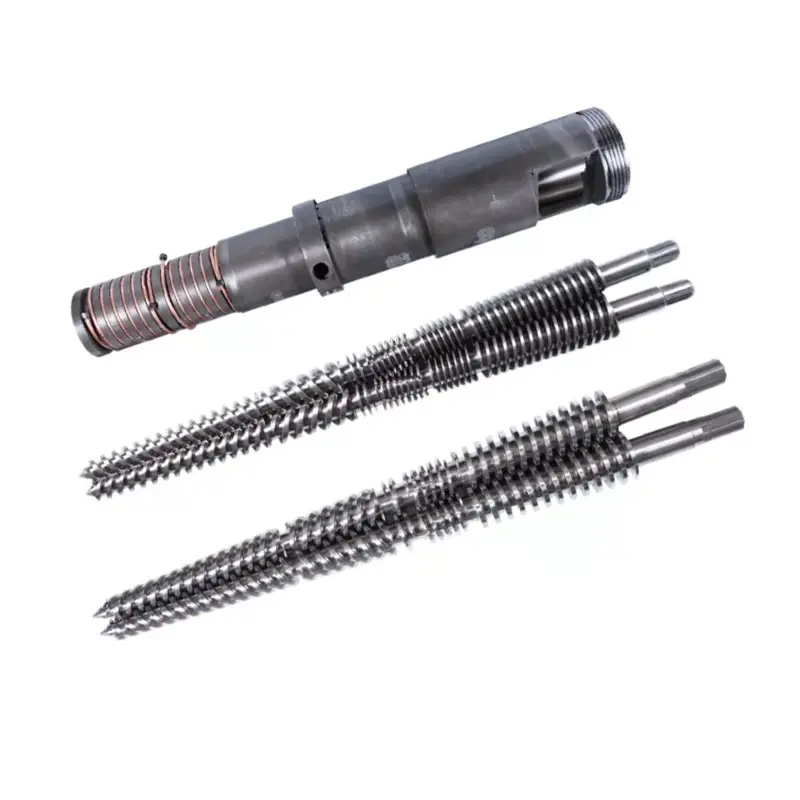
پائپ مرڻ واري سر کي لازمي قطر کان وڌيڪ مناسب هجڻ گهرجي. ان کي پوليمر، فارموليشن، پائپ جي معيار، آئوٽ، ايڪسٽروڊر ڪنيڪشن، ڪليبريشن سسٽم ۽ توهان جي آپريٽرز جي سائز کي تبديل ڪرڻ جو طريقو سان ملائڻو پوندو. هي گائيڊ انهن ان پٽن کي PVC، PE، CPVC، PP ۽ PPR پائپ جي پيداوار لاءِ خريداري جي وضاحت ۾ تبديل ڪري ٿو.


خريد ڪرڻ لاءِ aپائپ extrusion مرڻ سر, فراهم ڪندڙ کي پنج ملائي ڊيٽا سيٽ موڪليو: مواد ۽ فارموليشن؛ پائپ معياري، قطر ۽ ڀت جي حد؛ آئوٽ ۽ لائن جي رفتار؛ extruder flange ۽ melt-inlet انٽرفيس؛ ۽ هيٺيون وهڪرو ڪيليبرٽر، ويڪيوم، کولنگ ۽ هٽائڻ جو بندوبست. هڪ درخواست جيڪا صرف "پي وي سي پائپ، 110 ملي ايم" ڏئي ٿي، انجنيئرنگ لاء تيار ناهي.
سڀ کان اهم معاهدو نقطو قبوليت جي شرط آهي. اصل پيداواري مواد جو نالو ڏيو، پائپ جي سائيز، مستحڪم پيداوار، لائن جي رفتار، حرارتي ۽ سينسر سيٽ اپ، قابل اجازت وال ويريشن، ٻاهرئين قطر، اوولٽي، سطح جي حالت ۽ گهربل پراڊڪٽ ٽيسٽ. مرڻ وارو سر گرم پگھل کي شڪل ڏئي ٿو، پر اهو پاڻ کي حتمي ٿڌي پائپ جي ضمانت نٿو ڏئي سگهي.
پهريون فيصلو مرڻ قطر نه آهي
پهريون فيصلو پيداوار لفافي آهي. ھڪڙو مٿو تبديل ٿيندڙ ڊيز ۽ مينڊيل سان ويجھي سائز جي ھڪڙي گروپ کي هلائي سگھي ٿو. هڪ تمام وسيع سائيز رينج وهڪري، رهائش جو وقت، ترتيب، سر جي دٻاء ۽ تبديلي جي ڪم ۾ سمجھوتا پيدا ڪري سگهي ٿي. صحيح رينج مادي ۽ شرح تي منحصر آهي، نه رڳو ان تي جيڪي داخل ڪري سگھن ٿا جسماني طور تي جسم جي اندر.
اسان هر تحقيق کي ٽن حدن ۾ ورهايون ٿا. پيداوار جي حد پائپ مواد، معياري، قطر ۽ ڀت تي پکڙيل آهي. عمل جي حد ٻاھر، رفتار، درجه حرارت ۽ دٻاء تي مشتمل آھي. ميخانياتي چوديواري پکڙيل آهي فلانج، سينٽرل لائن، هيٽرز، سينسر، کڻڻ ۽ هيٺئين پاسي واري پوزيشن.
| خريدار ان پٽ | ڇو ته اهو مرڻ جي سر کي تبديل ڪري ٿو | موڪلڻ جو ثبوت |
|---|---|---|
| پوليمر ۽ مڪمل فارمولا | تبديليون viscosity، گرمي جي حساسيت، پرچي، لباس، سنکنرن جو خطرو، رهائش جي وقت جي حد ۽ صفائي جو طريقو | رين گريڊ ڊيٽا شيٽ، ٺاھڻ جو سيڪڙو ۽ نمونو |
| پائپ معياري ۽ ايپليڪيشن | ختم ٿيل پراڊڪٽ کي بيان ڪري ٿو جيڪا لائن کي پيدا ڪرڻ ۽ جانچ ڪرڻ گهرجي | صحيح معياري نمبر، ايڊيشن، مارڪيٽ ۽ اندروني ڊرائنگ |
| OD، ڀت، SDR يا شيڊول جي حد | annular وهڪري جي ايراضي، tooling خاندان ۽ عملي تبديلي-حصو حد مقرر | گھٽ ۾ گھٽ، عام ۽ وڌ ۾ وڌ مصنوعات سان ماپ ٽيبل |
| نيٽ آئوٽ ۽ لائن جي رفتار | تبديليءَ جي وهڪري جي رفتار، دٻاءُ، گرميءَ جو لوڊ، رهائش جو وقت ۽ ٿلها کولڻ جي طلب | هر نازڪ سائيز لاءِ مستحڪم وڪرو ڪلو / ايڇ |
| Extruder ۽ اڊاپٽر انٽرفيس | انليٽ جاميٽري، بولٽ جي نموني، رجسٽر، مهر، مرڪز جي اوچائي ۽ سپورٽ کي طئي ڪري ٿو | موجوده مشين جي ڪنٽرول ٿيل ڊرائنگ ۽ ماپيل تصويرون |
| Calibration ۽ کولنگ سسٽم | ڊراڊ ڊائون، فائنل او ڊي، اوولٽي، ڀت جي ورڇ ۽ شروعاتي رويي کي متاثر ڪري ٿو | ڪليبرٽر ڊرائنگ، ويڪيوم ٽينڪ ڊيٽا، کولنگ ڊگھائي ۽ هول آف پوزيشن |
| تبديلي جو منصوبو | اهو طئي ڪري ٿو ته ڪهڙا حصا هٽائڻ وارا آهن، اهي ڪيئن مرڪز آهن ۽ ڪيئن محفوظ طور تي آپريٽرز انهن کي سنڀاليندا آهن | تعدد کي تبديل ڪريو، صفائي جو طريقو، ڪرين جي گنجائش ۽ ٽارگيٽ ڊائون ٽائم |
اسان جي ڪارخاني جو ڏيک:اسان هڪ نامياري پائپ قطر کي ڪافي مرڻ واري سر وضاحت جي طور تي نه ٿا سمجهون. جيڪڏهن هڪ خريد ڪندڙ اسان کي صرف رال جو نالو ۽ OD ڏئي ٿو، اسان وهڪري جي رستي کي درست ڪرڻ کان اڳ وال سيريز، فارمولا، آئوٽ، ايڪسٽروڊر انٽرفيس ۽ سيزنگ جو طريقو پڇون ٿا. گم ٿيل ان پٽن تي ٻڌل هڪ تيز اقتباس عام طور تي غير جوابي سوالن کي ڪميشن ۾ منتقل ڪري ٿو.



ختم ٿيل پائپ جي معيار سان شروع ڪريو
هڪ مرڻ سر پيداوار اوزار آهي. اهو هڪ پائپ سرٽيفڪيشن نه آهي. خريد ڪندڙ کي لازمي طور تي پروڊڪٽ جي صحيح معيار ۽ ايڊيشن جي سڃاڻپ ڪرڻ گهرجي، جڏهن ته سپلائر کي پائپ لفافي کي وهڪري جي رستي، ٽولنگ سيٽ ۽ ترتيب ڏيڻ جو طريقو ترجمو ڪرڻ گهرجي. حتمي تعميل ختم ٿيل پائپ تي ان جي مارڪيٽ ۽ ايپليڪيشن لاءِ گهربل ٽيسٽن ذريعي ثابت ٿئي ٿي.
عام واٽر پائپ منصوبن لاءِ، ٽي مفيد سرڪاري حوالا آهنISO 1452-2: 2009 PVC-U پائپ لاء, PE پائپس لاءِ ISO 4427-2:2019۽ISO 15874-2: 2013 گرم ۽ ٿڌو پاڻي جي تنصيب ۾ استعمال ٿيندڙ پي پي پائپ لاء. چيڪ ڪريو موجوده ايڊيشن، ترميمون ۽ قومي اپنائڻ جڏهن معاهدو تيار ڪيو وڃي.
| پائپ خاندان | سرڪاري شروعاتي حوالو | معلومات جيڪا مرڻ واري سر RFQ کي اڃا تائين گهربل آهي |
|---|---|---|
| PVC-U پريشر پائپ | ISO 1452-2 يا گهربل قومي برابر | پي وي سي سڪل بلينڊ فارمولا، پائپ سيريز، نامياري او ڊي، وال ٽيبل، ساکٽنگ الائونس، آئوٽ، لائن جي رفتار ۽ سطح جي گهرج |
| پي اي پريشر پائپ | ISO 4427-2 يا گهربل قومي برابر | درست پي اي مرڪب، ايس ڊي آر رينج، او ڊي جي حد، مضبوط يا گڏيل تعمير، پٽي يا پرت جي ترتيب، آئوٽ ۽ کولنگ سسٽم |
| پي پي يا پي پي آر گرم ۽ ٿڌو پاڻي پائپ | ISO 15874-2 يا گهربل قومي برابر | درست پي پي گريڊ، پائپ طول و عرض ڪلاس، سروس ايپليڪيشن، پرت جي تعمير، قطر ۽ ڀت جي حد، آئوٽ ۽ ڪليبريشن جو طريقو |
| اليڪٽرڪ ڪنڊيٽ يا صنعتي ٽيوبنگ | خريدار جي قابل اطلاق قومي، صنعت يا ڪسٽمر جي وضاحت | مواد جو فارمولا، سختي يا فنڪشنل ٽارگيٽ، جاميٽري، رنگ، پرنٽ يا پٽي، ٽيسٽ پلان ۽ قابل اجازت سطحي خرابيون |
RFQ ۾ ”بين الاقوامي معيار مطابق“ نه لکو.دستاويز، حصو، ايڊيشن ۽ مقامي اپنائڻ جو نالو ڏيو. پوءِ ڳنڍيو پنھنجو ختم ٿيل پائپ ڊرائنگ ۽ انسپيڪشن پلان. ساڳين نامناسب سائزن ۾ مختلف ديوار جون حدون، ٽيسٽ جون حالتون ۽ سڃاڻپ جون گهرجون هونديون.
هڪ وڌيڪ جدائي اهميت رکي ٿي. پيئڻ جي پاڻي جي منظوري ختم ٿيل پائپنگ پراڊڪٽ ۽ ان جي ويٽ ٿيل مواد جو تعلق آهي. نانھائي کان مرڻ واري سر جو آرڊر ڏيڻ سان پيئڻ جي پاڻي جي منظوري خريد ڪندڙ جي پائپ ڏانھن منتقل نه ٿيندي. رين جي منظوري، مرڪب ڪنٽرول، پيداوار رڪارڊ ۽ ٽئين پارٽي جي سرٽيفڪيشن پائپ ٺاهيندڙ جي تعميل واري نظام جو حصو رهي ٿو.
اصل فارمولا بيان ڪريو، نه صرف PVC يا PE
ننهائي جيپائپ extrusion مرڻ سرپي وي سي لاءِ پيش ڪيل آهي additives، PE، CPVC ۽ PP سان. اهي نالا مادي خاندانن جي وضاحت ڪن ٿا. اهي اسان کي پگھل ويسڪوسيٽي، فلر لوڊ ڪرڻ، اسٽيبلائيزر سسٽم، ريسائيڪل مواد، پروسيسنگ ونڊو يا پليٽ آئوٽ ڪرڻ جو رجحان نٿا ٻڌائين.
PVC لاءِ، وزن ۽ ملائڻ واري حالت جي حساب سان مڪمل خشڪ-ميل جي ترڪيب موڪليو. ڪلسيم ڪاربونيٽ جي سطح ۽ ذرات جو علاج، لوبريڪنٽ بيلنس، اسٽيبلائيزر سسٽم، اثر تبديل ڪرڻ وارو، پروسيسنگ امداد، رنگ ۽ ٻيهر ڪم جو سيڪڙو سڀ ديوار جي ظاهر، سر جي دٻاء ۽ جمع جي رويي کي تبديل ڪري سگھن ٿا.
PE يا PPR لاءِ، صحيح مرڪب گريڊ ۽ موجوده سپلائر ڊيٽا شيٽ موڪليو. شامل ڪريو ميٽ ماس فلو يا viscosity معلومات جيئن شايع ٿيل گريڊ، کثافت، اضافو، ڪاربان-ڪارو يا رنگ سسٽم، ريگرائنڊ حد ۽ ڇا سڃاڻپ واري پٽي يا فنڪشنل پرت سان گڏ نڪتل آهن.
پي وي سي ۽ سي پي وي سي
گرمي جي تاريخ ۽ رهائش جو وقت ويجهي ڌيان جي لائق آهي. وهڪري جي رستي کي غير ضروري هولڊ اپ کان پاسو ڪرڻ گهرجي، ۽ حرارتي منصوبي کي ڪنٽرول شروع ڪرڻ ۽ صفائي جي حمايت ڪرڻ گهرجي. فارمولا تبديلين جي پيداوار کان اڳ ظاهر ڪيو وڃي.
پي اي
گريڊ، ڳرڻ جي طاقت، پيداوار ۽ ٿڌي صلاحيت گڏجي ڪم ڪن ٿا. هڪ اعلي پيداوار واري پي اي هيڊ کي مستحڪم گردشي وهڪري ۽ مناسب ماپنگ سسٽم جي ضرورت آهي، نه رڳو هڪ وڏو ڪنولر خال.
پي پي ۽ پي پي آر
رياست جي صحيح resin ۽ خدمت جي پيداوار. گرم ۽ ٿڌو پاڻي پائپ، صنعتي ٽيوب ۽ multilayer تعمير مختلف tooling، ٿڌي ۽ قبول حالتن جي ضرورت ڪري سگهو ٿا.
اسان جي ڪارخاني جو ڏيک:جڏهن هڪ پيداوار واري ٽيم ٽولنگ منظور ٿيڻ کان پوءِ فلر، رين گريڊ يا ريسائيڪل فيصد تبديل ڪري ٿي، مرڻ اوچتو غلط نه ٿيو آهي. پروسيس ان پٽ تبديل ٿي چڪو آهي. اسان ٽيڪنيڪل معاهدي تي ريفرنس فارموليشن کي رڪارڊ ڪريون ٿا ته جيئن مستقبل جي خرابي جو حل معلوم حالت کان شروع ٿئي.

مرڻ جو افتتاح آخري پائپ سائيز نه آهي
هڪ گرم ڪنولر ڳرڻ مرڻ کي نه ڇڏيندو آهي ۽ جاميٽري طور تي مقرر ٿيل رهندو آهي. اهو ٻاهر نڪرڻ تي سوڄ ٿي سگهي ٿو، هٽائڻ جي هيٺان هيٺ لهي سگهي ٿو، ڪيليبريٽر سان رابطو ڪري، ٿڌي دوران سڪي وڃي ۽ تبديل ڪندي رهي جيئن ان جو گرمي پد برابر ٿئي. اهو ئي سبب آهي ته هڪ نامياري 110 ملي ميٽر پائپ پاڻمرادو 110 ملي ميٽر ڊائي اوپننگ استعمال نٿو ڪري.
آخري نتيجو هڪ سسٽم مان نڪرندو آهي: ٻاھر ڪڍڻ وارو ٻاھر، پگھلڻ جو گرمي پد ۽ دٻاء، مرڻ ۽ مينڊيل جاميٽري، گھمڻ واري گرمي جو توازن، سينٽرنگ، ايئر رستو، ڪيليبرٽر، ويڪيوم، کولنگ ۽ هٽائڻ جي رفتار. جيڪڏهن اهي حصا مختلف سپلائرز کان خريد ڪيا ويا آهن، خريد ڪندڙ کي هڪ ڪنٽرول انٽرفيس ڊرائنگ ۽ هڪ قبوليت جي ذميواري ميٽرڪس تفويض ڪرڻ گهرجي.
| ڪنٽرول عنصر | ڇا اهو سڌو سنئون متاثر ڪري ٿو | جيڪو اهو اڪيلو ثابت نٿو ڪري سگهي |
|---|---|---|
| مرڻ ۽ mandrel وهڪري جو رستو | ڪنولر ڳرڻ جي تقسيم، دٻاء جي نقصان، رهائش واري رويي ۽ شروعاتي ٽيوب جي شڪل | فائنل سرد او ڊي، ڀت، اوولٽي يا پريشر ڪارڪردگي |
| مينڊرل سينٽرنگ ايڊجسٽمينٽ | ديوار جي ورڇ جي ابتدائي طويل خال ۽ اصلاح | هڪ مستحڪم نتيجو جڏهن گرمي پد، وهڪري يا هيٺئين پاسي واري ترتيب مسلسل وهندي رهي ٿي |
| هيٽر زون جي ترتيب | سر جي چوڌاري ۽ چوڌاري حرارتي ڪنٽرول | حقيقي پگھل گرمي پد بغير ڪنهن وضاحت جي ماپ جو طريقو |
| Calibrator ۽ ويڪيوم ٽينڪ | خارجي سائيز، شروعاتي کولنگ ۽ شڪل جي حمايت | يونيفارم ڀت جڏهن ايندڙ پگھل ٽيوب غير مستحڪم آهي |
| کولنگ سسٽم | استحڪام جي شرح، طول و عرض استحڪام ۽ بقايا گرمي ختم ڪرڻ | سٺي جاميٽري جڏهن پاڻي جي گرمي پد يا وهڪري کي ڪنٽرول نه ڪيو وڃي |
| ٻاھر ڪڍڻ | لائن جي رفتار، ڊرائنگ ۽ مستحڪم ٽرانسپورٽ | درست طول و عرض جڏهن ڇڪڻ وارو غلط ترتيب ڏنل آهي يا رفتار جي ڦيرڦار |
مفيد ماپ جا اصول:ننڍڙو ۽ سڀ کان وڏو پائپ بيان ڪريو، پر مشڪل آپريٽنگ ڪنڊن جي چوڌاري انجنيئر. اهي اڪثر ڪري تمام وڏا پائپ هوندا آهن وڏي پيداوار تي، تمام پتلي ديوار تيز رفتار تي، هڪ گهٽ آئوٽ ننڍي سائيز جيڪا رهائش جو وقت وڌائي ٿي، ۽ پراڊڪٽ تمام گهڻي ڀت يا سطح جي گهرج سان.


Nanhaiya پيش ڪري ٿو ترتيب ڏيڻ واري مينڊريل، کولنگ چينل جا اختيار ۽ ان جي پائپ ڊائي-هيڊ رينج تي تبديل ٿيندڙ لائينر. انهن اختيارن کي استعمال ڪريو وضاحت جي سبب لاء. ترتيب ڏيڻ ڪارائتو آهي جڏهن آپريٽرز وٽ ريپٽيبل سينٽرنگ جو طريقو آهي. مٽائي پائڻ وارا اجزاء ڪارآمد هوندا آهن جڏهن انهن جي گنجائش، اضافي مقدار ۽ متبادل طريقيڪار واضح هجي.
مشيننگ شروع ٿيڻ کان اڳ extruder انٽرفيس کي بند ڪريو
هڪ پائپ مرڻ هڪ بهترين اندروني وهڪري جو رستو ٿي سگهي ٿو ۽ اڃا تائين انسٽال ڪرڻ ۾ ناڪام ٿي سگهي ٿو ڇاڪاڻ ته انٽ، رجسٽر، بولٽ نموني، مهر يا مرڪز جي اوچائي فرض ڪئي وئي هئي. متبادل منصوبا خاص طور تي خطرناڪ آهن ڇو ته مشين ڊرائنگ پراڻي، تبديل ٿيل يا دستياب نه ٿي سگھي ٿي.
اسان ٽن قسمن جي ثبوتن کي ترجيح ڏيون ٿا: اصل ڪنٽرول ٿيل ڊرائنگ، تازي ماپون ۽ صاف تصويرون اسڪيل ريفرنس سان. جيڪڏهن ٽي متفق آهن، تڪرار کي حل ڪرڻ کان اڳ پيداوار جي ڊرائنگ جاري ڪئي وئي آهي.
- Extruder ٺاهيو، ماڊل ۽ اسڪرو ترتيب
- اسڪرو قطر ۽ درجه بندي آئوٽ رينج
- ڊسچارج يا اڊاپٽر flange ڊرائنگ
- رجسٽر قطر، کوٽائي ۽ رواداري
- بولٽ جو مقدار، ڌاڳو، پچ جو دائرو ۽ رخ
- سيلنگ-منهن جي جاميٽري ۽ گيسڪيٽ جو طريقو
- ڳرڻ-انٽ قطر ۽ منتقلي جي ڊيگهه
- گھربل breaker پليٽ يا اسڪرين انٽرفيس
- پريشر سينسر پورٽ سائيز ۽ مقام
- پگھل-درجه حرارت سينسر جو قسم ۽ داخل
- هيٽر وولٹیج، فریکوئنسي، پاور ۽ ڪنيڪٽر
- Thermocouple قسم ۽ ڪنٽرولر مطابقت
- مرو-سر مرڪز جي اوچائي ۽ وهڪري جي هدايت
- سپورٽ فريم، سائيڪل، ريل يا کڻڻ واري پوائنٽ
- دستياب تنصيب ۽ سار سنڀال جي منظوري
- فاصلو calibrator ۽ ترتيب ڏيڻ جي حوالي سان
Nanhaiya ٺاهي ٿو حسب ضرورتبيرل flanges۽ die-head اجزاء، تنهنڪري اڊاپٽر کي انسٽاليشن تعجب جي طور تي ڇڏي بدران هيڊ سان بحث ڪري سگهجي ٿو. مڪمل لائن منصوبي لاءِ، مرڻ واري انٽرفيس کي منتخب ٿيل سان ترتيب ڏيوپلاسٽڪ extruder مشين، ڪنٽرول ۽ هيٺيون وهڪرو سامان.
اسان جي ڪارخاني جو ڏيک:فلانج جي هڪ فون تصوير اسان جي ترتيب کي سمجهڻ ۾ مدد ڪري ٿي، پر اهو هڪ بولٽ دائرو يا رجسٽر فٽ جي وضاحت نٿو ڪري. اسان سوالن کي ڳولڻ لاء فوٽو استعمال ڪندا آهيون. اسان دھات کي ڪٽڻ لاء هڪ دستخط ٿيل ڊرائنگ استعمال ڪندا آهيون. اھو فرق ھڪڙي ننڍڙي انٽرفيس جي غلطي کي پوري تنصيب کي دير ڪرڻ کان روڪي ٿو.


مواد ۽ صفائي جي فرض جي چوڌاري تعمير چونڊيو
Nanhaiya جي وقف ٿيل پائپ مرڻ واري سر سخت سطحن سان اعلي طاقت وارو مصري اسٽيل استعمال ڪري ٿو ۽ درست CNC مشيننگ ۽ گرمي جي علاج سان پيدا ڪيو ويو آهي. ان جي جنرلٻاھر ڪڍڻ وارو مرڻ سرصفحو 38CrMoAl، nitriding ۽ HV950 کان HV1000 جي مٿاڇري جي سختي جي فهرست ڏيکاري ٿو.
اهي قيمتون مفيد شروعاتي ڊيٽا آهن، پر منظور ٿيل وضاحتن کي اڃا تائين صحيح اجزاء جي مواد، علاج جي گنجائش، ختم ٿيل سختي جي معيار، وهڪري جي سطح ختم، طول و عرض معائنو ۽ ڪنهن به سنکنرن جي گهرج جي سڃاڻپ ڪرڻ گهرجي. هڪ جزو تي سختي جي قيمت هر فاسٽنر، هيٽر جي ڍڪ يا ساخت واري حصي تي نقل نه ٿيڻ گهرجي.
| خدمت جي حالت | خريداري جي ڳڻتي | اقتباس ۾ ڇا بيان ڪجي |
|---|---|---|
| ڀريل پي وي سي | ٻرندڙ معدني ڀريندڙ، ذخيرو ۽ صفائي جي تعدد | فارمولا، ڀريندڙ سطح، گندي-جزو مواد ۽ علاج، مٽائي-پائڻ جي گنجائش ۽ صفائي جو طريقو |
| CPVC يا گرمي-حساس مرڪب | حرارتي تاريخ، هولڊ اپ ۽ مادي تباهي | پروسيسنگ ونڊو، وهڪري جي رستي جو تصور، حرارتي زون، سينسر پوائنٽس، شروع ڪرڻ ۽ بند ڪرڻ جو طريقو |
| ڪاربن-ڪارو PE | مستحڪم ورڇ، سطح جي معيار ۽ ڊگھي رنسون | مرڪب گريڊ، ٻاھرين رينج، پريشر ونڊو، ھيٽر جي ترتيب ۽ صفائي جي رسائي |
| ٻيهر استعمال ٿيل مواد | آلودگي، viscosity variation ۽ abrasive ذرات | ماخذ، وڌ ۾ وڌ سيڪڙو، فلٽريشن پلان، نموني، متوقع تبديلي ۽ قبوليت جون حدون |
| بار بار رنگ تبديليون | هولڊ اپ، پهچ، تبديلي-حصو سنڀالڻ ۽ اسڪريپ | رنگ جي ترتيب، صفائي جي مواد، اجازت ڏنل تبديلي جو وقت، صاف ڪرڻ جو طريقو ۽ هٽائڻ وارا حصا |
سخت هڪ مڪمل مادي حڪمت عملي ناهي.مٿاڇري جي سختي، ڪيس جي کوٽائي، ذيلي سختي، سنکنرن جي رويي، ختم ڪرڻ ۽ مرمت جو طريقو لازمي طور تي جزو ۽ عمل کي پورو ڪرڻ گهرجي. فراهم ڪندڙ کان پڇو ته فهرست ڇا علاج ڪيو وڃي ٿو، اهو ڪيئن تصديق ٿيل آهي ۽ ڪهڙو انسپيڪشن رڪارڊ آرڊر سان گڏ اچي ٿو.


نانيهيا جو جائزو وٺوپيداوار جو سامان, سرٽيفڪيٽ۽ٽيڪنيڪل سروسفراهم ڪندڙ جي قابليت دوران. تنصيب جي ھدايت ۽ ڊگھي مدت جي سار سنڀال جي صلاح شامل ٿي سگھي ٿي قبول ٿيل سپورٽ جي دائري ۾.
سائيز جي تبديلي کي خريداري جي حساب جو حصو ٺاهيو
گھٽ ٽولنگ جي قيمت قيمتي ٿي سگھي ٿي جيڪڏھن ھر تبديلي ھڪڙي ڪرين سان ڳنڍي، ھيٽر کي نقصان پهچائي يا بار بار آزمائشي ۽ غلطي سينٽرنگ جي ضرورت آھي. پڇو ته مرڻ ۽ مينڊيل کي ڪيئن هٽايو ويندو آهي، گرم حصا ڪٿي رکيا ويندا آهن، ڪهڙا فاسٽنرز هٿ ڪيا ويندا آهن، ترتيب ڪيئن بحال ڪئي ويندي آهي ۽ ڪهڙيون مهرون يا استعمال ٿيندڙ شيون تبديل ڪيون وينديون آهن.
| تبديلي جو سوال | ڇو خريد ڪندڙ کي خيال رکڻ گهرجي | معاهدي جي پيداوار |
|---|---|---|
| ڪھڙا سائز ھڪڙو جسم شيئر ڪندا آھن؟ | ڏيکاري ٿو حقيقي تعداد جي سرن ۽ تبديلين جو حصو سيٽ | پائپ او ڊي، ڀت جي حد ۽ مواد طرفان مطابقت ميٽرڪس |
| هٽائڻ کان اڳ ڇا ٿڌو ٿيڻ گهرجي؟ | گھٽ وقت ۽ سنڀالڻ جي حفاظت کي متاثر ڪري ٿو | لکيل درجه حرارت ۽ هٿ ڪرڻ جو طريقو |
| مرڻ ۽ منڊل ڪيئن مرڪز آهن؟ | شروعاتي اسڪراپ ۽ ڀت جي اصلاح کي متاثر ڪري ٿو | ترتيب ڏيڻ واري ڊراگرام، حوالن جي پوزيشن ۽ تربيت |
| ڪهڙا اوزار ۽ کڻڻ وارا اوزار گهربل آهن؟ | غير محفوظ سڌاريل هينڊلنگ کي روڪي ٿو | اوزار جي فهرست، حصو وزن، لفٽنگ پوائنٽس ۽ فڪسچر ڊرائنگ |
| ڪهڙا حصا معمولي اسپيئرز آهن؟ | ٿريڊ، سيل، هيٽر يا سينسر جي نقصان کان پوءِ وقت گھٽائي ٿو | شين جي قيمت ٻن سالن جي تجويز ڪيل اضافي فهرست |
| وهڪري جو رستو ڪيئن صاف ڪيو ويو آهي؟ | مزدور، مٿاڇري جو خطرو ۽ رنگ-تبديل اسڪريپ کي تبديل ڪري ٿو | منظور ٿيل صفائي جا اوزار، مواد ۽ جدا ڪرڻ جا قدم |
مخلوط پراڊڪٽ شيڊول لاءِ، ڪلاڪ، مزدوري ۽ شروع ٿيندڙ اسڪريپ جي حساب سان تبديليءَ جي قيمت. جيڪڏهن هڪ ٻوٽو ٻن ڏور پائپ جي سائزن جي وچ ۾ هفتي ۾ ڪيترائي ڀيرا تبديل ٿئي ٿو، ٻه مڪمل سر ڪيترن ئي داخلن سان هڪ جسم کان وڌيڪ پيداوار واري وقت کي بچائي سگهن ٿا. جيڪڏهن تبديليون غير معمولي آهن ۽ رينج ٺهيل آهي، هڪ گڏيل جسم سمجهي سگهجي ٿو.
اسان جي ڪارخاني جو ڏيک:اسان پڇون ٿا ته اوزار ڪير تبديل ڪندو ۽ ڪهڙو سامان کڻڻ جو سامان موجود آهي. ھڪڙو ڊزائين جيڪو صاف اسيمبلي بينچ تي ڪم ڪري سگھي ٿو ھڪڙو گرم extruder ۽ ويڪيوم ٽينڪ جي ڀرسان عجيب ٿي سگھي ٿو. آپريٽر جي رسائي هڪ انجنيئرنگ انپٽ آهي، نه هڪ بعد ۾ وڪرو تفصيل.

ذميوار عمل زون کي ڳولڻ لاء پائپ جي خرابين کي استعمال ڪريو
جڏهن هڪ پائپ وضاحتن کي بند ڪري ٿو، آپريٽرز اڪثر ڪري ڊائي کي ترتيب ڏين ٿا ڇاڪاڻ ته ان جي سينٽرنگ بولٽس نظر اچن ٿا. اهو عارضي طور تي هڪ پڙهڻ کي بهتر ڪري سگهي ٿو جڏهن ته درجه حرارت، ٻاھر ڪڍڻ وارو يا هيٺيون مسئلو لڪائي ٿو. هڪ ئي وقت ۾ ڪيتريون ئي تبديليون ڪرڻ کان اڳ فريم جي چوڌاري ۽ پائپ جي ڊيگهه سان گڏ خرابي کي رڪارڊ ڪريو.
| مشاهدو عيب | مرڻ واري سر جي چڪاس | Upstream ۽ downstream چيڪ | خريداري جو سبق |
|---|---|---|---|
| هڪ طرف مسلسل ٿلهو | منڊل سينٽرنگ، وهڪري جو رستو جمع، نقصان، هيٽر بيلنس ۽ اسيمبلي جي ترتيب | Extruder surging, calibrator alignment, vacuum distribution, cooling and haul-off alignment | گهربل مرڪز، درجه حرارت زون ۽ هڪ ترتيب واري حوالي سان |
| ڀت جي چوڌاري ۽ پائپ جي چوڌاري تبديليون | لوز ايڊجسٽمينٽ، تھرمل سائيڪلنگ، غير مستحڪم دٻاءُ يا اڻ برابري وهڪري | کاڌ خوراڪ، اسڪرو آئوٽ، لائين-اسپيڊ ڪنٽرول، ويڪيوم ۽ پاڻي جي گرمي جي استحڪام | هڪ مستحڪم آپريٽنگ ونڊو قبول ڪريو، ماپ جو هڪ مختصر سيٽ نه |
| ڊگھي سطح جون لائينون | آلودگي، جمع، ڇڪڻ يا خراب ٿيل مرڻ واري مٿاڇري | اڻڄاتل ذرات، فلٽريشن، ڪيليبرٽر نقصان ۽ هٿ ڪرڻ جا نشان | صفائي جا اوزار، فلٽر پلان، مٿاڇري جي چڪاس ۽ اضافي اوزار جي وضاحت ڪريو |
| پيلو، ناسي يا ڪارا ٽڪرا | مئل زون، جمع، گھڻي مقامي گرمي ۽ ڊگهي رهائش جو وقت | آلوده فيڊ، بيرل جمع، سکرو لباس ۽ بند ڪرڻ جي مشق | پراڻي جاميٽري کي نقل ڪرڻ کان اڳ مڪمل پگھل رستو ۽ صفائي جي معمولي جو جائزو وٺو |
| مٿي جو دٻاءُ | محدود ڪنولر خال، گھٽ درجه حرارت، رڪاوٽ يا غير مناسب وهڪري جو رستو | اسڪرين جي پابندي، مواد جي viscosity، پيداوار جي طلب ۽ سينسر جي حالت | بيان ۾ دٻاء جي ماپ پوائنٽ ۽ آپريٽنگ حد بيان ڪريو |
| پائپ اوولائيت | اڻ برابر نڪرڻ واري وهڪري يا شروعاتي ٽيوب پوزيشن | ڪيليبرٽر جو لباس، ويڪيوم، کولنگ بيلنس، سپورٽ ۽ هول آف الائنمينٽ | حتمي اوولٽي مڪمل-لائن قبوليت ٽيسٽ سان تعلق رکي ٿو |
| اندريون مٿاڇري | Mandrel ختم، جمع، گرمي پد ۽ وهڪري جي رويي | مواد جي نمي، تڪرار، تباهي ۽ پيداوار جي استحڪام | نموني جي منظوري ۾ اندروني ۽ بيروني سطح جا معيار شامل ڪريو |
ھڪڙي تبديلي جو ضابطو:بيس لائين کي رڪارڊ ڪريو، ھڪڙي ڪنٽرول ٿيل متغير کي تبديل ڪريو، مواد جي لائين ذريعي سفر ڪرڻ جو انتظار ڪريو، متاثر ٿيل پائپ کي نشان لڳايو ۽ ٻيهر ماپ ڪريو. درجه حرارت جي بي ترتيب ترتيب، سينٽرنگ، ويڪيوم ۽ هول آف هڪ ئي وقت ۾ سبب جي سڃاڻپ ڪرڻ لاء گهربل ثبوت کي تباهه ڪري ٿو.
جيڪڏهن آئوٽ يا پگھل جو دٻاء سر کان اڳ غير مستحڪم آهي، پڻ اسڪرو ۽ بيرل جو معائنو ڪريو. ننھيا سامانپي وي سي پائپ سنگل اسڪرو, پي وي سي پائپ متوازي اسڪرو بيرل۽پي وي سي پائپ مخروطي ٽوئن-سڪرو بيرل. مرڻ کي ٻيهر ڊزائين نه ڪيو وڃي ته جيئن پائڻ يا نا مناسب پلاسٽڪائيزنگ سيڪشن جي معاوضي لاء.

پائپ extrusion مرڻ سر RFQ چيڪ لسٽ
هڪ مڪمل RFQ خريد ڪندڙ کي اجازت ڏئي ٿو ته انجنيئرنگ اسڪوپ جو مقابلو ڪرڻ بجاءِ گھٽ بيس پرائس جي مقابلي ۾ هڪ جامع اقتباس سان. ھيٺ ڏنل شيون رکو ھڪڙي نظر ثاني-ڪنٽرول ٿيل پيڪيج ۾.
- مصنوعات جي سڃاڻپ ڪريو.هر پائپ OD، ڀت جي حد، SDR يا شيڊول، پرت جي تعمير، رنگ ۽ ايپليڪيشن کي لسٽ ڪريو. عام پراڊڪٽ کي نشان لڳايو ۽ تمام ڏکيو سائيز.
- معيار جو نالو ڏيو.صحيح معيار ڏيو، حصو، ايڊيشن، قومي اپنائڻ ۽ اندروني ڊرائنگ. ختم ٿيل پائپ جي چڪاس واري منصوبي کي شامل ڪريو.
- مواد ظاهر ڪريو.مڪمل پي وي سي فارمولا يا درست پي اي، پي پي يا پي پي آر گريڊ، اضافو، فلر، رنگ، ري سائيڪل ٿيل مواد ۽ سپلائر ڊيٽا شيٽ مهيا ڪريو.
- شرح جي وضاحت ڪريو.هر نازڪ پراڊڪٽ لاءِ خالص وڪڻڻ لائق آئوٽ ۽ لائين اسپيڊ ڏيو، گڏوگڏ موجود کولنگ ظرفيت ۽ عام آپريٽنگ شيڊول.
- وضاحت ڪريو extruder.رياست اڪيلو، متوازي ٽوئن يا مخروطي ٽوئن اسڪرو؛ سکرو قطر؛ موٽر طاقت؛ عام پگھل دٻاء ۽ گرمي پد؛ اڊاپٽر ترتيب؛ ۽ موجوده عمل جي حد.
- انٽرفيس کي ڪنٽرول ڪريو.فلانج سان ڳنڍيو، رجسٽر، بولٽ جو دائرو، سيلنگ جو منهن، پگھل انٽ، مرڪز جي اوچائي، سينسر-پورٽ ۽ سپورٽ ڊرائنگ.
- اليڪٽرڪ تفصيل بيان ڪريو.لسٽ ڪريو ھيٽر وولٹیج ۽ فریکوئنسي، Thermocouple قسم، ڪنيڪٽر معياري، ڪنٽرولر مطابقت، ڪيبل جي ڊيگهه ۽ خطرناڪ-علائقي گھربل جيڪڏھن قابل اطلاق.
- هيٺيون لائين ڏيکاريو.ڪيليبريٽر جا طول و عرض، ويڪيوم ٽينڪ، کولنگ ڊگھائي، اسپري يا وسرجن جو بندوبست، هٽائڻ جو قسم، سينٽرل لائن ۽ ڊاء ايگزٽ کان فاصلو شامل ڪريو.
- تبديلي جي دائري کي چونڊيو.لسٽ ۾ تبديلي جا حصا، اسپيئر هيٽر ۽ سينسرز، سيل، فاسٽنرز، هٿ ڪرڻ جا اوزار، اسٽوريج ريڪ ۽ گهربل سائيز-تبديلي جي طريقيڪار.
- دستاويز جي وضاحت ڪريو.درخواست اسيمبلي ۽ پارٽ ڊرائنگ، مواد جو بل، مواد ۽ گرمي جي علاج جا رڪارڊ، طول و عرض، برقي لسٽ، آپريٽنگ هدايتون ۽ اسپيئر پارٽس جي فهرست.
- قبوليت جا امتحان لکو.رال، فارمولا، پائپ جي سائيز، رن جو مدو، آئوٽ پٽ، لائن جي رفتار، پروسيس رڪارڊ، طول و عرض نموني ۽ پاس / ناڪام معيار جو نالو ڏيو.
- حمايت واضح ڪريو.تنصيب جي رهنمائي، ڪميشن جي ذميواري، آپريٽر ٽريننگ، ريموٽ مدد ۽ مرڻ واري سر ۽ مڪمل لائين ڪارڪردگي جي وچ ۾ حد تي اتفاق ڪريو.
متبادل ڊيڄاريندڙ:هڪ ڳريل مرڻ هاڻي ان جي اصل طول و عرض کي محفوظ نه ڪري سگهي. مشين جي انٽرفيس ۽ سٺي رکيل پائپ کي ماپيو، اصل ڊرائنگ ڳولھيو ۽ وضاحت ڪريو ته پراڻو سر ڇو بدليو پيو وڃي. نقل ڪرڻ واري هر ڳنڍي طول و عرض ساڳي وهڪري يا ترتيب واري مسئلي کي ٻيهر پيدا ڪري سگهي ٿي.
سکرو جي ٺاھ جوڙ کي پڻ مادي فرض سان ملائڻ گھرجي. Nanhaiya جي برائوز ڪريواڪيلو پيچ, متوازي ٻه پيچرو۽مخروطي ٽوئن اسڪرو بيرلجڏهن انڪوائري مڪمل پلاسٽڪائيزنگ سيڪشن کي پکڙيل آهي. لوازمات ۽ ڳنڍيل اوزار لاء، استعمال ڪريوextrusion اسپيئر پارٽس جي حد.
قبول ڪريو سر پيداوار جي حالت تي جيڪو توھان وڪڻڻ جو منصوبو آھي
طول و عرض جي معائنو ثابت ڪري ٿو ته ٺاهيل اجزاء ڊرائنگ سان ملن ٿا. اهو ثابت نٿو ٿئي ته هڪ مخصوص مرڪب ڪيئن مڪمل لڪير ذريعي وهندو. هڪ آواز قبول ڪرڻ واري منصوبي ۾ ٻه حصا آهن: جزو جي تصديق ۽ هڪ پيداوار هلائڻ.
| قبوليت جو مرحلو | ڇا جي تصديق ڪرڻ لاء | رکڻ لاءِ رڪارڊ |
|---|---|---|
| دستاويز جو جائزو | منظور ٿيل ڊرائنگ جي نظرثاني، مواد جو بل، تبديلي-پارٽ ميٽرڪس، هيٽر ۽ سينسر لسٽ، دستياب ۽ اضافي اسڪوپ | دستخط ٿيل دستاويز رجسٽر |
| اجزاء جي چڪاس | نازڪ انٽرفيس، مرڪوز خاصيتون، سيلنگ منهن، فاسٽنرز، بندرگاهن، مواد، علاج ۽ نظر ايندڙ وهڪري جي سطح جي حالت | Dimensional ۽ مواد يا علاج رڪارڊ ترتيب ۾ بيان |
| اسيمبلي جي چڪاس | فٽ، اورينٽيشن، هيٽر جي تنصيب، سينسر داخل ڪرڻ، مرڪزي حرڪت، سپورٽ، کڻڻ ۽ رسائي | تصويرن سان گڏ اسيمبلي چيڪ لسٽ |
| گرمي جي چڪاس | زون جي سڃاڻپ، ڪنٽرولر جواب، سينسر پڙهڻ، موجوده ڊرا ۽ حرارتي استحڪام | زون نقشو ۽ مستحڪم پڙهائي |
| پيداوار هلائڻ | منظور ٿيل مواد، پائپ جي ماپ، ٻاھر، لائن جي رفتار، گرمي پگھل، دٻاء، موٽر لوڊ، ويڪيوم ۽ ٿڌي حالتون | وقت جي بنياد تي پروسيس شيٽ ۽ برقرار رکيل نمونا |
| پائپ جي چڪاس | OD، ڀت گھڻن گھڙين جي پوزيشن تي، اوولٽي، ماس في لمبائي، اندروني ۽ ٻاهرئين سطح، سڌي ۽ گهربل معياري ٽيسٽ | انسپيڪشن رپورٽ نموني پوزيشن ۽ پيداوار جي وقت سان ڳنڍيل آهي |
| معمولي آپريشن | شروعاتي، مرڪزي اصلاح، هڪ عام اسٽاپ، محفوظ ڌار ڌار ڪرڻ يا هڪ اتفاق ٿيل سائيز جي تبديلي | آپريٽر سائن آف ۽ کليل شين جي فهرست |
خريدار جي عام فارموليشن استعمال ڪريو جڏهن عملي. جيڪڏھن ھڪڙو متبادل مواد گھربل آھي، فرق کي رڪارڊ ڪريو ۽ محدود ڪريو جيڪو امتحان ثابت ٿئي ٿو. هڪ ڪامياب پي اي رن پي وي سي فارمولا جي تصديق نٿو ڪري، ۽ هڪ ٿلهي ڀت گهٽ رفتار واري پيداوار پتلي ڀت جي تيز رفتار واري حالت کي ثابت نٿو ڪري.
اسان جي ڪارخاني جو ڏيک:اسان هڪ مستحڪم رن کي ترجيح ڏيون ٿا پيچيدگي جي ماپن سان گڏ هڪ مختصر ڊسپلي تي وڌ ۾ وڌ پيداوار تي. پريشر ٺهڻ گهرجي، ڀت جي ريڊنگ ڪنٽرول ٿيڻ گهرجي، هيٽر کي غير معمولي طور تي نه هلڻ گهرجي ۽ ٿڌي پائپ کي منظور ٿيل انسپيڪشن کي پورو ڪرڻ گهرجي. اهو نتيجو ڏئي ٿو ٻنهي پاسن کي هڪ مفيد حوالو پوائنٽ.


اڪثر پڇيا ويا سوال
ڪهڙي معلومات جي ضرورت آهي هڪ پائپ extrusion مرڻ سر جي اقتباس ڪرڻ لاء؟
پوليمر گريڊ ۽ فارمولا موڪليو، پائپ جو معيار، مڪمل سائيز ۽ ڀت جي حد، ٽارگيٽ آئوٽ پُٽ ۽ لائين اسپيڊ، ايڪسٽروڊر جو قسم، ميلٽ انليٽ ۽ فلانج ڊرائنگ، هيٽر وولٽيج، سينسر جون گهرجون، هيٺيون وهڪري جي حساب سان تفصيل، ترجيحي تبديلي جا حصا ۽ هڪ قبوليت وارو منصوبو. موجوده ڪنيڪشن جون تصويرون ۽ ماپيل ڊرائنگ متبادل منصوبن لاءِ پڻ ڪارآمد آهن.
ڇا ھڪڙو پائپ مرڻ وارو سر پي وي سي، پي اي ۽ پي پي آر کي هلائي سگھي ٿو؟
هڪ گڏيل ٻاهرئين جسم ٽيڪنالاجي طور ممڪن ٿي سگهي ٿو هڪ تنگ بيان ڪيل منصوبي ۾، پر PVC، PE ۽ PPR ساڳيا وهڪري، حرارتي يا ترتيب ڏيڻ واريون حالتون پيدا نه ڪندا آهن. اسان پهريون ڀيرو مڪمل فارموليشن، آئوٽ پٽ، سائيز جي حد، وهڪري جي رستي جي گهرج ۽ صفائي جو طريقو مقابلو ڪيو. الڳ اوزار يا هڪ الڳ سر محفوظ پيداوار پسند ٿي سگهي ٿو.
ڇا پائپ مرڻ جو قطر آخري پائپ قطر جي برابر آهي؟
عام طور تي نه. گرم ٽيوب مرڻ کان پوءِ تبديل ٿي ويندي آهي ڇاڪاڻ ته ڳرڻ لڳندو آهي، هيٺ لهي ويندو آهي، ڪيليبريٽر ۾ داخل ٿيندو آهي ۽ ٿڌو ٿيندو آهي. گهربل مرڻ ۽ مينڊيل طول و عرض مواد، آئوٽ، لائن جي رفتار، ويڪيوم سيزنگ ۽ کولنگ سسٽم سان ٺهيل هجن، بجاء سڌو سنئون پائپ جي ماپ مان نقل ڪرڻ جي.
ڇا مرڻ وارو سر اڪيلو پائپ جي ڀت جي ٿلهي ۽ اوولٽي جي ضمانت ڏئي سگهي ٿو؟
نمبر. ڊي هيڊ ڪنولر ميلٽ ڊسٽريبيوشن کي قائم ڪري ٿو، پر آخري ديوار جي ٿلهي ۽ اوولٽي جو دارومدار به پگھلڻ جي استحڪام، سينٽرنگ، درجه حرارت جي توازن، ڪيليبريٽر جي حالت، ويڪيوم، کولنگ، هول آف الائنمينٽ ۽ لائن جي رفتار تي آهي. قبوليت کي مڪمل آپريٽنگ لائن کي جانچڻ گهرجي.
ننھيا ڪھڙو مواد استعمال ڪندو آھي ڊاءِ ھيڊز کي ڪڍڻ لاءِ؟
Nanhaiya's General extruder die head page 38CrMoAl nitriding سان ۽ HV950 کان HV1000 جي مٿاڇري جي سختيءَ سان. وقف ٿيل پائپ خارج ڪرڻ واري مرڻ واري سر کي سخت سطحن سان مصر واري اسٽيل طور بيان ڪيو ويو آهي. حتمي مواد، گرمي جي علاج ۽ گندي-مٿاڇري جي گهرج جي تصديق ڪئي وڃي رال، additives ۽ صفائي جو طريقو منظور ٿيل وضاحتن ۾.
ڇا مون کي خريد ڪرڻ گهرجي هڪ مرڻ وارو سر ڪيترن ئي سائزن جي داخلن سان يا ڪيترن ئي مڪمل سرن سان؟
تبديل حصن کي استعمال ڪريو جڏھن سائيز جي حد، ٻاھرين ۽ صفائي جي معمولي ھڪڙي جسم کي اجازت ڏئي ٿو ته ڪم کي ڍڪڻ جي ضرورت کان سواء. الڳ سر سمجھ ۾ اچي سگھن ٿا جڏھن مصنوعات قطر، پوليمر، ٻاھر، پرت جي جوڙجڪ يا تبديلي جي تعدد ۾ تمام گھڻو مختلف آھن. مجموعي تبديلي جي وقت ۽ پيداوار جي خطري جو مقابلو ڪريو، اڪيلو قيمت جي قيمت نه.
ڪيئن هڪ پائپ extrusion مرڻ سر قبول ڪيو وڃي؟
ڊرائنگ، مواد، علاج، هيٽر، سينسر، فلج ۽ وهڪري جي رستي جي چڪاس سان شروع ڪريو. پوءِ اتفاق ٿيل پيداوار واري مواد کي مخصوص پائپ جي سائيز، ٻاھرين ۽ لائين جي رفتار تي ھلايو. رڪارڊ درجه حرارت، پگھلڻ جو دٻاء، ڀت جي ريڊنگ، فريم جي چوڌاري، ٻاهرئين قطر، اوولٽي، سطح جي حالت، ماس في لمبائي ۽ ڪنهن به ٽيسٽ کي ٽارگيٽ پائپ معيار جي ضرورت آهي.
ڇا سبب آهي ته هڪ ٻاهرئين پائپ جي ڀت جي هڪ پاسي ٿلهي آهي؟
ممڪن سببن ۾ شامل آهن مرڻ يا مينڊيل غلط سينٽرنگ، گرمي پد جي عدم توازن، اڻ برابري پگھلڻ وارو وهڪرو، وهڪري جي رستي ۾ ذخيرو يا نقصان، غير مستحڪم ٻاھر ڪڍڻ وارو آئوٽ، ڪيليبرٽر جي غلط ترتيب، غير برابر ويڪيوم يا کولنگ، ۽ ھول آف غلط ترتيب. ھيٺئين مسئلي کي لڪائڻ لاءِ سينٽرنگ بولٽ استعمال ڪرڻ کان اڳ رجحان چيڪ ڪريو.
Nanhaiya جي موجوده پراڊڪٽ، سامان ۽ خدمت جي معلومات مان تيار ڪيل ٽيڪنيڪل مواد، صرف سرڪاري ISO پائپ-معياري صفحن جي مدد سان. فائنل مرڻ جاميٽري، مواد، علاج، طول و عرض ۽ قبوليت جا معيار منظور ٿيل منصوبي جي وضاحت سان بيان ڪيا ويا آهن.