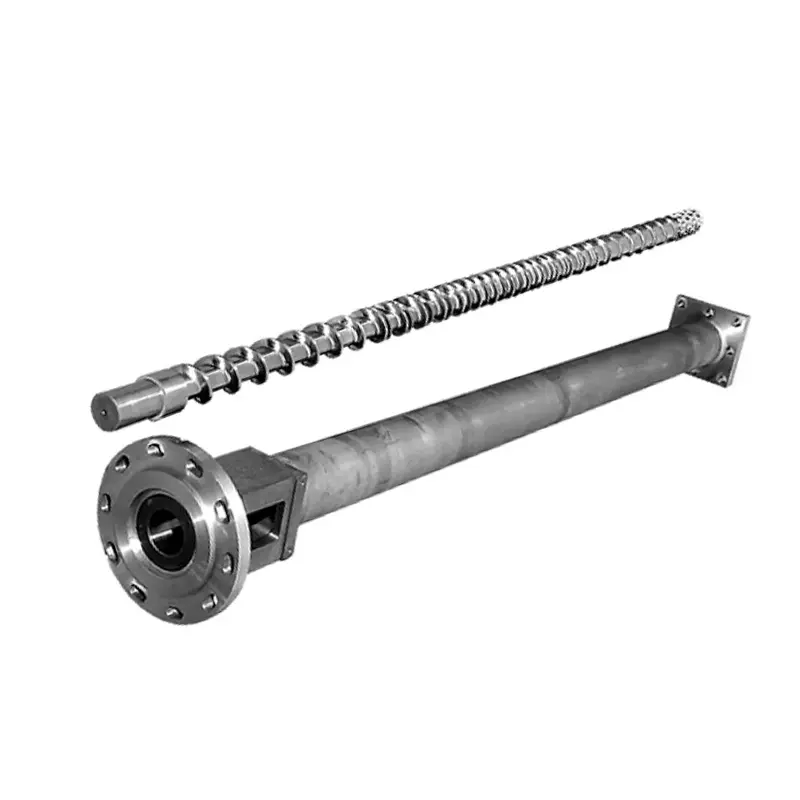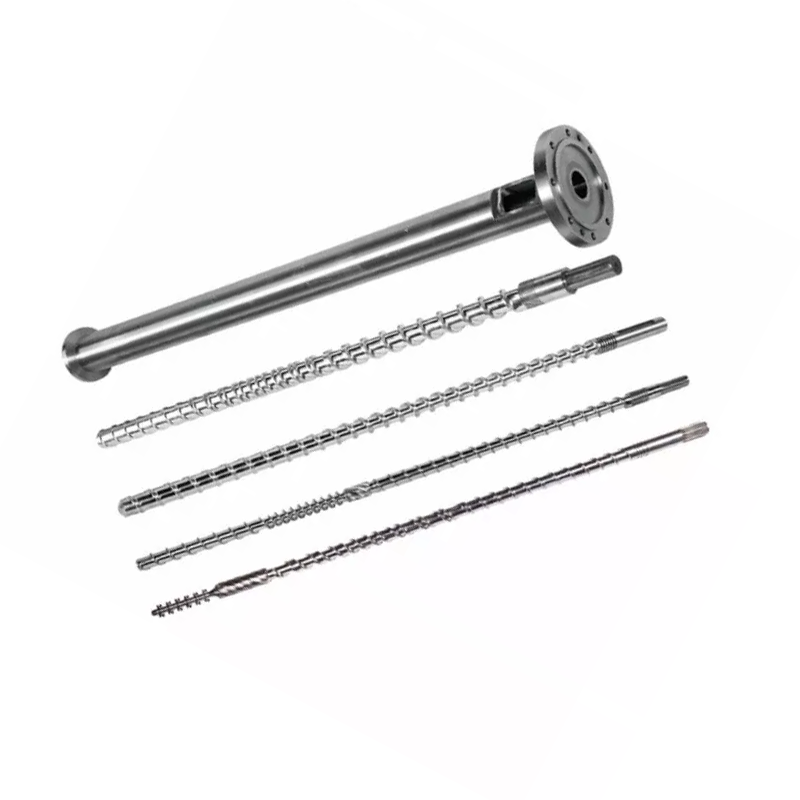
انجڻ اسڪرو L/D تناسبڪم ڪندڙ ڊگھائي اسڪرو قطر سان ورهايل آھي، ۽ گھڻا انجيڪشن اسڪرو 18:1 کان 25:1 تائين ھلندا آھن. هتي اهو آهي جيڪو توهان کي ڪو خاص شيٽ نه ٻڌائي ٿو: توهان L/D کي تبديل نه ٿا ڪري سگهو هڪ مشين تي جيڪو توهان وٽ اڳ ۾ ئي آهي. ڊيگهه بيرل طرفان مقرر ڪئي وئي آهي. جيڪو توهان تبديل ڪري سگهو ٿا اهو آهيسکرو قطر، ۽ هڪ مقرر ٿيل بيرل ۾ ته هڪ پسند ايل / ڊي، شاٽ جي گنجائش، ۽ انجڻ جي دٻاء کي گڏ ڪري، مخالف طرفن ۾. ھڪڙو ننڍڙو اسڪرو ھڪڙو اعلي L / D، ھڪڙو ننڍڙو شاٽ، ۽ وڌيڪ دٻاء ڏئي ٿو. انهي واپار کي توهان جي رال ۽ توهان جي حصي سان ملائي، ۽ اڪثر L/D سوالن جا پاڻ جواب ڏين ٿا.
انجيڪشن اسڪرو تي L/D تناسب جو مطلب ڇا آهي
L/D اسڪرو جي ڪم ڪندڙ ڊيگهه آهي (L) ان جي ٻاهرئين قطر (D) سان ورهايل آهي. ويڪر کان 22 ڀيرا ڊگھو اسڪرو جو L/D 22:1 هوندو آهي.
تناسب ماپ سان گڏ ماپ. 22:1 تي 40 ملي ايم اسڪرو جي ڪم ڪندڙ ڊيگهه 880 ملي ميٽر آهي. 22:1 تي هڪ 80 ايم ايم اسڪرو 1,760 ملي ميٽر ڊگهو آهي. ساڳيو تناسب، بلڪل مختلف مشينون.
ڇا تناسب اصل ۾ بيان ڪري ٿواسڪرو کي ڪيترو رن وي پنهنجو ڪم ڪرڻو آهي. کاڌ خوراڪ، پگھلڻ، ۽ ماپنگ سڀ ان ڊگھائي سان گڏ ٿين ٿا. وڌيڪ ڊيگهه جو مطلب آهي وڌيڪ پگھلڻ جي صلاحيت ۽ وڌيڪ ميلاپ. گھٽ ڊگھائي جو مطلب آھي ٻنھي کان گھٽ، ۽ مواد کي گرم ڪرڻ لاءِ گھٽ وقت.
اڪثر انجيڪشن اسڪرو 18:1 ۽ 25:1 جي وچ ۾ لينڊ ڪندا آهن، 20:1 کان 22:1 جي وچ ۾ عام مقصدن واري مشينن تي عام زمين. ستون ھدايت اسان ۾ مڪمل تصوير پکڙيل آهيانجيڪشن مولڊنگ اسڪرو بيرل گائيڊ.
ڇو انجيڪشن L/D Extrusion L/D کان ننڍو آهي
Extruders عام طور تي 25:1 کان 33:1 تائين هلندا آهن. انجيڪشن اسڪرو ننڍو رهندو آهي، ۽ ان جو سبب چڪر آهي، روايت نه آهي.
هڪ extruder اسڪرو مسلسل گھمندو آهي. مواد هڪ آخر ۾ داخل ٿئي ٿو، ذريعي منتقل ٿئي ٿو، ۽ ٻئي طرف ڇڏي ٿو. ڪجھ به انتظار نٿو ڪري.
هڪ انجيڪشن اسڪرو دفن ۾ ڪم ڪري ٿو. اهو هڪ شاٽ کي پلاسٽڪ ڪرڻ لاء گھمندو آهي، واپس وٺي ٿو، پوء روڪي ٿو. اهو انجيڪشن ڪري ٿو، ۽ ٺهيل ٿڌي. ان سموري عرصي دوران، بيرل ۾ اڳ ۾ ئي پگھل اڃا تائين بيھي ۽ گرم رھي ٿو.
اهو انتظار سڄو فرق آهي. هڪ ڊگهو بيرل وڌيڪ پگھل رکي ٿو، ۽ هڪ انجيڪشن مشين تي، وڌيڪ ڳرڻ جو مطلب آهي وڌيڪ مواد وڌيڪ چڪر جي انتظار ۾. گرمي-حساس رال لاء، اضافي ڊيگهه اضافي گنجائش نه آهي. اهو اضافي حرارتي تاريخ آهي.
تنهن ڪري انجيڪشن ڊيزائن پگھلڻ جي گنجائش کي رهائش واري وقت جي مقابلي ۾ توازن رکي ٿو، جڏهن ته اخراج گهڻو ڪري صرف پگھلڻ جي صلاحيت خريد ڪري ٿو.
اها شيءِ ڪو به توهان کي نه ٿو ٻڌائي: توهان L/D تبديل نٿا ڪري سگهو
L/D جي باري ۾ مضمونن جي ڳالهه ٻولهه ڄڻ ته توهان کي هڪ نمبر چونڊڻو آهي. هڪ مشين تي توهان اڳ ۾ ئي مالڪ آهيو، توهان نٿا ڪريو.
ايل بيرل طرفان مقرر ڪئي وئي آهي.بيرل هڪ مشيني دٻاءُ وارو برتن آهي جيڪو مشين جي فريم ۾ بند ڪيو ويو آهي، ان جي هيٽر زونز، فيڊ گلا، ۽ سڀني کي هڪ ڊگھائي جي چوڌاري ٺهيل آهي. ڪو به بيرل ڊگهو نه ٿو ڪري.
تنهن ڪري L/D ۾ صرف متغير ڇڏي ويو D آهي، سکرو قطر. قطر کي تبديل ڪريو، ۽ ان سان تناسب تبديل ڪريو، ڇاڪاڻ ته لڪير جي مٿان ڊگھائي ڪڏهن به حرڪت نه ڪندو آهي.
اهو ئي سبب آهي ته مشين ٺاهيندڙ هڪ ئي مشين لاءِ ٻه يا ٽي اسڪرو قطر جي فهرست ڪن ٿا. اهي توهان کي پيش نه ڪري رهيا آهن ٽي شاٽ سائيز. اهي توهان کي پيش ڪري رهيا آهن ٽي پوائنٽ هڪ واپاري بند وکر تي، ۽ شاٽ سائيز صرف هڪ شيء آهي جيڪو حرڪت ڪري ٿو.
سکرو قطر: اهو ليور جيڪو هر شيء کي منتقل ڪري ٿو
هڪ مقرر ٿيل بيرل ۾، هڪ پسند هڪ ئي وقت ۾ چار شيون منتقل ڪري ٿو. ھن ٽيبل کي سمجھو ۽ توھان سمجھو انجيڪشن L/D.
| جيڪڏهن توهان هڪ چونڊيو ... | ننڍو سکرو قطر | وڏو سکرو قطر |
|---|---|---|
| L/D تناسب | مٿاهون(ساڳي ايل، ننڍو ڊي) | هيٺيون(ساڳي ايل، وڏو ڊي) |
| شاٽ جي گنجائش | ننڍو(گهٽ حجم في ايم ايم اسٽروڪ) | وڏو |
| انجکشن دٻاء موجود آهي | مٿاهون(ساڳئي قوت ننڍي علائقي تي) | هيٺيون |
| پگھلڻ جي گنجائش في شاٽ | بهتر(وڌيڪ L/D گھٽ مواد لاءِ) | گهٽ سخي |
| ڏنل حصي لاءِ رهائش جو وقت | ننڍو(شاٽ ھڪڙو ننڍڙو بيرل وڌيڪ استعمال ڪندو آھي) | ڊگھو |
| سوٽ | ننڍي سڌائي جا حصا، پتلي ديوارون، اعلي viscosity ۽ گرمي-حساس resins | وڏو ڦاٽو ، ڪمي جي رڳن جو ، ٿلهو ڀاڱو |
پريشر قطار کي ٻيهر پڙهو، ڇو ته اهو فيصلو ڪري ٿو وڌيڪ نوڪريون ماڻهن جي توقع کان. مشين جي هائيڊولڪ يا اليڪٽرڪ ڊرائيو هڪ مقرر قوت کي اسڪرو جي پٺي ڏانهن پهچائي ٿي. دٻاء واري قوت کي علائقي طرفان ورهايو ويندو آهي. هڪ ننڍڙو اسڪرو گهٽ منهن وارو علائقو آهي، تنهنڪري ساڳئي قوت وڌيڪ ڳري دٻاء پيدا ڪري ٿي.
ان ڪري ٿلهي ڀت ۽ اونچي ويسڪوسيٽي جو ڪم اڪثر ڪري ننڍي اسڪرو تي ٿئي ٿو: اهو پگھلڻ کي هڪ تنگ غار ۾ ڌڪي سگهي ٿو، جنهن کي وڏو اسڪرو ڀري نٿو سگهي. اعلي L/D جيڪو ان سان گڏ اچي ٿو اهو هڪ بونس آهي، نه هڪ اتفاق.
۽ رهائش واري قطار کي به پڙهايو. اھو اھو آھي جيڪو خاموشي سان فيصلو ڪري ٿو ته ڇا توھان جو PC پيلو آھي.

ڪيئن L/D شاٽ سائيز کي متاثر ڪري ٿو
سختي سان، ايل / ڊي شاٽ سائيز کي مقرر نٿو ڪري. قطر ۽ اسٽروڪ ڪندا: شاٽ جو حجم اسڪرو جي ڪراس-سيڪشنل ايريا کي ضرب ڪيو ويندو آهي جيڪو ڪيترو پري سفر ڪري ٿو.
پر هڪ حقيقي مشين تي توهان انهن کي الڳ نٿا ڪري سگهو، ڇاڪاڻ ته ساڳيو قطر جيڪو توهان جي شاٽ کي سيٽ ڪري ٿو توهان جي L/D کي پڻ سيٽ ڪري ٿو. ننڍي سڌائي واري حصي لاءِ ننڍڙو اسڪرو چونڊيو، ۽ توهان ساڳئي وقت اعليٰ L/D چونڊيو آهي.
عملي نتيجو هڪ خوش قسمت آهي. اهو اسڪرو جيڪو توهان کي ننڍڙو شاٽ ڏئي ٿو توهان کي وڌيڪ پگھلڻ واري ڊيگهه في گرام مواد ۽ اعلي انجڻ جو دٻاء پڻ ڏئي ٿو. اهي ٽي خاصيتون ساڳيون نوڪريون آهن، ڇو جو واپار گهڻو ڪري صاف طور تي ڪم ڪري ٿو.
جتي اهو خوش ٿيڻ بند ٿئي ٿو جڏهن توهان هڪ حصو کي غلط اسڪرو تي مجبور ڪيو. وڏي قطر واري اسڪرو تي تمام ننڍڙو شاٽ هلايو ۽ توهان ٻنهي مان بدترين حاصل ڪريو: هڪ گهٽ L/D، توهان جي شاٽ جي ڀيٽ ۾ هڪ وڏو بيرل حجم، ۽ مواد جيڪو تمام گهڻي عرصي تائين گرميءَ ذريعي هلندو آهي.
رهائش جو وقت: معيار جو قاتل توهان حساب ڪري سگهو ٿا
رهائش جو وقت اهو آهي ته پوليمر جو ڏنل ٽڪرو انجڻ کان اڳ بيرل اندر گرم رهي ٿو. اهو انجيڪشن مولڊنگ ۾ سڀ کان وڌيڪ هيٺ ڏنل نمبر آهي، ۽ توهان ان جو اندازو 30 سيڪنڊن ۾ لڳائي سگهو ٿا.
رهائش جو وقت ≈ (بيرل شاٽ جي گنجائش ÷ توهان جي شاٽ سائيز) × چڪر جو وقت
ساڳئي يونٽن ۾ ٻئي صلاحيتون. مشين جي درجه بندي مان شاٽ جي گنجائش وٺو.
مثال طور ڪم ڪريو. هڪ مشين 200 گرام شاٽ جي گنجائش تي درجه بندي ڪئي وئي، 30 سيڪنڊن جي چڪر تي 20 گرام حصو هلائيندي. تناسب 10 آهي، تنهنڪري ڳرڻ لڳ ڀڳ ڏهن چڪرن ذريعي ويهندو آهي. رهائش جو وقت اٽڪل 300 سيڪنڊ، يا پنج منٽ آهي.
پگھلڻ واري گرمي پد تي پنج منٽ PC، POM، PET، يا PVC لاءِ هڪ ڊگهو وقت آهي. توهان جي سيٽنگن بابت ڪجھ به غلط ناهي. حصو صرف بيرل لاء تمام ننڍڙو آهي، ۽ مواد پچي رهيو آهي جڏهن اهو پنهنجي موڙ جو انتظار ڪري ٿو.
ھاڻي اھو ڪم ھڪڙي ننڍڙي اسڪرو ڏانھن منتقل ڪريو. شاٽ جي گنجائش گهٽجي وڃي ٿي، چئو، 80 گرام. اهو ئي 20 گرام حصو هاڻي بيرل جو چوٿون حصو استعمال ڪري ٿو، پگھل ڏهن جي بدران چئن چڪرن ۾ ٿئي ٿو، ۽ رهائش جو وقت لڳ ڀڳ ٻن منٽن تائين پوي ٿو.
توهان ڪو به سيٽ پوائنٽ تبديل نه ڪيو آهي. توهان سکرو قطر کي تبديل ڪيو، ۽ تباهي وارو مسئلو ان سان گڏ ٿيو.
20-80٪ شاٽ ظرفيت بينڊ
عام طور تي حوالو ڏنو ويو انڊسٽري ھدايت آھي توھان جي شاٽ کي تقريباً 20٪ ۽ 80٪ جي وچ ۾ مشين جي درجه بندي شاٽ گنجائش جي وچ ۾. توهان جي مشين جي دستياب جي خلاف بينڊ جي تصديق ڪريو، پر ان جي پويان منطق هر جڳهه تي رکيل آهي.
بينڊ جي هيٺان، رهائش جو وقت ڊگهو هلندو آهي. مواد گرميءَ جي ذريعي تمام گھڻا سفر ڪري ٿو، ۽ گرميءَ جي حساس ريزين کي خراب ڪري ٿو. اها ناڪامي آهي جيڪا مٿين فارمولا کي پڪڙي ٿي.
بينڊ جي مٿان، ٻه شيون ٽوڙيو. مناسب کشن رکڻ لاءِ ڪافي بيرل بچيل نه آھي، تنھنڪري پيڪنگ کي شاٽ ڪرڻ لاءِ متضاد شاٽ ملي ٿو. ۽ اسڪرو وٽ مواد جي تقريبن مڪمل بيرل کي پگھلڻ لاءِ گھٽ وقت ۽ ڊگھائي آھي، تنھنڪري پگھلڻ جو معيار ان وقت خراب ٿئي ٿو جڏھن توھان ان مان گھڻا پڇي رھيا آھيو.
بينڊ جي وچ ۾ زمين ۽ مشين کي ڪم ڪرڻ لاء ڪمرو آهي. جيڪڏهن توهان جو حصو ان کان ٻاهر بيٺو آهي، صحيح درست ڪرڻ هڪ مختلف اسڪرو قطر، يا هڪ مختلف مشين آهي، نه پروسيس سيٽنگن جو هڪ هيروڪ سيٽ.
ڪيئن L/D پگھل جي معيار کي متاثر ڪري ٿو
ڊيگهه پگھلڻ جي صلاحيت آهي، ۽ پگھلڻ جي صلاحيت معيار آهي.
وڌيڪ L / D وڌيڪ مڪمل پگھل ڏئي ٿو.گرم بيرل جي ديوار جي خلاف مضبوط پيلن کي اڳتي وڌڻو پوندو آهي، تنهنڪري انهن مان ٿورڙا اڻڄاتل طور تي بچندا آهن. سخت اسپيڪس ۽ لينس جي شڪل واري حصي ۾ شامل ٿيڻ جي ناڪامي پگھلڻ جي ناڪامي آهي، ۽ ڊگھائي انهن سان وڙهندي آهي.
وڌيڪ L/D وڌيڪ هڪجهڙائي وارو پگھل ڏئي ٿو.گرمي پد ختم ٿي وڃي ٿو، رنگ ۽ فلر بهتر ورهائي ٿو، ۽ پگھل چيڪ جي انگوزي تي پهچي ٿو، شاٽ کان شاٽ تائين وڌيڪ برابر آهي. اهو هڪ وسيع پروسيس ونڊو طور ڏيکاري ٿو.
وڌيڪ ايل / ڊي پڻ وڌيڪ حرارتي تاريخ ڏئي ٿو.ساڳي ڊگھائي جيڪا چڱيءَ طرح پگھلجي ٿي ان ۾ به مواد وڌيڪ رکي ٿو، ۽ PVC، PC، POM ۽ PET لاءِ، اها قيمت آهي، فائدو نه.
تنهنڪري ڳري معيار نه آهي وڌيڪ بهتر آهي. اھو ھڪڙو توازن آھي: مڪمل طور تي پگھلڻ لاءِ ڪافي ڊگھائي، ايتري قدر بيرل حجم جو مواد استعمال ٿيڻ لاءِ تمام گھڻو انتظار ڪري. جڏهن پگھلڻ جي صلاحيت توهان جي مخصوص رڪاوٽ آهي، هڪ رڪاوٽ اسڪرو ان کي بيرل جي ملي ميٽر شامل ڪرڻ کان سواء وڌائي ٿو.
رال ۽ حصو طرفان ايل / ڊي ۽ قطر چونڊڻ
واپار کي گڏ ڪريو ۽ پسند رال ۽ حصو مان نڪرندو.
| توهان جي حالت | طرف جھڪيو | ڇو |
|---|---|---|
| ننڍڙا، پتلي ڀت جا سڌا حصا | ننڍو اسڪرو، اعلي L/D | اعلي انجيڪشن پريشر پتلي حصن کي ڀريندو آهي؛ سٺو پگھلڻ في گرام؛ مختصر رهائش |
| گرمي-حساس رال (PC، POM، PET، PVC) | شاٽ لاء ننڍو اسڪرو؛ L / D بئنڊ جي ننڍڙي پڇاڙي | رهائش وقت دشمن آهي. شاٽ کي بيرل ظرفيت جي لحاظ کان وڏو رکو |
| هاء-viscosity انجنيئرنگ resin | ننڍو اسڪرو، اعلي L/D | ڀرڻ لاءِ دٻاءُ جي ضرورت آھي ۽ چڱي طرح پگھلڻ لاءِ ڊگھائي |
| وڏا شاٽ، ڪموڊ رين (PE، PP، PS) | وڏو اسڪرو، لوئر L/D | صلاحيت جي اڳواڻي؛ اهي resins گھٽ پگھلڻ واري ڊيگهه کي برداشت ڪن ٿا |
| ٿلهو ڀت وارو حصو ، سست چڪر | وڏو اسڪرو ، واچ جي رهائش | ڊگھو چڪر رهائش واري وقت کي وڌائي ٿو. ڪم ڪرڻ کان اڳ ٻيهر ڳڻپ ڪريو |
| شيشي سان ڀريل يا ٻرندڙ مرڪب | في حصو قطر؛ تبديل ڪريومٿاڇري | L / D حصو پٺيان. لباس جو جواب هڪ bimetallic بور آهي، نه هڪ مختلف ڊيگهه |
| اعلي پيداوار تي unmelts | ساڳيو قطر؛ رڪاوٽ پيچ | توهان کي پگھلڻ جي صلاحيت جي ضرورت آهي، نه بيرل جي ڊيگهه. بيرل ڪنهن به صورت ۾ تبديل نه آهي |
آخري ٻن قطارن کي نوٽ ڪريو. ٻه سڀ کان وڌيڪ عام مسئلا جيڪي مولڊر اسان وٽ آڻيندا آهن اهي سڀ L/D مسئلا نه آهن، ۽ انهن کي حل ڪرڻ لاءِ مختلف اسڪرو قطر خريد ڪرڻ پئسو ضايع ڪري ٿو.
انجيڪشن مولڊنگ ۾ عام L/D غلطيون
- نقل ڪرڻ هڪ extrusion L/D.هڪ 30: 1 نمبر هڪ extruder ٽيبل مان هڪ انجڻ اسڪرو تي لاڳو ڪيو ويو آهي رهائش واري وقت جي مسئلي کي نظر انداز ڪري ٿو جيڪو انجيڪشن مولڊنگ کي بيان ڪري ٿو. ٻئي مشينون مختلف ڪم ڪن ٿيون.
- فرض ڪرڻ بهتر آهي.وڌيڪ ڊگھائي وڌيڪ پگھلندي آھي۽وڌيڪ حرارتي تاريخ. گرمي-حساس رال تي، ٻيو هڪ کٽي ٿو ۽ مواد خراب ٿئي ٿو.
- شاٽ کان ظرفيت جي تناسب کي نظر انداز ڪرڻ.سڀ کان وڌيڪ عام معيار جو مسئلو جيڪو اسان جاميٽري ڏانهن ڏسندا آهيون اهو هڪ ننڍڙو حصو آهي جيڪو وڏي بيرل ۾ پکايا ويندا آهن. ڪو به ان کي چيڪ نٿو ڪري، ڇاڪاڻ ته اهو ڪنهن به سيٽنگ اسڪرين تي ناهي.
- مڃڻ L / D هڪ موجوده مشين تي تبديل ڪري سگهجي ٿو.اهو نٿو ڪري سگهي. بيرل ايل سيٽ ڪري ٿو. صرف قطر توهان کي چونڊڻ لاء آهي.
- پگھلڻ واري مسئلي لاءِ L/D کي الزام ڏيڻ.جيڪڏهن اڻڄاتل صرف اعلي پيداوار تي ظاهر ٿيندا آهن، توهان جي پگھلڻ جي صلاحيت مختصر آهي، نه توهان جي بيرل. هڪ رڪاوٽ اسڪرو انهي کي ساڳئي بيرل ۾ درست ڪري ٿو.
- لباس جي مسئلي لاء ايل / ڊي کي الزام ڏيڻ.هڪ ئي اسڪرو جي رفتار تي گرڻ واري پيداوار کي ڪليئرنس آهي، جاميٽري نه. ان کي ماپ ڪريو ان کان پهريان ته توهان ڪنهن به شيء کي ٻيهر ترتيب ڏيو.

ساڄي اسڪرو کي ڪيئن آرڊر ڪجي
ھڪڙو اسڪرو ٺاھيندڙ ٺاھيو انھن مان جيڪي توھان انھن کي ٻڌايو. انهن کي موڪليو، ۽ قطر ۽ جاميٽري جي سفارش هيٺ ڏنل آهي.
- مشين برانڊ، ماڊل، ۽ موجوده سکرو قطر.هڪ نالي واري تصوير ان جي اڪثريت کي ڍڪيندي آهي، ۽ اهو اسان کي ٻڌائي ٿو بيرل جي ڊيگهه جيڪا توهان اندر ڪم ڪري رهيا آهيو.
- مشين جي درجه بندي شاٽ گنجائش،جيڪڏھن توھان ڄاڻو ٿا، ۽ توھان جو اصل حصو وزن.
- سائيڪل جو وقت.مٿي ڏنل ٻن انگن سان، توهان جي رهائش جو وقت حساب ڪري سگهجي ٿو.
- رال، گريڊ، ۽ ڀريندڙ مواد.هي ڪمپريشن پروفائل ۽ سطح جي علاج کي ڊرائيو ڪري ٿو جيترو قطر.
- عيب جيڪو توهان چاهيو ٿا ختم ٿي وڃي.رهائش تي پيلي پوائنٽون. پگھلڻ جي گنجائش تي اڻ پگھل پوائنٽ. دٻاء تي يا چيڪ انگ تي مختصر شاٽ پوائنٽ. هر هڪ مختلف جواب آهي.
- هڪ ڊرائنگ، يا توهان جو ڳريل اسڪرو.يا ته اسان کي توهان جي مشين ٺاهڻ جي اجازت ڏئي. هڪ ڳريل حصو سي ايم ايم جي سامان تي ± 0.01 ملي ميٽر تي ماپيو ويندو آهي ۽ جاميٽري ٻيهر ٺهيل آهي.
ننھيا سان ڪم ڇو
اسان کي موڪليو حصو وزن، چڪر جو وقت، ۽ مشين جو ماڊل، ۽ اسان توهان کي ڪجھ به چوڻ کان اڳ رهائش واري وقت جي رياضي کي هلائينداسين. ڪڏهن ڪڏهن جواب هڪ مختلف اسڪرو قطر آهي. ڪڏهن ڪڏهن اهو بيرل ۾ هڪ رڪاوٽ اسڪرو آهي جيڪو توهان وٽ اڳ ۾ ئي آهي. ڪڏهن ڪڏهن ائين ٿيندو آهي ته توهان جي نوڪري هڪ مختلف مشين تي آهي، ۽ اسان ائين چوندا سين.
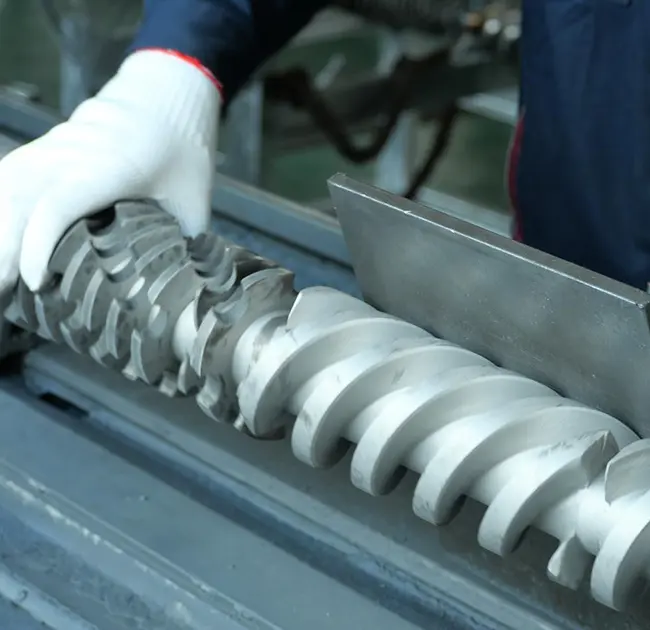
جڏهن ته هڪ نئون اسڪرو جواب آهي، Nanhaiya تعمير ڪيو آهيانجيڪشن مولڊنگ اسڪرو۽ ويهن سالن کان وڌيڪ بيرل، 38CrMoAlA، 42CrMo، SKD-61، ۽ اسٽينلیس سٹیل ۾، 2.5–3 ملي ايم ٽنگسٽن بيئرنگ الائي پرت سان 62 HRC تائين، جتي فيڊ ان جي گهرج ڪري ٿي.
اسان توهان جي ڊرائنگ، مشين ماڊل، يا ڪپڙا نموني سان ٺاهيندا آهيونمتبادلوڏي مشين برانڊن سان مطابقت، هڪ سيٽ جو گهٽ ۾ گهٽ آرڊر، ۽ 12 ڪلاڪن اندر هڪ اقتباس.
وڙهڻ پيالو، اڻڄاتل، يا مختصر شاٽ؟ پنھنجي مشين جو ماڊل موڪليو، حصو وزن، چڪر جو وقت، ۽ رال. اسان توهان کي ٻڌائينداسين ته ڇا اهو L/D آهي، قطر، پگھلڻ جي گنجائش، يا لباس، ۽ 12 ڪلاڪن اندر اقتباس.
هڪ اسڪرو سفارش حاصل ڪريواڪثر پڇيا ويا سوال
انجيڪشن مولڊنگ اسڪرو لاءِ عام L/D تناسب ڇا آهي؟
اڪثر انجيڪشن اسڪرو 18:1 ۽ 25:1 جي وچ ۾ هلن ٿا، 20:1 کان 22:1 جي وچ ۾ عام مقصد واري مشينن تي عام ميدان. گرميءَ سان حساس ريزين ننڍي پڇاڙيءَ جي حق ۾ آهن ڇو ته مواد گرم وقت گهٽ گذاريندو آهي. انجنيئرنگ پلاسٽڪ جن کي مڪمل پگھلڻ جي ضرورت هوندي آهي ڊگهي آخر تائين.
ڇا مان پنھنجي انجيڪشن مولڊنگ مشين تي L/D تناسب تبديل ڪري سگھان ٿو؟
سڌو نه. ڊگھائي بيرل طرفان مقرر ڪئي وئي آهي، جيڪا مشين ۾ ڀريل آهي. جيڪو توهان تبديل ڪري سگهو ٿا اهو اسڪرو قطر آهي، ۽ ڇاڪاڻ ته L ساڳيو رهي ٿو، هڪ ننڍڙو قطر خودڪار طور تي هڪ اعلي L/D ڏئي ٿو. اهو واحد انتخاب پڻ توهان جي شاٽ جي صلاحيت ۽ دستياب انجڻ جي دٻاء کي تبديل ڪري ٿو.
ڇا L / D تناسب شاٽ جي سائيز کي متاثر ڪري ٿو؟
اڻ سڌي طرح، ۽ الڳ الڳ. شاٽ حجم اسڪرو قطر ۽ اسٽروڪ مان اچي ٿو، نه L/D کان. پر هڪ مقرر ٿيل بيرل تي، قطر جيڪو توهان جي شاٽ کي سيٽ ڪري ٿو اهو پڻ توهان جي L/D کي سيٽ ڪري ٿو. ننڍي شاٽ لاءِ هڪ ننڍڙو اسڪرو چونڊيو، ۽ توهان هڪ ئي وقت ۾ اعليٰ L/D ۽ اعليٰ انجيڪشن پريشر حاصل ڪندا.
مان انجيڪشن مولڊنگ ۾ رهائش جو وقت ڪيئن حساب ڪريان؟
مشين جي درجه بندي ڪيل شاٽ جي گنجائش کي پنھنجي حقيقي شاٽ جي سائز سان ورهايو، پوءِ چڪر واري وقت سان ضرب ڪريو. 200 گرام مشين 30 سيڪنڊن جي چڪر تي 20 گرام پارٽ ھلائيندي لڳ ڀڳ 300 سيڪنڊ، يا پنج منٽ، رھائش جو وقت ڏئي ٿي. اهو هڪ ڊگهو وقت آهي PC، POM، PET، يا PVC کي پگھلڻ جي درجه حرارت تي.
ڇو انجيڪشن L/D Extrusion L/D کان ننڍو آهي؟
ڇاڪاڻ ته هڪ انجڻ اسڪرو دفن ۾ ڪم ڪري ٿو. اهو هڪ شاٽ کي پلاسٽڪائيز ڪري ٿو، پوءِ بند ٿي وڃي ٿو جڏهن ته مشين انجيڪشن لڳندي آهي ۽ مولڊ ٿڌو ٿئي ٿو، ۽ بيرل ۾ پگھلڻ سڄو وقت گرم رهي ٿو. هڪ extruder مسلسل هلندو آهي ۽ ڪجھ به انتظار نٿو ڪري. هڪ انجيڪشن مشين تي اضافي بيرل جي ڊيگهه اضافي حرارتي تاريخ آهي، نه رڳو اضافي پگھلڻ جي صلاحيت، تنهنڪري انجڻ اسڪرو ننڍو رهندو.
منهنجي شاٽ کي ڪهڙي سيڪڙو بيرل جي گنجائش استعمال ڪرڻ گهرجي؟
عام طور تي بيان ڪيل ھدايت تقريباً 20٪ کان 80٪ ريٽيڊ شاٽ جي صلاحيت آھي، ۽ توھان جي مشين مينوئل اختيار آھي. انهي بينڊ جي هيٺان، رهائش جو وقت ڊگهو هلندو آهي ۽ گرمي-حساس مواد خراب ٿي ويندو آهي. ان جي مٿان، مناسب کشن لاءِ ڪا به گنجائش نه آهي ۽ تقريبن مڪمل بيرل کي ڳرڻ لاءِ گهٽ وقت.
ڇا انجيڪشن مولڊنگ لاءِ اعليٰ L/D بهتر آهي؟
خودڪار نه. وڌيڪ ڊگھائي وڌيڪ مڪمل پگھل ۽ وڌيڪ يونيفارم پگھل ڏئي ٿي، جيڪا معيار کي بهتر بڻائي ٿي. اهو وڌيڪ مواد کي گهڻي وقت تائين گرم رکي ٿو، جيڪو گرميءَ جي حساس رين کي خراب ڪري ٿو. صحيح L/D توهان جي مواد کي مڪمل طور تي ڳري ٿو بغير ان کي وڌيڪ رکڻ جي ضرورت کان وڌيڪ.
منهنجا حصا پيلا آهن. ڇا اهو L/D مسئلو آهي؟
عام طور تي اهو هڪ رهائش واري وقت جو مسئلو آهي، جيڪو هڪ شاٽ-سائيز کان بيرل-ظرفيت وارو مسئلو آهي. پهرين رهائش جي حساب ڪتاب کي هلايو. جيڪڏهن هڪ ننڍڙو حصو هڪ وڏي بيرل ۾ پکايا ويندا آهن، نه درجه حرارت جي جوڙجڪ ۽ نه اسڪرو جاميٽري ان کي درست ڪندي. ھڪڙو ننڍڙو اسڪرو قطر، يا ھڪڙي ننڍڙي مشين، ڪندو.