هڪ سست وصولي ٽائمر هڪ کاڌ خوراڪ جي مسئلي ڏانهن اشارو ڪري سگهي ٿو، هڪ تبديل ٿيل عمل يا هارڊ هارڊويئر. مفيد تشخيص توهان کي ٻڌائي ٿو ته ڪهڙو، ۽ ڇا اهو اصل ۾ توهان جي چڪر واري وقت جي قيمت آهي.
جيڪڏهن انجيڪشن مولڊنگ اسڪرو جي بحالي تمام گهڻي وقت وٺندي، پهرين تصديق ڪريو ته اهو چڪر کي دير ڪري ٿو. پوءِ چيڪ ڪريو فيڊ تسلسل، حقيقي اسڪرو جي رفتار، پٺتي جو دٻاءُ ۽ درجه حرارت مستحڪم ريفرنس رن جي خلاف. جاميٽري جو معائنو ڪريو ۽ ڪپڙا جڏهن اهي چيڪ نقصان جي وضاحت نٿا ڪن. اجزاء کي تبديل ڪريو صرف محدود ڪارڪردگي جي سڃاڻپ ڪرڻ کان پوء.

پهرين، قائم ڪريو ته ڇا وصولي چڪر جي نازڪ رستي تي آهي
اسڪرو جي وصولي پلاسٽڪائيزنگ ۽ ميٽرنگ اسٽيج آهي: اسڪرو گھمندو آهي، ايندڙ شاٽ تيار ڪري ٿو ۽ پوئتي هٽي ٿو جيئن پگھل ان جي اڳيان جمع ٿئي ٿو. اهو انجيڪشن کان مختلف آهي، جڏهن اسڪرو انهي شاٽ کي پهچائڻ لاء اڳتي وڌندو آهي. پنھنجي ڪنٽرولر جي ٽائمر جي تعريف کي چيڪ ڪريو، خاص طور تي ڇا ان ۾ دير يا ڊمپپريشن شامل آھي.
بحالي اڪثر ڪري ٿورڙي تسلسل جو حصو ختم ڪري ٿو. ان جو اثر ڪل چڪر واري وقت تي ان ڪري منحصر آهي جڏهن بحالي شروع ٿئي ٿي ۽ ڪهڙي مشين جي عمل کي ختم ٿيڻ جو انتظار ڪرڻ گهرجي. اهو فرض ڪرڻ بجاءِ تسلسل جو سراغ پڙهو ته وصولي مان هٽايل هر سيڪنڊ چڪر مان هڪ سيڪنڊ کي هٽائي ٿو.
| بحالي جي مدت | دريءَ کان ٻاهر انتظار ڪريو | تبديلي جو مطلب ڇا آهي |
|---|---|---|
| 12 سيڪنڊ | 2 سيڪنڊ | وصولي ايندڙ عمل ۾ دير ڪري رهي آهي. |
| 9 سيڪنڊ | 0 سيڪنڊ | 3-سيڪنڊ وصولي بهتري 2 سيڪنڊن جي انتظار کي ختم ڪري ٿي. |
| 7 سيڪنڊ | 0 سيڪنڊ | ٻي 2 سيڪنڊن جي بحالي هن مثال ۾ وڌيڪ چڪر جي گهٽتائي نه آڻيندي. |
اسان جو پهريون سوال اهو آهي ته ڇا مشين پگھلڻ جي انتظار ۾ آهي يا صرف هڪ نمبر جي رپورٽ ڪري رهيو آهي جيڪو توهان گهٽائڻ چاهيو ٿا. جيڪڏهن وصولي اڳ ۾ ئي موجود ونڊو جي اندر آرام سان ٺهڪي اچي ٿي، اسان هڪ اعلي-آئوٽ پُٽ اسڪرو جي سفارش ڪرڻ کان اڳ مستقل مزاجي ۽ پگھلڻ جي معيار تي ڌيان ڏينداسين.
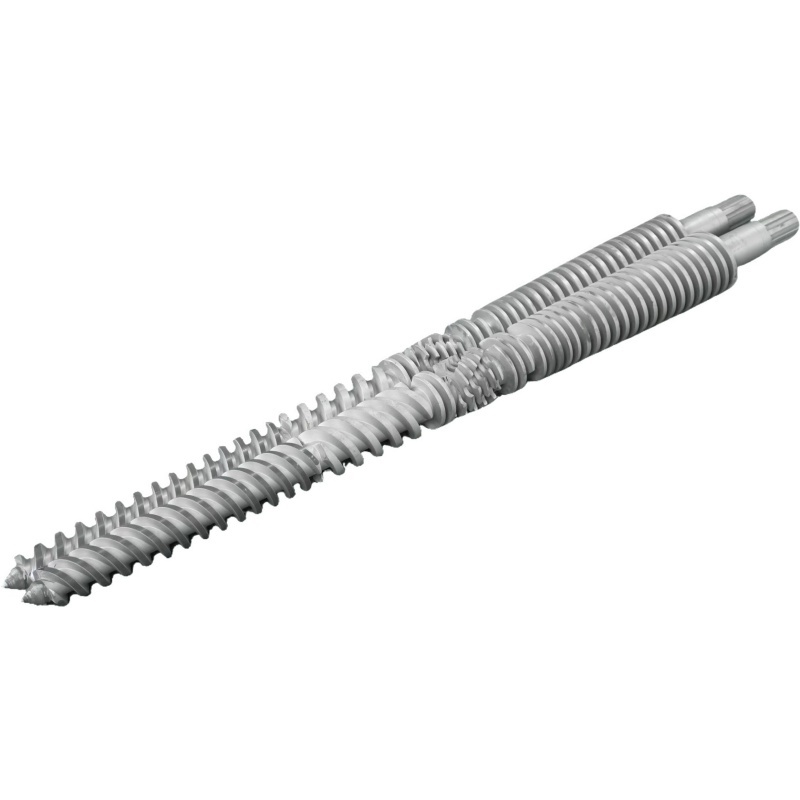
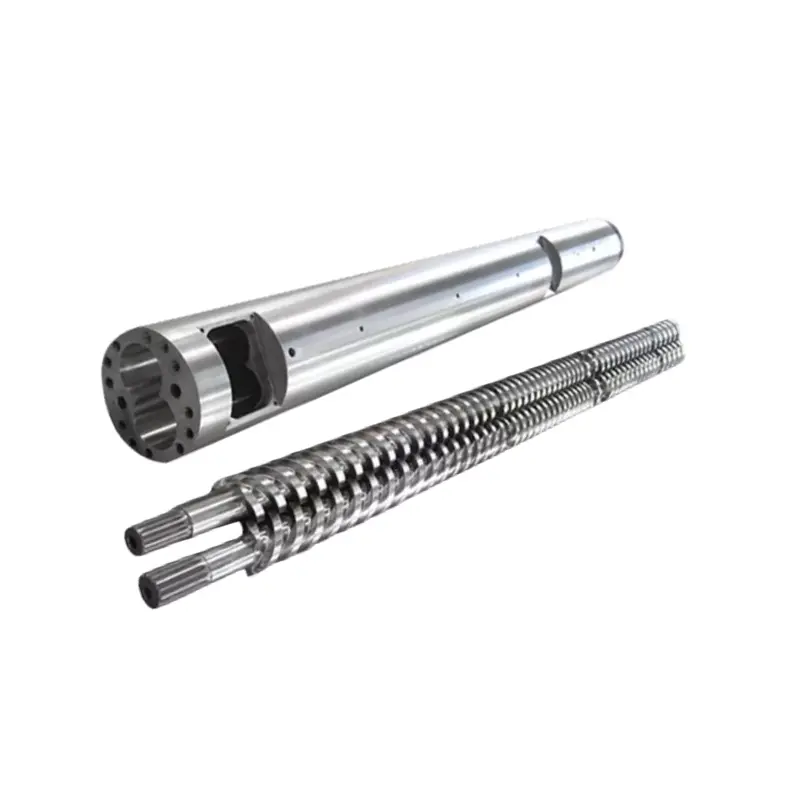
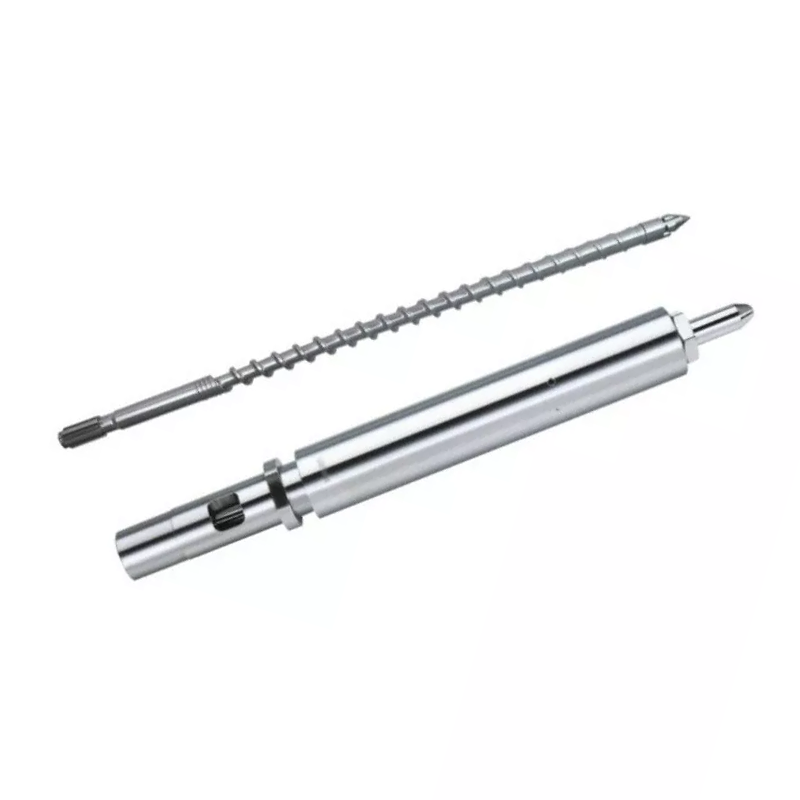
اسيمبليءَ جي وسيع وضاحت لاءِ، ڏسو اسان جوانجيڪشن مولڊنگ اسڪرو بيرل گائيڊ. هتي، مقصد تنگ آهي: قائم ڪيو ڇو وصولي تبديل ٿي ۽ ثبوت ڪهڙي عمل جي حمايت ڪري ٿو.
اوچتو تبديلي ۽ بتدريج رد ٿيڻ کي مختلف شروعاتي نقطن جي ضرورت آهي
مشين کي ترتيب ڏيڻ کان پهريان هڪ حوالو محفوظ ڪريو. ساڳئي رين گريڊ جو مقابلو ڪريو، ريگرائنڊ تناسب، شاٽ سيٽنگ، ٺهيل ۽ درجه حرارت جي حالت. رڪارڊ انفرادي چڪر سان گڏو گڏ سراسري؛ ڪڏهن ڪڏهن تمام سست بحالي پيداوار کي ٽوڙي سگهي ٿي جيتوڻيڪ اوسط قابل قبول نظر اچي ٿي.
| مشاهدو ٿيل نمونو | پهرين چيڪ ڪريو | رڪارڊنگ جي قابل ثبوت |
|---|---|---|
| مواد يا ترڪيب جي تبديلي کان پوء اوچتو اضافو | فيڊ فارم، ريگرينڊ، سڪل حالت ۽ منتقل ٿيل سيٽنگون | مواد لاٽ، ملاوٽ جو تناسب، ذرات جي حالت ۽ عمل جي رڪارڊ کان اڳ / بعد ۾ |
| وقفي وقفي سان سست چڪر انهن جي وچ ۾ عام چڪر سان | فيڊ جي مداخلت، پلنگ ۽ حقيقي رفتار جي تبديلي | وصولي جو نشان، لوڊر سرگرمي ۽ حقيقي RPM ساڳئي چڪر لاء |
| بحالي هڪ مستحڪم فرض جي تحت بتدريج خراب ٿئي ٿي | آپريٽنگ حالتن جي تصديق ڪريو، پوء پائڻ جو معائنو ڪريو | تاريخي وصولي ڊيٽا ۽ ماپ ٿيل اسڪرو / بيرل طول و عرض |
| حڪم هيٺ اعلي لوڊ ۽ حقيقي RPM | مشين ڊرائيو، torque حد ۽ حرارتي حالت | اصل بمقابله حڪم ڏنل RPM، لوڊ رجحان ۽ مشين الارم |
| مسئلو هڪ جزو جي متبادل کان پوء فوري طور تي شروع ٿئي ٿو | نصب ٿيل حصو جي سڃاڻپ، طول و عرض، جاميٽري ۽ اسيمبلي | منظور ٿيل ڊرائنگ جي نظرثاني، فٽ ٿيل اجزاء ۽ ڪميشن سيٽنگون |
اهي نمونا تحقيقاتي حڪم جو فيصلو ڪن ٿا. ڪو به پاڻ ۾ ثبوت نه آهي. شور، اسڪورنگ يا غير معمولي لوڊ سان گڏ هڪ اوچتو غلطي مشين جي خدمت جي فوري ڌيان جي ضرورت آهي، جيتوڻيڪ وقت شروعاتي طور تي پروسيس جي مسئلي وانگر آهي.
پڪ ڪريو ته گوليون مسلسل سکرو تائين پهچن ٿيون
هڪ مڪمل هاپر اهو قائم نٿو ڪري ته اسڪرو کي کارايو پيو وڃي. چيڪ ڪريو لوڊر، شٽ آف سلائيڊ، مادي رستو ۽ فيڊ گلا کولنگ. ھڪڙي مداخلت کي ڏسو جيڪو سست چڪر سان ٺھيل آھي ان کان اڳ جو ڪمپريشن سيڪشن کي تبديل ڪرڻ يا نئين اسڪرو کي ترتيب ڏيڻ.
آسيه ڪاسيءَ جيفيڊ گلا پلنگ تي Asaclean ھدايتوضاحت ڪري ٿو ته ڪيئن ريئر بيرل زون جي ويجهو گرمي وقت کان اڳ پيليٽس کي نرم ڪري سگهي ٿي. ٿلهي پاسن کي ڪلپ ڪري سگهي ٿو ۽ رڪاوٽ ڪري سگهي ٿو، مواد جي اسڪرو کي گهٽائي ڇڏيندي جيتوڻيڪ رال ان جي مٿان رهي ٿي.
چيڪ ڪريو ته فيڊ ۾ ڇا تبديلي آئي آهي. هڪ مختلف ريگرائنڊ تناسب، وڌيڪ جزا يا غير منظم ذرات ڌيان جي لائق آهن. Celanese خاص طور تي ڳنڍي ٿو regrind particle quality to feeding and recovery problems in ان ۾Vectra® LCP پروسيسنگ گائيڊ. هن جون سفارشون مادي-مخصوص آهن، پر اهي صرف رال جي نالي جي بجاءِ ذرڙن جي حالت کي رڪارڊ ڪرڻ لاءِ هڪ ڪنڪريٽ سبب مهيا ڪن ٿيون.
جيڪڏهن ريگرينڊ تبديلي کان پوءِ بحالي خراب ٿئي ٿي، اسان هارڊويئر کي تبديل ڪرڻ کان پهريان ان کي منظور ٿيل ريفرنس فيڊ سان ڀيٽينداسين. جيڪڏهن پراڻي بحالي واري رويي واپس اچي ٿي، فيڊ جي تحقيق کي ترجيح ڏني وئي آهي. اهو نتيجو ڪارخاني کي ”تيز اسڪرو“ جي درخواست کان وڌيڪ بهتر هدايت ڏئي ٿو.
Drying اڃا به resin فراهم ڪرڻ جي ضرورتن کي پورو ڪرڻ جي ضرورت آهي. فرض نه ڪريو ته نمي هر وقت جي مسئلي جي وضاحت آهي، يا اهو قابل قبول وصولي ثابت ٿئي ٿو ته رين ڪافي سڪي آهي. پروسيسيبلٽي ۽ آخري حصو جي معيار کي الڳ الڳ چيڪن جي ضرورت آهي.
اصل رفتار چيڪ ڪريو، پوئتي دٻاء ۽ پگھل گرمي پد سان گڏ
اصل RPM پڙهو، نه رڳو سيٽ پوائنٽ
جيڪڏهن حڪم بدليل نه آهي پر اسڪرو وڌيڪ سست ٿي رهيو آهي، مشين جي آپريٽنگ حدن ۽ ڊرائيو رويي جو معائنو ڪريو. هڪ جاميٽري سفارش درخواست ٿيل ۽ پهچائڻ واري رفتار جي وچ ۾ اڻ ڄاڻايل فرق کي حل نٿو ڪري سگهي. وصولي اسٽروڪ ذريعي حقيقي رفتار کي رڪارڊ ڪريو، خاص طور تي جتي سست رفتار شروع ٿئي ٿي.
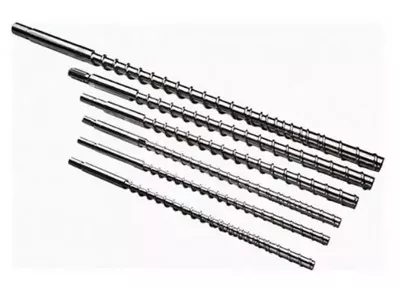
RPM کي پڻ اسڪرو قطر جي ضرورت آهي تمام گهڻو مطلب. اسان جيانجيڪشن مولڊنگ اسڪرو جي حد30 کان 170 ملي ميٽر تائين قطر شامل آهن. مختلف قطرن جي وچ ۾ گھمڻ واري رفتار واري سيٽنگ کي منتقل ڪرڻ سان اسڪرو سطح تي پردي جي رفتار کي تبديل ڪري ٿو.
پردي جي رفتار، m/s = π × قطر، mm × RPM ÷ 60,000
100 RPM تي، 40 ملي ميٽر اسڪرو جي پردي جي رفتار 0.209 m/s آهي؛ هڪ 60 مليم اسڪرو اٽڪل 0.314 m/s تائين پهچي ٿو. اهي ڳڻپيوڪر مثال آهن، سفارش ٿيل سيٽنگون نه آهن يا پگھلڻ جي شرح جي سڌي حساب سان.
استعمال ڪريو حقيقي رين گريڊ جي پروسيسنگ ھدايت ۽ مشين جي حدن جي رفتار کي فيصلو ڪرڻ لاء. RPM وڌائڻ صرف مفيد آهي جيڪڏهن مشين ان کي پهچائي سگهي ٿي ۽ نتيجو پگھل قابل قبول رهي.
معلوم ڪريو ته پوئتي پريشر ڇو مقرر ڪيو ويو آهي جتي اهو آهي
پوئتي پريشر بحالي دوران اسڪرو جي پٺڀرائي جي مزاحمت ڪري ٿو ۽ اثر انداز ٿئي ٿو ته مواد ڪيئن پلاسٽڪ ٿيل آهي. جيڪڏهن اهو وڌايو ويو ته هڪ ميڪنگ يا ميٽرنگ جي تشويش کي درست ڪرڻ لاء، ان کي گهٽائڻ صرف ٽائمر کي بهتر ڪرڻ لاء انهي معيار جي مسئلي کي واپس آڻي سگھي ٿو. تصديق ڪريو ته ڏيکاريل پريشر هائيڊولڪ يا مخصوص پلاسٽڪ پريشر مشينن جي مقابلي کان اڳ آهي.
هڪ عالمگير پوئتي دٻاء جي سفارش خاص طور تي غير مددگار آهي. ویکٹرا LCP لاءِ،Celanese گهٽ ۾ گهٽ پوئتي دٻاء جي وضاحت ڪري ٿو، 5-15 بار مخصوص، ۽ ڊيڄاري ٿو overheating ۽ فائبر نقصان جي باري ۾ وڌيڪ دٻاء سان. اھو ھدايت آھي ويڪرا لاءِ، نه پي پي، ABS يا PC پروسيس ۾ ڪاپي ڪرڻ جي سيٽنگ.
تيز سيٽنگ کي قبول ڪرڻ کان اڳ پگھل چيڪ ڪريو
بيرل سيٽ پوائنٽون مڪمل طور تي پگھل جي حرارتي حالت کي بيان نٿا ڪن. ھڪڙي منظور ٿيل پگھلڻ واري درجه حرارت جي ماپ جي طريقيڪار تي عمل ڪريو، ھيٽر ۽ سينسر سسٽم جي تصديق ڪريو، ۽ ھڪڙي ڪنٽرول تبديلي کان پوء جزوي معيار جو مقابلو ڪريو. بي رنگيءَ، اڻ ڳريل مواد يا ڪمزور مستقل مزاجيءَ سان هڪ ننڍڙو بحاليءَ جو وقت ڪامياب ترتيب نه آهي.
ھڪڙي وقت ۾ ھڪڙي لاڳاپيل متغير کي تبديل ڪريو ۽ عمل کي مستحڪم ڪرڻ جي اجازت ڏيو. جيويڪٽرا جي مسئلن جي حل جي هدايتاهو ساڳيو مرحلو طريقو استعمال ڪري ٿو. آزمائش کي منظور ٿيل آپريٽنگ ونڊو اندر رکو ان مواد لاءِ جيڪو توهان اصل ۾ هلائيندا آهيو.
هڪ لڪندڙ چيڪ انگوزي کان هڪ ڪپڙي پهچائڻ واري حصي کي الڳ ڪريو
جڏهن کاڌ خوراڪ ۽ آپريٽنگ حالتون نسبتا آهن پر وصولي خراب ٿيندي رهي ٿي، اسڪرو ۽ بيرل جي حالت معائنو جي لائق آهي. ڊرائنگ يا قائم ڪيل انسپيڪشن جي حدن جي خلاف بيان ڪيل پوزيشن تي قطر ۽ بيرل بور کان ٻاهر اڏام کي ماپ ڪريو. مٿاڇري جي نقصان ۽ طول و عرض جو معائنو ڪريو.
اسڪرو سامهون واري اسيمبلي کي مختلف ٽيسٽ جي ضرورت آهي. بحالي دوران، غير واپسي والو کي اڳتي وڌڻ جي اجازت ڏئي ٿي. انجڻ جي دوران، ان کي پٺتي وهڪري جي خلاف سيل ڪرڻ گهرجي. هڪ لڪندڙ والو شاٽ جي استحڪام کي متاثر ڪري سگهي ٿو، پر اهو قائم نٿو ڪري ته اسڪرو جي پلاسسٽائيزنگ سيڪشن ختم ٿي وئي آهي.


جيڪڏهن کشن يا شاٽ جو وزن به مختلف هجي، مشين ٺاهيندڙ جي نان ريٽرن والو ٽيسٽ کي تحقيق ۾ شامل ڪريو. اسان جياسڪرو ٽپ چونڊ گائيڊوڌيڪ تفصيل سان انگوزي، سيٽ ۽ ملن جي طول و عرض کي ڍڪيندو آهي.
اسان اڪيلو سست ٽائمر تي مڪمل اسڪرو ۽ بيرل متبادل جي اجازت نه ڏينداسين. ان جي ابتڙ، هڪ نئين اسڪرو کي فٽ بيرل ۾ نه وڃڻ گهرجي بغير نتيجن جي مناسب چيڪ ڪرڻ جي. هڪ طول و عرض جي رپورٽ لاءِ پڇو جيڪا ماپ جي پوزيشن جي نشاندهي ڪري ٿي ۽ سفارش تائين پهچڻ لاءِ استعمال ٿيل لباس جي حدن جي نشاندهي ڪري ٿي.
جڏهن هڪ مختلف اسڪرو ڊيزائن جو مطلب آهي؟
ھڪڙي ڊيزائن جو جائزو ڪارائتو ٿي سگھي ٿو جڏھن موجوده جاميٽري قابل قبول آپريٽنگ حالتن ۾ ارادي فرض کي پورا نه ڪري سگھي. اهو ٿي سگهي ٿو رال جي تبديلي، وڏي شاٽ جي گهرج يا هڪ مختصر دستياب وصولي ونڊو. اڳئين ڪامياب عمل کي بحال ڪرڻ کان الڳ رکو جيڪو صرف خراب ٿي چڪو آهي.
اسان جا ٻه انجيڪشن اسڪرو پراڊڪٽ خاندانن سان لاڳاپيل ڊيزائن جي چونڊ کي بيان ڪري ٿو:
| ننھايا ڊيزائن | ڪمپريشن سيڪشن | اسان ان کي ڪيئن استعمال ڪنداسين جائزو ۾ |
|---|---|---|
| تدريجي انجيڪشن مولڊنگ اسڪرو | عام طور تي 40٪ -60٪ ڪل اسڪرو جي ڊيگهه، تقريبن 50٪ مصنوعات جي تفصيل ۾ | ھڪڙي ڊگھي، تدريجي گھٽتائي چينل جي کوٽائي ۾ فرائض لاء جيڪي ڪنٽرول ٿيل پلاسٽائيزيشن جي ضرورت آھي. صحيح رين، شاٽ ۽ حرارتي رويي جو اندازو لڳايو. |
| ميوٽيٽ انجيڪشن مولڊنگ اسڪرو(اوچتو-کمپريشن ڊيزائن) | لڳ ڀڳ 5٪ -15٪ ڪل اسڪرو جي ڊيگهه | هڪ ننڍڙو منتقلي چينل جي کوٽائي ۾ تيز گهٽتائي سان. گنجائش جي حد کي حل ڪرڻ لاءِ ان کي چونڊڻ کان اڳ پگھلڻ واري فرض ۽ حرارتي يونيفارم جو جائزو وٺو. |
اسان جي تدريسي ڊيزائن پي ايس، پي سي ۽ ABS سميت ايپليڪيشنون شامل آهن؛ اوچتو-کمپريشن خاندان ۾ ايپليڪيشنون شامل آهن جهڙوڪ پي اي ۽ پي پي. اهي پراڊڪٽ رستا بحث شروع ڪرڻ ۾ مدد ڪن ٿا. اهي رال-گريڊ ۽ مشين جي نظرثاني کي تبديل نٿا ڪن، خاص طور تي ڀرڻ وارا، ريگرائنڊ يا گهربل معيار جي وضاحت سان.

مٿاڇري جي علاج جا پتا پائڻ، نه بلاڪ ٿيل فيڊ گلا
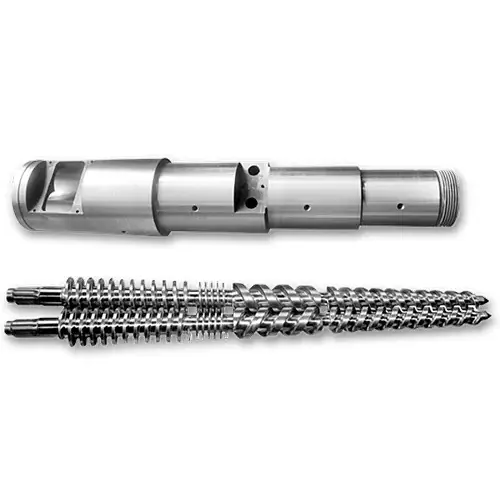
ٻئي پيداوار وارا خاندان 38CrMoAlA اسٽيل استعمال ڪن ٿا. انهن جي پيداوار جي تفصيل جي وضاحتن ۾ هيٺيان علاج جا اختيار شامل آهن، جيڪي متبادل بحث ۾ شامل آهن جڏهن انسپيڪشن لباس جي سڃاڻپ ڪري ٿي:
| ملڪيت | پيداوار جي تفصيل جي قيمت | ان جي پڇا ڳاڇا لاء ڇا مطلب آهي |
|---|---|---|
| نائٽرائنگ سختي | HV900-1100 | علاج ٿيل سطحن ۽ چڪاس جي گهرج بيان ڪريو. |
| نائٽريڊنگ جي کوٽائي | 0.5-0.8 ملي ميٽر | منتخب ٿيل علاج جي سڃاڻپ؛ اڪيلو کوٽائي مان خدمت زندگي جو اندازو نه ڪريو. |
| Nickel-tungsten مصر جي سختي | HRC55-62 | اصل رال، ڀريندڙ ۽ لباس جي نموني سان مصر جو جائزو وٺو. |
| مصر جي پرت جي کوٽائي | 0.8-2.0 ملي ميٽر | متفق ٿيل اجزاء جي وضاحت تي مضبوط ٿيل علائقن جي وضاحت ڪريو. |
اسان جيبتدريج اسڪرو پيداوار جا تفصيلnickel-tungsten مصرع سان ڪمزور علائقن جي مضبوطي کي بيان ڪريو. ڪارخاني جي نقطه نظر کان، اسان چاهيون ٿا ته تجويز ڪيل تحفظ ماپيل لباس سان ملن. هڪ وڌيڪ قيمتي مٿاڇري جي مرمت نه ٿي ڪري ناکافي کاڌ خوراڪ يا اهو قائم ڪري ٿو ته اسڪرو جاميٽري رال سان مناسب آهي.


تشخيص کي مخصوص عمل ۾ تبديل ڪريو
سفارش کي محدود رکو جيئن ثبوت جي اجازت ڏئي. فيڊ جي مداخلت کي فيڊ سسٽم جي اصلاح لاءِ سڏي ٿو. هڪ اسپيڊ ڪمانڊ مشين مشين جي نظرثاني لاءِ ڪالز کي برقرار نٿو رکي سگهي. تصديق ٿيل والو لڪيج هڪ والو ۽ انٽرفيس جي تشخيص لاء سڏي ٿو. ماپ ٿيل اسڪرو يا بيرل لباس جزوي متبادل يا قابل تجديد تشخيص جي مدد ڪري ٿو.
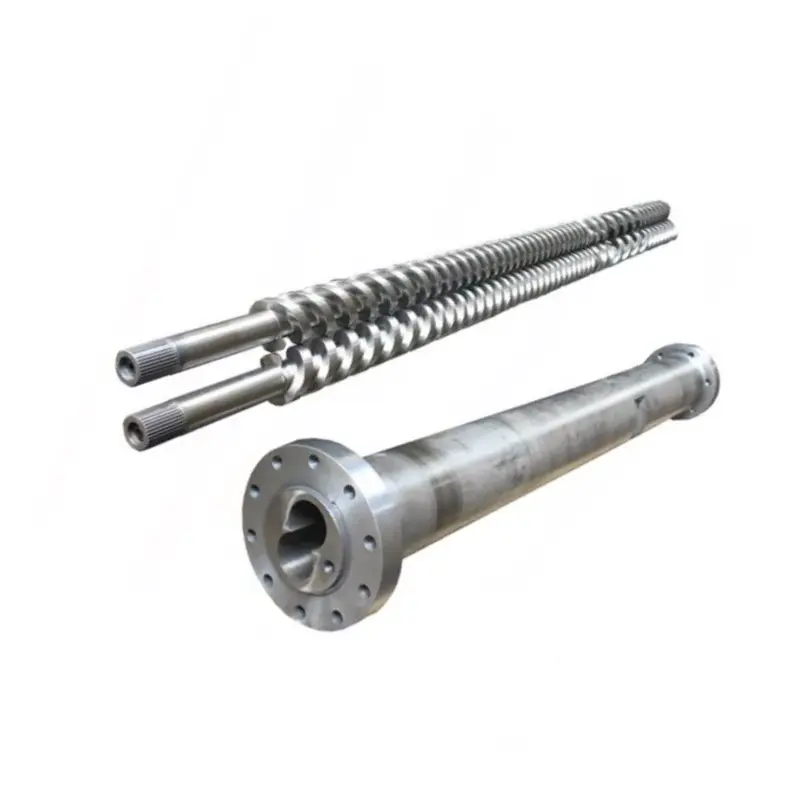
جيڪڏهن اسيمبلي قابل قبول حالت ۾ آهي پر نئين پيداوار جو فرض ان جي عملي پلاسٽڪائيزيشن جي گنجائش کان وڌيڪ آهي، ڊزائين مختصر موڪليو. Nanhaiya ڪسٽم اسڪرو ڊيزائن، مشين ۽ مصر اسپري ويلڊنگ مهيا ڪري ٿي. اسان جيپيداوار جو سامانڪمپليڪس فلائيٽن ۽ فلانج ڍانچي لاءِ 6 ميٽر ڊگھي ۽ پنج محور مشينن لاءِ سي اين سي ليٿز شامل آهن.

رڪارڊ موڪليو جيڪو مسئلو بيان ڪري ٿو
- مشين ٺاهڻ وارو ۽ ماڊل، اسڪرو قطر، اسيمبلي ڊرائنگ ۽ فٽ ٿيل اسڪرو ٽپ تفصيل.
- رين گريڊ، فلر لوڊ ڪرڻ، ريگرائنڊ تناسب ۽ ذري جي حالت.
- وصولي وقت سائيڪل طرفان، حقيقي ۽ حڪم ڏنل RPM، ان جي دٻاء جي بنياد سان پوئتي دٻاء، ۽ لوڊ يا الارم رڪارڊ.
- شاٽ سيٽنگ، کشن، حصو ۽ رنر وزن، درجه حرارت رڪارڊ ۽ دستيابي وصولي ونڊو.
- تبديليون اڳ ۾ ئي آزمايل آهن، انهن جو اثر جزوي معيار تي، ۽ ڪنهن به طول و عرض واري لباس جي رپورٽ.
ڪميشن لاء، رال، شاٽ، آپريٽنگ ونڊو ۽ قابل قبول حصو جي معيار تي متفق. ان کان پوء وصولي جي ورجائي قابليت ۽ حقيقي ڪل چڪر واري وقت جو مقابلو ڪريو. هڪ تيز ڌار ڌار پلاسٽڪائيزنگ ٽيسٽ ڪافي نه آهي جيڪڏهن پيداوار جو ٺهيل اڃا تائين انتظار ڪري ٿو يا حصن جي چڪاس ۾ ناڪام ٿي.

تصديق ٿيل وصولي جي حد لاء اسڪرو يا بيرل تجويز جي ضرورت آهي؟
Nanhaiya موڪليو ڊرائنگ ۽ آپريٽنگ رڪارڊ، جنهن ۾ ڇا تبديل ٿيو ۽ توهان جي لائن کي حاصل ڪرڻ جي ڪهڙي ضرورت آهي. اسان کي ٻڌايو ته ڇا توهان اصل فرض کي بحال ڪري رهيا آهيو يا مختلف مواد يا چڪر جي گهرج لاء تيار ڪري رهيا آهيو.
پنھنجي ڊرائنگ ۽ پروسيس ڊيٽا موڪليوڏسو انجيڪشن مولڊنگ اسڪروWhatsApp تي بحث ڪريو
Zhoushan Nanhaiya پلاسٽڪ جي مشينري ڪمپنيء، ل.
اي ميل:info@nhyscrew.com
فون:+86-13505809643| موبائل:+86-13587082002
بلاڪ سي، نمبر 2 ويسٽ سيڪشن، Xingzhou Avenue، Dinghai District، Zhoushan City، Zhejiang Province، China.
رابطو ڪريو Nanhaiya
اڪثر پڇيا ويا سوال
هڪ عام انجيڪشن مولڊنگ اسڪرو وصولي وقت ڇا آهي؟
ڪو عالمگير نمبر نه آهي. وصولي وقت رال تي منحصر آهي، شاٽ جي گهرج، اسڪرو جاميٽري، مشين جي صلاحيت ۽ آپريٽنگ سيٽنگون. ان کي اصل مشين جي ترتيب ۾ موجود وقت سان مقابلو ڪريو ۽ ساڳئي مواد ۽ شاٽ استعمال ڪندي هڪ مستحڪم ريفرنس سان.
ڇا تيز اسڪرو وصولي هميشه چڪر جو وقت گھٽائي ٿي؟
نه. اهو چڪر کي مختصر ڪري ٿو صرف ان صورت ۾ جڏهن نامڪمل وصولي ايندڙ اجازت واري مشين جي عمل ۾ دير ڪري رهي آهي. جيڪڏهن وصولي اڳ ۾ ئي موجود اوورليپ ونڊو جي اندر ختم ٿي وڃي ٿي، ان کي تيز ڪرڻ سان ڪل چڪر واري وقت کي ڪا به تبديلي نه ٿيندي.
اسڪرو ڇو گھمندو آهي پر تمام سست رفتار سان واپس وٺندو آهي؟
چيڪ ڪريو ته ڇا رال سکرو تائين پهچي رهيو آهي، ڇا پوئتي دٻاء تبديل ٿي ويو، ۽ ڇا حقيقي اسڪرو رفتار ڪمانڊ سان ملائي ٿي. فيڊ برجنگ، متضاد ريگرائنڊ، پروسيس جي حالتون ۽ ڪپڙا اجزاء ممڪن شاخون آهن تحقيق ڪرڻ لاء. اڪيلو گردش اهو ثابت نٿو ڪري ته اسڪرو ڪافي مواد پهچائي رهيو آهي.
ڇا مون کي سست بحالي کي درست ڪرڻ لاء RPM وڌائڻ گهرجي؟
صرف فيڊنگ جي جانچ ڪرڻ کان پوء، حقيقي رفتار، پوئتي دٻاء ۽ رال جي پروسيسنگ حدون. پگھلڻ جي معيار، حقيقي پگھلڻ جي درجه حرارت ۽ ورجائي جي قابليت سان گڏوگڏ بحالي جي وقت جي ذريعي ڪنهن به تبديلي جو جائزو وٺو. غير حل ٿيل فيڊنگ يا لباس جي مسئلي کي لڪائڻ لاء وڌيڪ رفتار استعمال نه ڪريو.
ڇا هڪ ليڪنگ چيڪ انگ ثابت ڪري ٿو ته سڄو اسڪرو ڳريل آهي؟
نمبر چيڪ-رنگ سيلنگ ۽ اسڪرو بيرل پهچائڻ مختلف ڪم آهن. مشين ٺاهيندڙ جي والو ٽيسٽ سان کشن يا شاٽ-وزن جي تبديلي جي تحقيق ڪريو، ۽ اسڪرو ۽ بيرل لباس قائم ڪرڻ لاءِ طول و عرض معائنو استعمال ڪريو.
ننھيا کي متبادل جو اندازو لڳائڻ جي ضرورت ڇا آھي؟
مشين جو ماڊل موڪليو، اسڪرو قطر ۽ ڊرائنگ، رين گريڊ ۽ فلر، ريگرائنڊ تفصيلات، حقيقي وصولي رڪارڊ، اسڪرو اسپيڊ ۽ پوئتي پريشر سيٽنگون، درجه حرارت رڪارڊ، ۽ ڪنهن به لباس جي ماپ. گھربل چڪر ۽ جزوي معيار جي معيار کي شامل ڪريو ان ڪري متبادل جي ھڪڙي مقرر ڪيل نوڪري آھي.
سان جاري رکوانجيڪشن مولڊنگ اسڪرو بيرل چونڊ گائيڊ، يا چڪاس ڪريوسکرو ٽپ ۽ چيڪ-رنگ متبادل چيڪ لسٽجيڪڏهن ثبوت سامهون واري اسيمبلي ڏانهن اشارو ڪن ٿا.